كيف تقلّل التوقفات غير المخططة باستخدام البيانات اللحظية: ما الذي تغيّر على خط تغليف واحد
فريق DBR77 IoT · تاريخ النشر
تقلّل البيانات اللحظية من التوقفات عندما تختصر الوقت بين توقف الآلة وتحرّك الشخص المناسب. على خط واحد لتغليف الكرتون المضلّع، أدى إظهار كل توقف لحظة حدوثه إلى خفض متوسط زمن الاستجابة من 24 دقيقة إلى 9 دقائق، ورفع OEE من 61% إلى 70%.
لم تصبح الآلات أسرع. لكن المصنع توقف عن خسارة الوقت بين الحدث واللحظة التي يعلم فيها أحد بحدوثه. يوضح هذا المقال أين تختبئ تلك الدقائق، وما الذي تغيّر على ذلك الخط، وما الذي لن تصلحه البيانات اللحظية نيابة عنك.
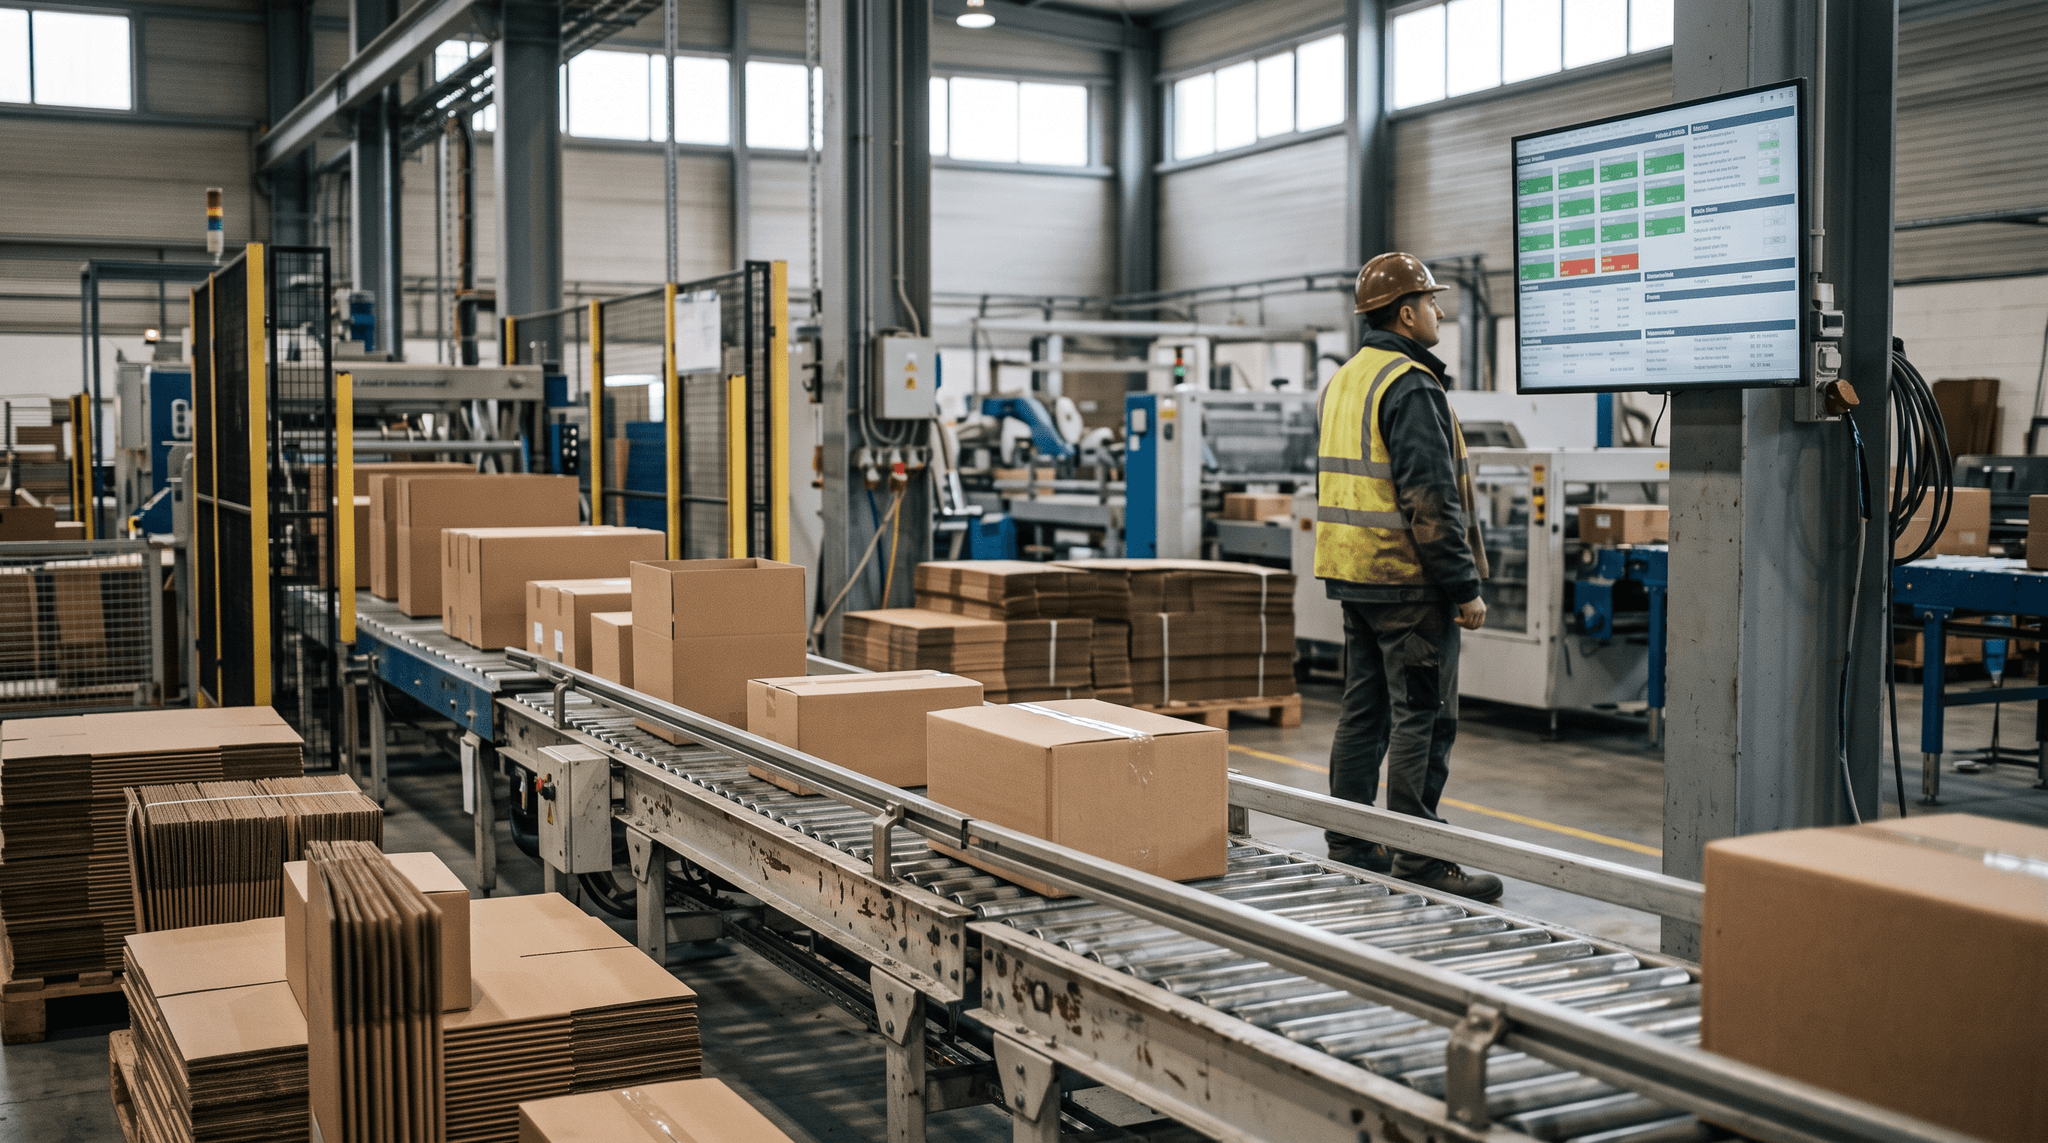
لماذا لا تزال التوقفات مكلفة إلى هذا الحد
التوقفات غير المخططة من أكبر التكاليف الخفية في الصناعة. تقدّر Siemens أن أكبر 500 شركة في العالم تخسر نحو 11% من إيراداتها السنوية بسبب التوقفات غير المخططة، أي قرابة 1.4 تريليون دولار سنويًا. وفي صناعة السيارات، تكلّف ساعة واحدة من توقف الخط نحو 2.3 مليون دولار (Siemens, The True Cost of Downtime 2024).
المصنع المتوسط الحجم لا يخسر الملايين في الساعة. لكن الآلية نفسها. معظم التكلفة لا يأتي من الإصلاح ذاته، بل من الوقت الذي يبقى فيه الخط متوقفًا بينما يحاول الناس معرفة أنه توقف، ولماذا، ومن عليه أن يتحرك.
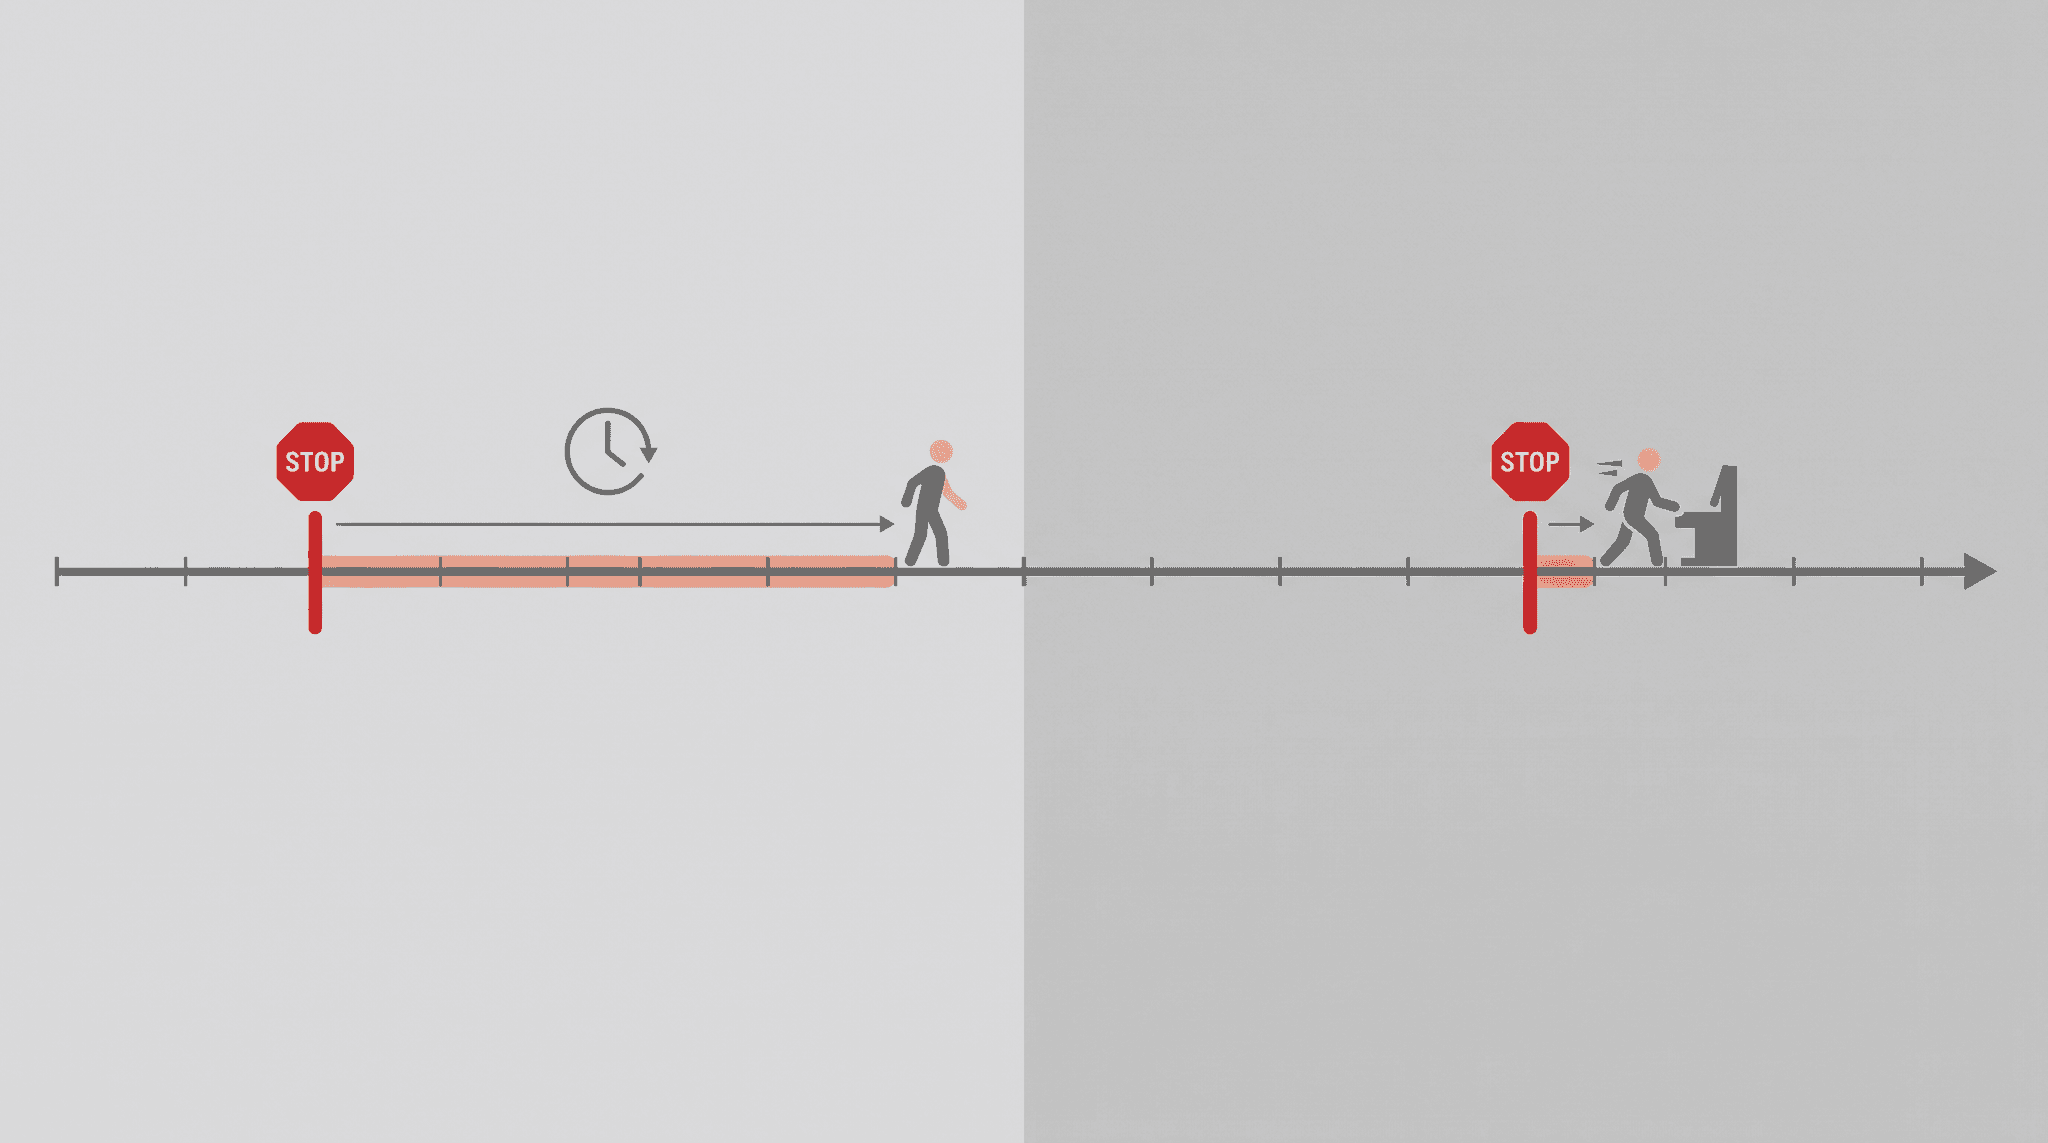
أين تذهب الدقائق فعلًا
خذ توقفًا عاديًا على خط لا يملك بيانات لحظية. تتوقف الآلة. يلاحظ المشغّل ذلك، فيحاول إعادة التشغيل، ثم يذهب ليبحث عن رئيس الوردية. يتصل رئيس الوردية بفريق الصيانة عبر جهاز اللاسلكي. يسأل فريق الصيانة: أي آلة؟ وما رسالة الخطأ؟ فيعود أحدهم سيرًا ليتحقق.
القليل جدًا من هذا الوقت يُصرف على الإصلاح. معظمه يذهب في الملاحظة والمشي والوصف والانتظار.
| خطوة في التوقف | دون بيانات لحظية | مع بيانات لحظية |
|---|---|---|
| ملاحظة التوقف | عندما يمرّ أحدهم مصادفة أو يتكدّس الإنتاج على الخط | لحظة تغيّر حالة الآلة |
| معرفة السبب | يُخمَّن لاحقًا، وغالبًا يُسجَّل "غير معروف" | يختار المشغّل السبب عند الآلة في نحو ثانيتين |
| استدعاء الشخص المناسب | لاسلكي أو هاتف أو بحث سيرًا على الأقدام | يصل التنبيه إلى المسؤول عن تلك الآلة وذلك النوع من التوقف |
| متابعة الاستجابة | لا تُتابَع | يُسجَّل زمن الاستلام وزمن الإصلاح |
| التعلّم من التوقف | ملاحظات نهاية الوردية، وملف Excel في اليوم التالي | مخطط باريتو لحظي للتوقفات حسب الآلة والسبب |
ما الذي تغيّر على خط التغليف
كان الخط حديثًا، أما طريقة إدارته فلم تكن كذلك. كان المشغّلون يسجّلون التوقفات من الذاكرة في نهاية الوردية. وكان "غير معروف" أطول عمود في مخطط باريتو للتوقفات. وكان OEE يُعاد حسابه في جدول بيانات بعد يوم كامل، حين لم يعد بوسع أحد أن يفعل شيئًا حياله.
غيّر المشروع التجريبي أربعة أمور:
- حالة الآلات لحظيًا في أرض المصنع. صار كل توقف يظهر لحظة حدوثه، لا في تقرير صباح اليوم التالي.
- تسجيل السبب عند التوقف. صار المشغّل يختار السبب على جهاز لوحي بجوار الآلة في نحو ثانيتين، بينما السبب لا يزال واضحًا.
- كل تنبيه صار مهمة لها مسؤول. لم يعد فريق الصيانة يتلقى نداءً عبر اللاسلكي، بل مهمة تتضمن الآلة والسبب والوقت.
- OEE لحظي. لم يعد أحد يعيد حسابه يدويًا، إذ صار يُحسب من الأحداث نفسها.
النتيجة بعد المشروع التجريبي، كما أكدها المصنع: ارتفع OEE من 61% إلى 70% وانخفض متوسط زمن الاستجابة للتوقف من 24 إلى 9 دقائق. لا نذكر اسم العميل.
ماذا تعني 9 نقاط إضافية من OEE لخطك؟
أدخل عدد الورديات والإنتاج ونسبة OEE الحالية في حاسبة العائد على الاستثمار. يستغرق ذلك نحو ثلاث دقائق، وتُظهر لك الحاسبة قيمة كل نقطة من OEE.
لماذا يتحسّن زمن الاستجابة قبل OEE
يضرب OEE الإتاحة في الأداء في الجودة. وتشير Vorne، التي تنشر مقاييس مرجعية لـ OEE، إلى أن نسبة 85% يُستشهد بها كثيرًا على أنها مستوى عالمي، بينما معظم المصنّعين أقرب إلى 60%. وقد بدأ خط التغليف عند هذا المستوى المعتاد تمامًا.
OEE نتيجة. لا يمكنك تغييره مباشرة بعد ظهر يوم الثلاثاء. أما زمن الاستجابة فمختلف، فهو تحت سيطرتك منذ اللحظة التي تصبح فيها أرض المصنع مرئية. كل توقف يحصل على مسؤول خلال دقيقة واحدة بدلًا من عشر دقائق يضيف إلى الإتاحة، توقفًا بعد توقف، ووردية بعد وردية.
لهذا فإن أول رقم ينبغي مراقبته في المشروع التجريبي هو زمن الاستجابة، لا OEE. على خط التغليف، كانت الدقائق الخمس عشرة الموفَّرة في كل توقف دقائق بحث، لا دقائق إصلاح. وجاءت نقاط OEE التسع نتيجة لذلك، إلى جانب اختفاء "غير معروف" من مخطط باريتو.
خمسة شروط تجعل البيانات اللحظية تخفّض التوقفات
البيانات اللحظية وحدها لا تغيّر شيئًا. مصانع كثيرة لديها لوحات معلومات لا يتصرف أحد بناءً عليها. ومن واقع خبرتنا، لا تنخفض التوقفات إلا عند توفر هذه الشروط الخمسة:
- إشارة من كل آلة ضمن النطاق. الآلات المزوّدة بـ PLC تُقرأ مباشرة، والآلات الأقدم تحصل على جهاز طرفي صغير. يشرح مقالنا عن الأيام الثلاثين الأولى من إنترنت الأشياء في مصنع قائم كيف يتم ذلك.
- يُسجَّل السبب عند التوقف. الأسباب التي يُعاد تركيبها في نهاية الوردية مجرد تخمينات. اجعل القائمة قصيرة، من 10 إلى 15 سببًا لكل نوع من الآلات.
- مسؤول واحد لكل تنبيه. التنبيه المرسَل إلى "الصيانة" لا يصل إلى أحد. وجّهه إلى شخص أو دور محدد في الوردية الحالية.
- قاعدة تصعيد. مثلًا: إذا لم يُستلَم التنبيه خلال 5 دقائق، ينتقل إلى رئيس الوردية. اكتب القاعدة قبل بدء التشغيل الفعلي.
- مراجعة يومية قصيرة. عشر دقائق في بداية الوردية حول أكبر ثلاث خسائر في اليوم السابق. هنا تتحوّل البيانات إلى قرارات.
ما الذي لن تصلحه البيانات اللحظية
المراقبة اللحظية تجعل الخسائر مرئية وتسرّع الاستجابة. لكنها لا تزيل الأسباب الجذرية وحدها. المحمل المتآكل لا يزال بحاجة إلى استبدال، ومعيار تغيير المنتج السيئ لا يزال بحاجة إلى إعادة كتابة. البيانات تخبرك أيّها يكلّفك أكثر.
وهي أيضًا ليست صيانة تنبؤية. التنبؤ بالأعطال يحتاج إلى تاريخ أطول وإشارات أكثر، ويؤتي ثماره على عدد أصغر من الأصول الحرجة. ابدأ بالرؤية. فهي تمنحك سجل أحداث نظيفًا تعتمد عليه أي عملية تنبؤ لاحقة.
وأخيرًا، بعض المحطات لا تصدر أي إشارة على الإطلاق: التجميع اليدوي، والتعبئة، والمكابس القديمة. في هذه الحالات يمكن أن تعمل الكاميرا كمستشعر. تقيس طبقة IRIS Vision AI الدورات ووجود العاملين دون أي توصيل سلكي بالآلة.
الأسئلة الشائعة
إلى أي حد يمكن أن تخفّض البيانات اللحظية التوقفات؟
يتوقف ذلك على مقدار الوقت الذي يخسره مصنعك اليوم بين التوقف والاستجابة له. على خط التغليف المذكور أعلاه، انخفض زمن الاستجابة من 24 إلى 9 دقائق وارتفع OEE بمقدار 9 نقاط. أما المصانع التي تستجيب بسرعة أصلًا فستشهد مكاسب أصغر.
هل نحتاج إلى آلات جديدة أو وحدات PLC جديدة؟
لا. الآلات المزوّدة بـ PLC تُقرأ عبر OPC UA أو Modbus. أما الآلات التي لا تحتوي على PLC فتحصل على جهاز طرفي صغير يقرأ الإشارات المتاحة. ويستمر الخط في العمل أثناء التركيب.
متى يمكننا رؤية النتائج؟
يمكن قياس زمن الاستجابة منذ الأسبوع الأول، لأن كل توقف وكل استجابة يحملان طابعًا زمنيًا. أما تغيّرات OEE فتظهر خلال الأسابيع التالية، بعد أن يصبح تسجيل الأسباب منتظمًا.
ما الفرق بين المراقبة اللحظية والصيانة التنبؤية؟
المراقبة تُظهر ما يحدث الآن وتسرّع الاستجابة. أما الصيانة التنبؤية فتتوقع الأعطال انطلاقًا من البيانات التاريخية. المراقبة تأتي أولًا، لأنها تبني سجل البيانات الذي يحتاجه التنبؤ.
ماذا يتضمن المشروع التجريبي؟
خط واحد، وبضعة أسابيع، وقياس مقارنة بخط أساس. اطّلع على كيف يعمل المشروع التجريبي لـ DBR77 IoT، أو احسب القيمة المتوقعة أولًا في حاسبة العائد على الاستثمار.
الخلاصة
نادرًا ما تنخفض التوقفات لأن الناس صاروا يركضون. إنها تنخفض عندما يختفي التأخير بين الحدث ومعرفة حدوثه. على خط تغليف واحد، عنى ذلك 15 دقيقة أقل في كل توقف وتسع نقاط إضافية من OEE. ابدأ بخط واحد، وقِس زمن الاستجابة أولًا، ودع OEE يتبعه.
شاهد ذلك على خط يعمل فعليًا
في عرض توضيحي عبر الإنترنت مدته 30 دقيقة، نعرض كيف تبدو التوقفات والأسباب والتنبيهات في DBR77 IoT، وكيف سيُقاس مشروع تجريبي على أحد خطوطك.
المصادر
- Institute for Supply Management، The Monthly Metric: Unscheduled Downtime (ملخص لبيانات Siemens)، 2024
- Siemens، The True Cost of Downtime 2024
- Vorne، World-Class OEE
- Vorne، The Six Big Losses
- McKinsey & Company، IoT value set to accelerate through 2030
- OPC Foundation، What is OPC UA
- بيانات المشروع التجريبي لـ DBR77 IoT، خط تغليف الكرتون المضلّع (عميل لم يُكشف عن اسمه)، 2026