Datos de máquina sin contexto son ruido: motivos de parada, modelo de estados y calidad de datos
DBR77 Team · Publicado el
Los datos de máquina son útiles cuando cada señal se traduce en un estado acordado por todos y cada parada lleva un motivo. Sin un modelo de estados de máquina y sin códigos de motivo de parada, una señal que dice "parada" no le indica si la línea esperaba material, estaba en un cambio de formato o sufrió una avería.
Por qué una señal en bruto no es información
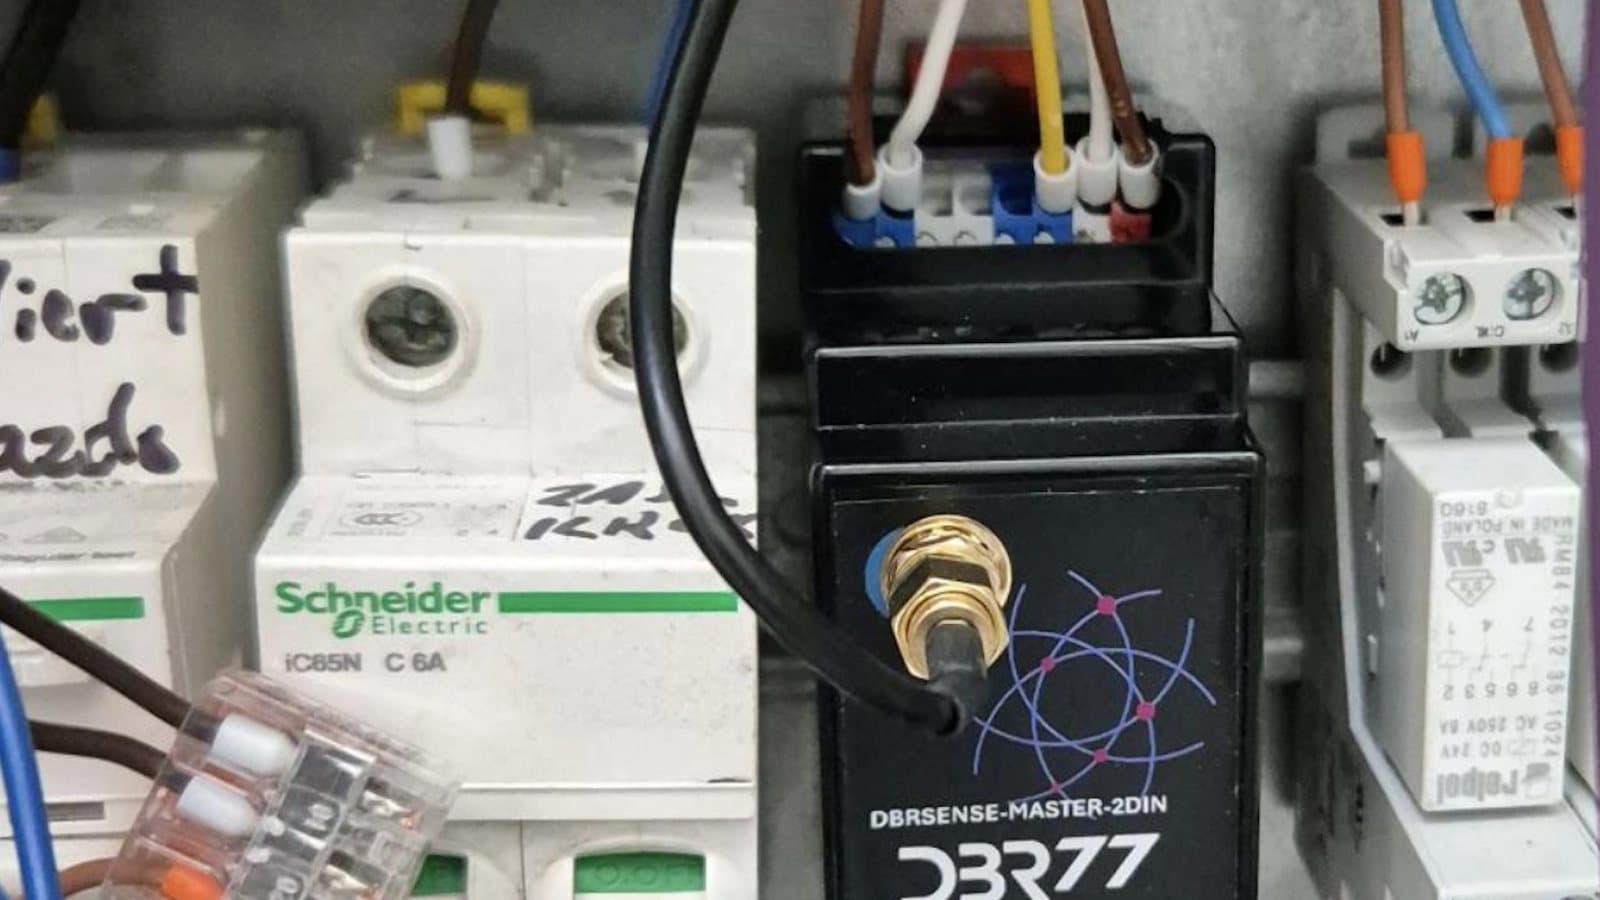
Un bit del PLC o un sensor de corriente solo le dice si la máquina hace ciclos. Una limpieza planificada, un atasco y una alimentación vacía se ven idénticos en los datos en bruto.
Sin contexto, la barra más grande del Pareto de paradas es "desconocido", algo sobre lo que nadie puede actuar.
En una línea de embalaje de cartón ondulado, registrar el motivo en dos segundos en el momento de la parada sacó "desconocido" del Pareto y, junto con el estado de máquina en tiempo real y alertas con responsable asignado, ayudó a reducir el tiempo medio de respuesta ante una parada de 24 a 9 minutos.
Un modelo de estados de máquina sencillo
Un modelo de estados es una lista corta y fija de los estados en los que puede estar cada máquina, con una definición para cada uno. Los estándares del sector van más allá: el modelo PackML de OMAC, adoptado por ISA como TR88.00.02, da a las máquinas estados coherentes entre fabricantes. Para monitorizar una línea brownfield, siete estados suelen bastar.
| Estado | Definición | Cómo se detecta | ¿Penaliza el OEE? |
|---|---|---|---|
| En marcha | Produce a la velocidad ideal o cerca de ella | La señal de ciclo o de recuento aumenta | No, pero los ciclos lentos son una pérdida de rendimiento |
| Inactiva (microparada) | Parada corta que resuelve el operario | Sin ciclo durante más de unos pocos tiempos de ciclo, por debajo del umbral de motivo | Sí, rendimiento |
| Parada no planificada | Avería, atasco o fallo por encima del umbral | Sin ciclo más allá del umbral, sin evento planificado activo | Sí, disponibilidad |
| Cambio de formato | Paso al siguiente producto o formato | El operario lo inicia en la tableta o cambia la orden | Sí, disponibilidad |
| Parada planificada | Limpieza, mantenimiento planificado o inspección en tiempo programado | El operario la elige entre los motivos planificados, o viene del calendario | Sí, disponibilidad |
| Sin alimentación / bloqueada | Máquina lista, pero sin entrada desde aguas arriba o sin espacio aguas abajo | Sensores de pulmón o señales del PLC, o motivo seleccionado | Sí, disponibilidad, marcada como causa externa |
| No programada | Sin producción prevista: pausas, sin turno, sin pedidos | Calendario de turnos | No, se excluye del tiempo de producción planificado |
La columna de OEE sigue las definiciones de Vorne: el tiempo de producción planificado excluye solo el tiempo en que no hay intención de producir, y las seis grandes pérdidas tratan los cambios de formato como pérdida de disponibilidad y las microparadas como pérdida de rendimiento. Algunas plantas excluyen el mantenimiento planificado, y ambas opciones sirven si se aplican en todas partes.
Cómo diseñar códigos de motivo de parada que los operarios usen
El estado muestra que la máquina se paró, y el motivo explica por qué. Una buena lista de motivos es lo bastante corta para usarla en dos segundos y lo bastante concreta para actuar.
- De 10 a 15 motivos por tipo de máquina. Las listas más largas acaban en "otros". Una prensa y una paletizadora necesitan listas distintas.
- El lenguaje del operario. Use expresiones como "rotura de film" y "boquilla de cola obstruida"; los códigos de centro de coste copiados del ERP no funcionan a pie de máquina.
- Dos niveles como máximo. Una categoría (mecánica, material, calidad, organización) y un motivo concreto.
- Un umbral claro. Vorne da un ejemplo de política: toda parada de más de dos minutos recibe un motivo. Las paradas más cortas se cuentan como microparadas.
- Registro en el momento de la parada. El operario elige el motivo en una tableta junto a la máquina, mientras la causa aún es evidente. La aplicación para operarios está pensada para esto.
Revise la lista cada mes. Si "otros" supera un pequeño porcentaje del tiempo de parada, los operarios le están diciendo que falta un motivo.
Vea estados y motivos en una línea real
En una demo online de 30 minutos le mostramos cómo DBR77 IIoT convierte las señales de máquina en estados, registra los motivos en el momento de la parada y genera un Pareto sobre el que se puede actuar.
Mantener las definiciones coherentes entre turnos
Los datos pierden valor más rápido cuando los turnos usan palabras distintas para el mismo evento. El turno de noche registra un atasco como "mecánico" y el de mañana como "material". Al cabo de un mes, un problema grande aparece en el Pareto como dos problemas de la mitad de tamaño.
Ponga por escrito el modelo de estados y la lista de motivos, con una frase de definición por elemento. Forme a todos los turnos con la misma versión. Cambie las definiciones solo en una fecha fija y deje constancia del cambio, para que las tendencias de antes y de después sigan siendo comparables.
Lo mismo vale a nivel de planta. Uno de los objetivos de ISA-95 es una terminología común para los sistemas de producción y de negocio. Para una sola planta, la versión práctica es un único diccionario que usen todos los turnos y sistemas. La página de módulos muestra cómo encajan estados, motivos y alertas en DBR77 IIoT.
Comprobaciones de calidad de datos antes de escalar
Antes de copiar la configuración de una línea a las cinco siguientes, compruebe que los datos son correctos. Los errores pequeños en una línea se multiplican en toda la planta.
- Estados que faltan. Sume todos los estados por turno. Si no cubren todo el tiempo del turno, una señal se está perdiendo o hay un estado sin definir.
- Tiempos de ciclo ideales erróneos. Vorne señala que un rendimiento superior al 100 % suele indicar que el tiempo de ciclo ideal está mal configurado. Compruebe cada producto, no solo el principal.
- Desfase de reloj. Si los dispositivos edge, los PLC y los servidores no coinciden en la hora, las paradas caen en el turno equivocado y los tiempos de respuesta son erróneos. Sincronícelos, por ejemplo con NTP.
- "Desconocido" y "otros". Siga cada semana su peso en el tiempo de parada. Si crece, hay que corregir una lista de motivos o un hábito.
Para saber qué señales recoger en primer lugar, consulte qué datos recoger de las máquinas.
Dónde rinde el contexto
Con estados y motivos limpios, el OEE en tiempo real es fiable porque se calcula a partir de eventos acordados, y el cambio de turno puede construirse a partir de los datos.
En puestos manuales sin ninguna señal de máquina, una cámara puede aportar el estado. La capa de Vision AI de IRIS detecta ciclos y presencia sin cablear la máquina.
Preguntas frecuentes
¿Qué es un modelo de estados de máquina?
Una lista fija de los estados en los que puede estar una máquina, como en marcha, inactiva, parada no planificada y cambio de formato, cada uno con una definición y una regla de detección. Convierte señales en bruto en eventos comparables entre máquinas y turnos.
¿Cuántos códigos de motivo de parada debe tener una máquina?
Normalmente de 10 a 15 por tipo de máquina, en el lenguaje que usan los operarios. Las listas más largas empujan a la gente hacia "otros". Revise la lista cada mes y añada un motivo solo cuando aparezca una carencia real.
¿Las paradas planificadas penalizan el OEE?
Según la definición de Vorne, sí. Solo el tiempo sin intención de producir, como las pausas, se excluye del tiempo de producción planificado. Los cambios de formato, la limpieza y el mantenimiento planificado siguen reduciendo la disponibilidad.
¿Qué debemos comprobar antes de escalar a más líneas?
Que los estados cubran todo el tiempo del turno, que los tiempos de ciclo ideales sean correctos para cada producto, que todos los relojes estén sincronizados y que "desconocido" sea una parte pequeña del tiempo de parada.
Conclusión
Un primer paso práctico es la comprobación de estados que faltan en una línea: sume los estados de un turno y vea si cubren todo el tiempo del turno; después mire qué parte del tiempo de parada queda en "desconocido" y "otros". Esas dos cifras muestran si el modelo de estados o la lista de motivos necesitan ajustes antes de copiar la configuración a la siguiente línea.
Convierta las señales de sus máquinas en decisiones
Reserve una demo de 30 minutos para ver el modelo de estados, el registro de motivos y el Pareto en tiempo real en DBR77 IIoT, y cómo encajarían en sus líneas.
Fuentes
- Vorne, The Six Big Losses, 2026
- Vorne, Calculating OEE, 2026
- OMAC, PackML, 2026
- ISA, ISA-95 standard, 2026
- IETF, RFC 5905: Network Time Protocol Version 4, 2010
- Datos del piloto de DBR77 IIoT, línea de embalaje de cartón ondulado (cliente anónimo), 2026