Los primeros 30 días de IoT en una fábrica existente (brownfield)
DBR77 Team · Publicado el
En los primeros 30 días de IoT en una fábrica existente, apunte a una línea en la que cada parada sea visible, cada parada tenga un motivo y una persona sea responsable de la respuesta. Si lo tiene al cabo de cuatro semanas, el proyecto tiene una base para las siguientes líneas, algo que no le darán unos paneles para veinte máquinas a los que nadie reacciona.
A continuación está el plan que usamos, semana a semana, incluido cómo conectar máquinas de veinte o treinta años.
Qué debe dar el primer mes y qué no
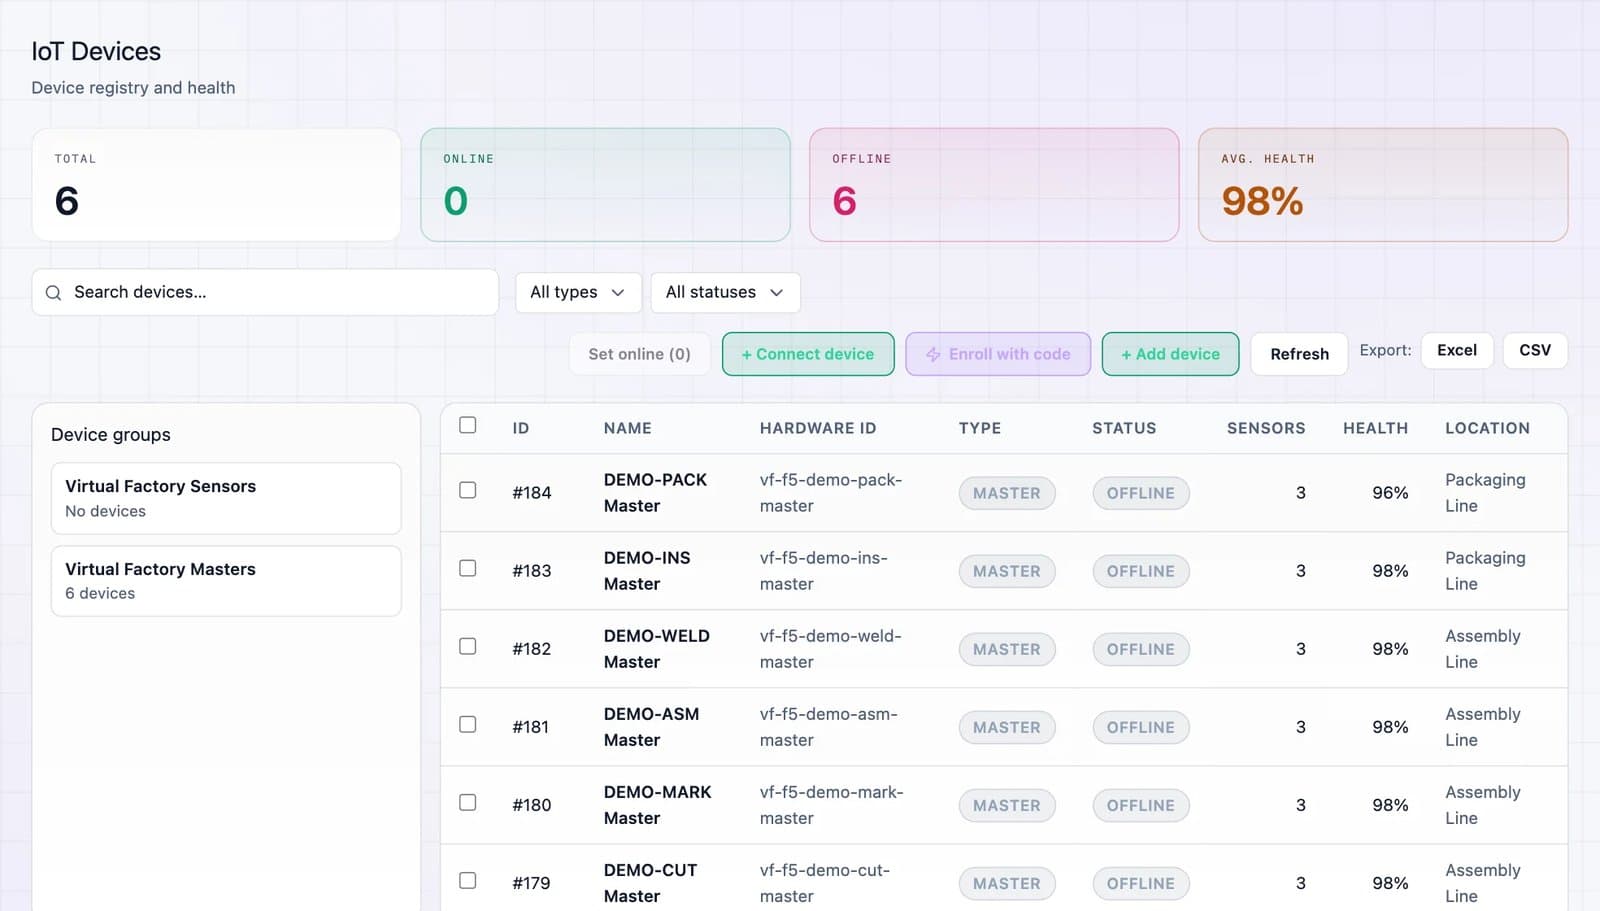
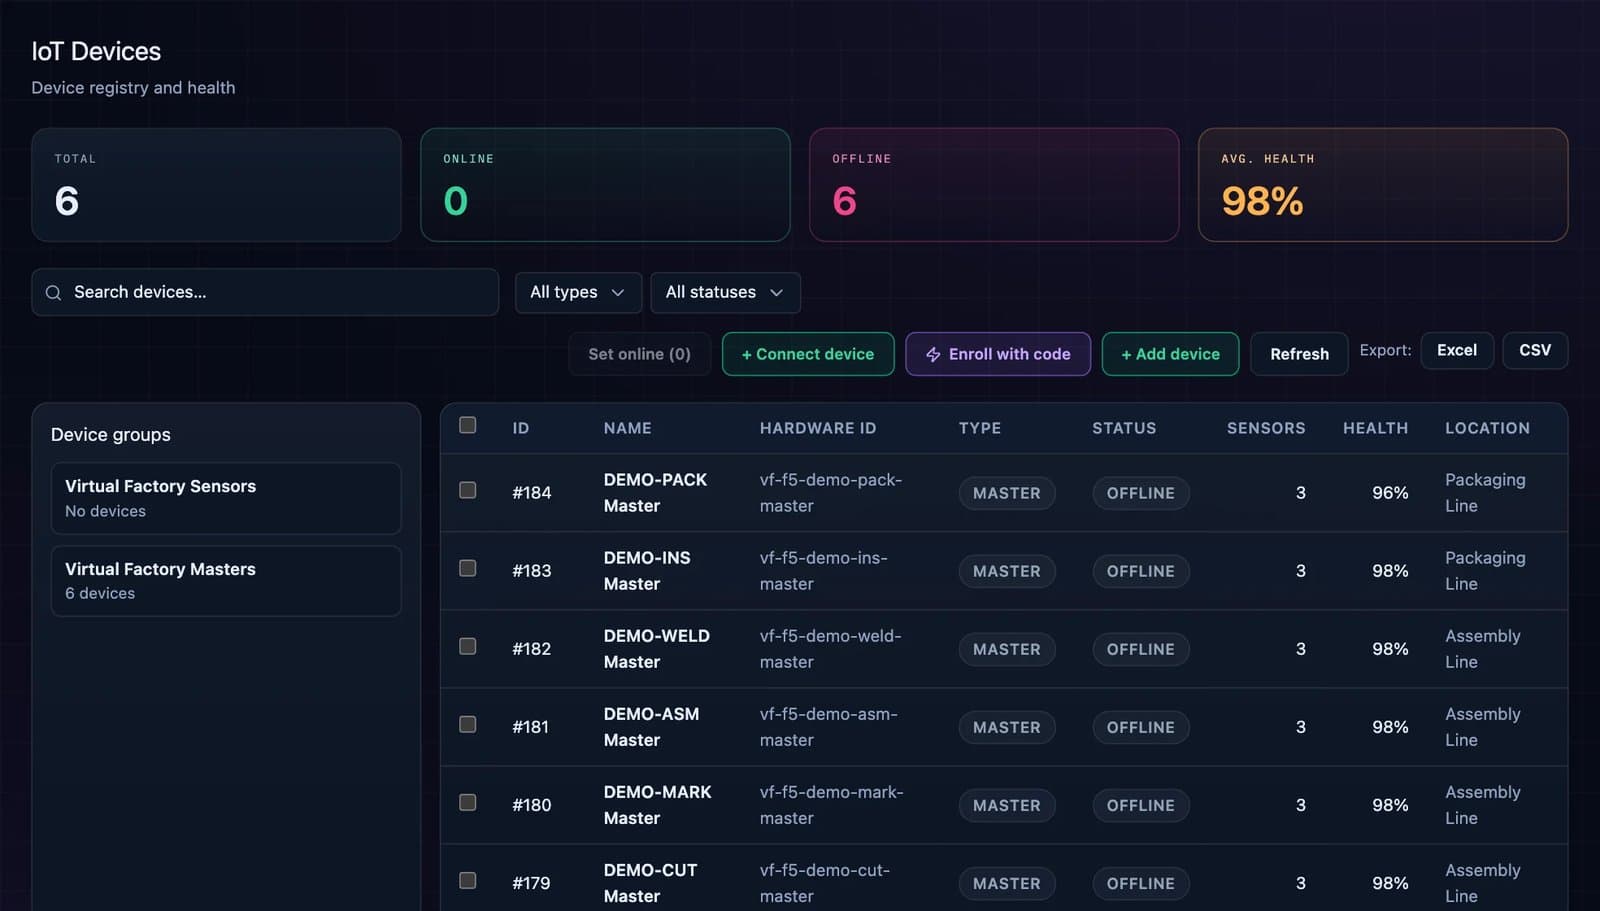
Un buen primer mes da tres cosas: estado en vivo de todas las máquinas de una línea, motivos de parada registrados en el momento de la parada y una ruta de alertas que funcione, con responsable. También da una línea base, para poder comparar los resultados posteriores con algo real.
No debe dar integración con el ERP, un despliegue en toda la planta ni modelos predictivos. Eso llega después y depende de los datos de eventos limpios que crea el primer mes. McKinsey describe cómo muchas empresas se quedan atascadas en el "purgatorio de los pilotos"; intentar hacerlo todo a la vez es una de las formas más rápidas de acabar ahí.
Las cuatro semanas de un vistazo:
| Semana | Foco | Qué está listo al final de la semana |
|---|---|---|
| 1 | Alcance, responsable y línea base | Una línea elegida, un responsable de línea de producción, el contrato de decisión acordado, tiempo de respuesta actual y paradas sin motivo registrados |
| 2 | Conectar las máquinas | Cada máquina de la línea informa de su estado, las más antiguas mediante dispositivos edge o una cámara |
| 3 | Motivos, alertas y responsables | Listas cortas de motivos en cada máquina, rutas de alerta a un rol por turno, una regla de escalado por escrito |
| 4 | Primera revisión | Tiempo de respuesta, paradas sin motivo y las tres mayores pérdidas comparados con la línea base, siguiente línea elegida |
Semana 1: Alcance, responsable y línea base
Elija una línea, preferiblemente el cuello de botella o la línea con más paradas sin explicar. Nombre un responsable de línea de producción, no de IT. Después acuerde lo que llamamos el contrato de decisión:
- Qué cinco indicadores importan en esta línea, por ejemplo disponibilidad, tiempo de respuesta, principales motivos de parada, producción por turno y chatarra.
- Quién actúa sobre cada uno, por rol y turno.
- Qué umbral obliga a esa persona a actuar.
Cierre la semana registrando la situación actual: cuánto tardan hoy las respuestas y qué parte de las paradas no tiene motivo.
Semana 2: Conectar las máquinas, también las antiguas
Las líneas existentes mezclan máquinas de distintas décadas. Es normal, y la línea no necesita modernizarse primero. Cada tipo de máquina recibe la conexión que le corresponde.
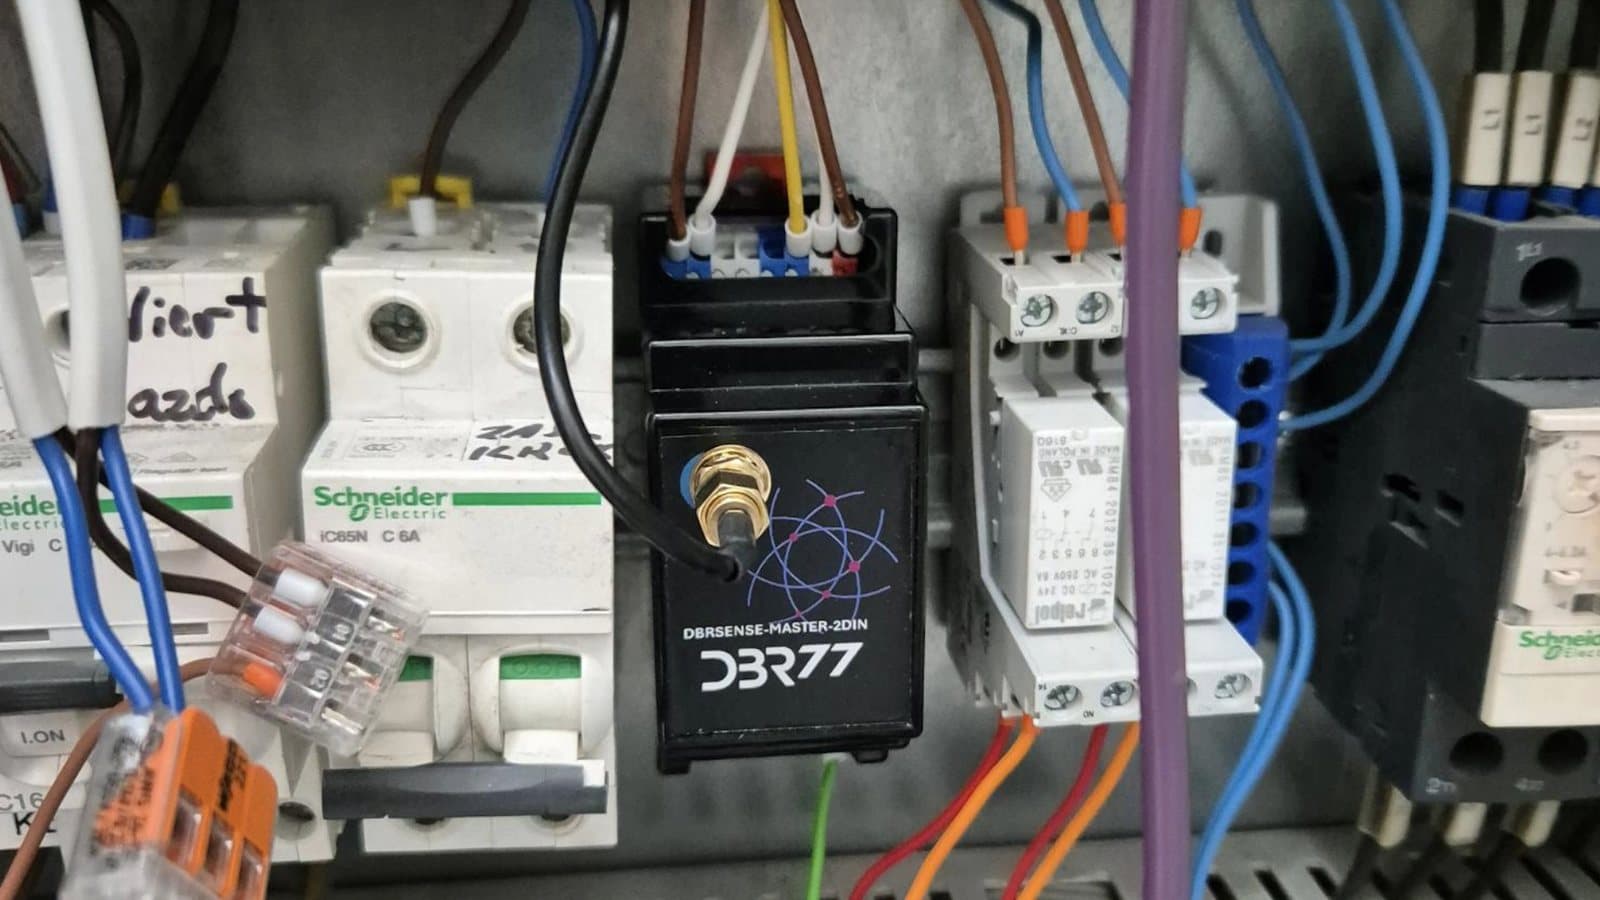
Un PLC se lee directamente por OPC UA o Modbus, las máquinas sin red o sin PLC reciben un dispositivo edge y, en un puesto sin ninguna señal, una cámara con IRIS Vision AI puede hacer de sensor. Nuestro artículo sobre cómo conectar máquinas antiguas sin PLC repasa cada caso.
Los dispositivos edge envían los datos por MQTT, un estándar de mensajería ligero. La red se adapta al edificio: wifi donde llega, LoRaWAN para los rincones alejados de naves grandes y una conexión SIM donde no hay red.
En un caso base modelado para una planta brownfield típica, 11 de 13 máquinas podían conectarse y ser visibles en unas tres semanas. La línea sigue produciendo durante la instalación; la mayor parte del trabajo se hace en paradas planificadas.
¿No sabe cómo se conectarían sus máquinas más antiguas?
Envíenos la lista de máquinas de una línea. En una llamada de 30 minutos repasamos cada máquina y la conexión que necesita.
Semana 3: Motivos, alertas y responsables
Cuando las máquinas ya informan de su estado, el trabajo pasa a la parte de las personas, que es donde se crea la mayor parte del valor.
- Listas de motivos. Manténgalas cortas: de 10 a 15 motivos por tipo de máquina, con las palabras que usan los operarios. Las listas largas acaban en "otros".
- Registro en la parada. El operario elige el motivo en una tableta junto a la máquina. Tarda unos dos segundos y lo hace mientras la causa aún es evidente.
- Rutas de alerta. Cada tipo de parada va a un rol del turno en curso: averías mecánicas a mantenimiento, falta de material a logística.
- Regla de escalado. Por ejemplo: si no hay acuse en 5 minutos, la alerta llega al jefe de turno. Póngala por escrito y comuníquela al turno.
Cuente con que los operarios pondrán a prueba el sistema los primeros días. Si faltan motivos o están mal, trátelo como un problema de la lista y corríjala.
Semana 4: Primera revisión y siguiente decisión
Al final del mes, compare la línea con la línea base de la primera semana. Tres cifras le dicen si el proyecto funciona:
- tiempo de respuesta desde la parada hasta la primera acción;
- porcentaje de paradas sin motivo;
- las tres mayores pérdidas por minutos, ahora calculadas a partir de las paradas registradas.
El tiempo de respuesta suele ser la primera de estas cifras en moverse: en una línea de embalaje de cartón ondulado bajó de 24 a 9 minutos en cuanto las paradas fueron visibles y tuvieron responsable.
Cierre el mes con una decisión: qué mejorar en esta línea y cuál es la siguiente. El artículo sobre los primeros 90 días explica qué medir después. Una vez conectada una línea, los mismos datos pueden alimentar también un gemelo digital de la línea para probar cambios antes de hacerlos en planta.
Errores que frenan el primer mes
- Empezar con demasiadas líneas. Haga funcionar bien una línea antes de añadir la siguiente.
- Un proyecto dirigido por IT sin responsable de producción. El responsable de línea decide qué importa.
- Copiar los códigos de motivo del ERP. Esos códigos están pensados para contabilidad; los operarios necesitan motivos con las palabras que usan en la máquina.
- Alertas sin responsable. Dirija cada tipo de parada a un rol del turno, como en la semana 3.
- Sin línea base. Sin las cifras de la primera semana, nadie puede demostrar el resultado.
Preguntas frecuentes
¿Hay que parar la producción durante la instalación?
No. Las conexiones de solo lectura a los PLC y los sensores de pinza se instalan durante el funcionamiento normal o en paradas planificadas. La lógica de control de las máquinas se queda como está.
¿Y si nuestras máquinas no tienen PLC?
Entonces un dispositivo edge lee las señales disponibles, como la corriente del motor, la baliza luminosa o un sensor de ciclo. En puestos manuales sin ninguna señal, una cámara puede hacer de sensor.
¿Qué red necesitamos?
La que llegue a las máquinas. Lo más habitual es el wifi. LoRaWAN cubre naves grandes con pocos puntos de acceso y una conexión SIM funciona donde no hay red de planta.
¿Quién tiene que participar por nuestra parte?
Un responsable de línea de producción, alguien de mantenimiento y un contacto de IT/OT para las cuestiones de red y seguridad. Bastan unas pocas horas semanales de cada uno el primer mes.
¿Qué pasa después de 30 días?
La línea funciona con estado en vivo, motivos y rutas de alerta. Después vienen las acciones de mejora sobre las mayores pérdidas y la decisión sobre las siguientes líneas. Las revisiones de seguridad suelen tomar como referencia ISA/IEC 62443; el procesamiento se queda en planta, dentro de su perímetro IT/OT.
Conclusión
Si está planificando ahora el primer mes, empiece por el trabajo de la semana 1: elija la línea, nombre al responsable de producción y ponga por escrito el contrato de decisión. Esa misma semana, haga una lista de todas las máquinas de esa línea con su antigüedad y si tienen PLC y conexión de red, para que la instalación de la semana 2 pueda planificarse en torno a las paradas planificadas de la línea.
Planifique los primeros 30 días en su línea
Acordamos con usted el alcance, el responsable, la línea base y los criterios de éxito, y después conectamos la línea sin parar la producción.
Fuentes
- OPC Foundation, OPC Unified Architecture
- Modbus Organization, modbus.org
- OASIS, MQTT Version 5.0
- LoRa Alliance, About LoRaWAN
- ISA, ISA/IEC 62443 series of standards
- McKinsey & Company, IoT value set to accelerate through 2030
- Datos de pilotos de DBR77 IIoT y casos base modelados, 2026