Kamera jako czujnik: kiedy wizja maszynowa wygrywa z czujnikiem, a kiedy nie
Zespół DBR77 IoT · Opublikowano
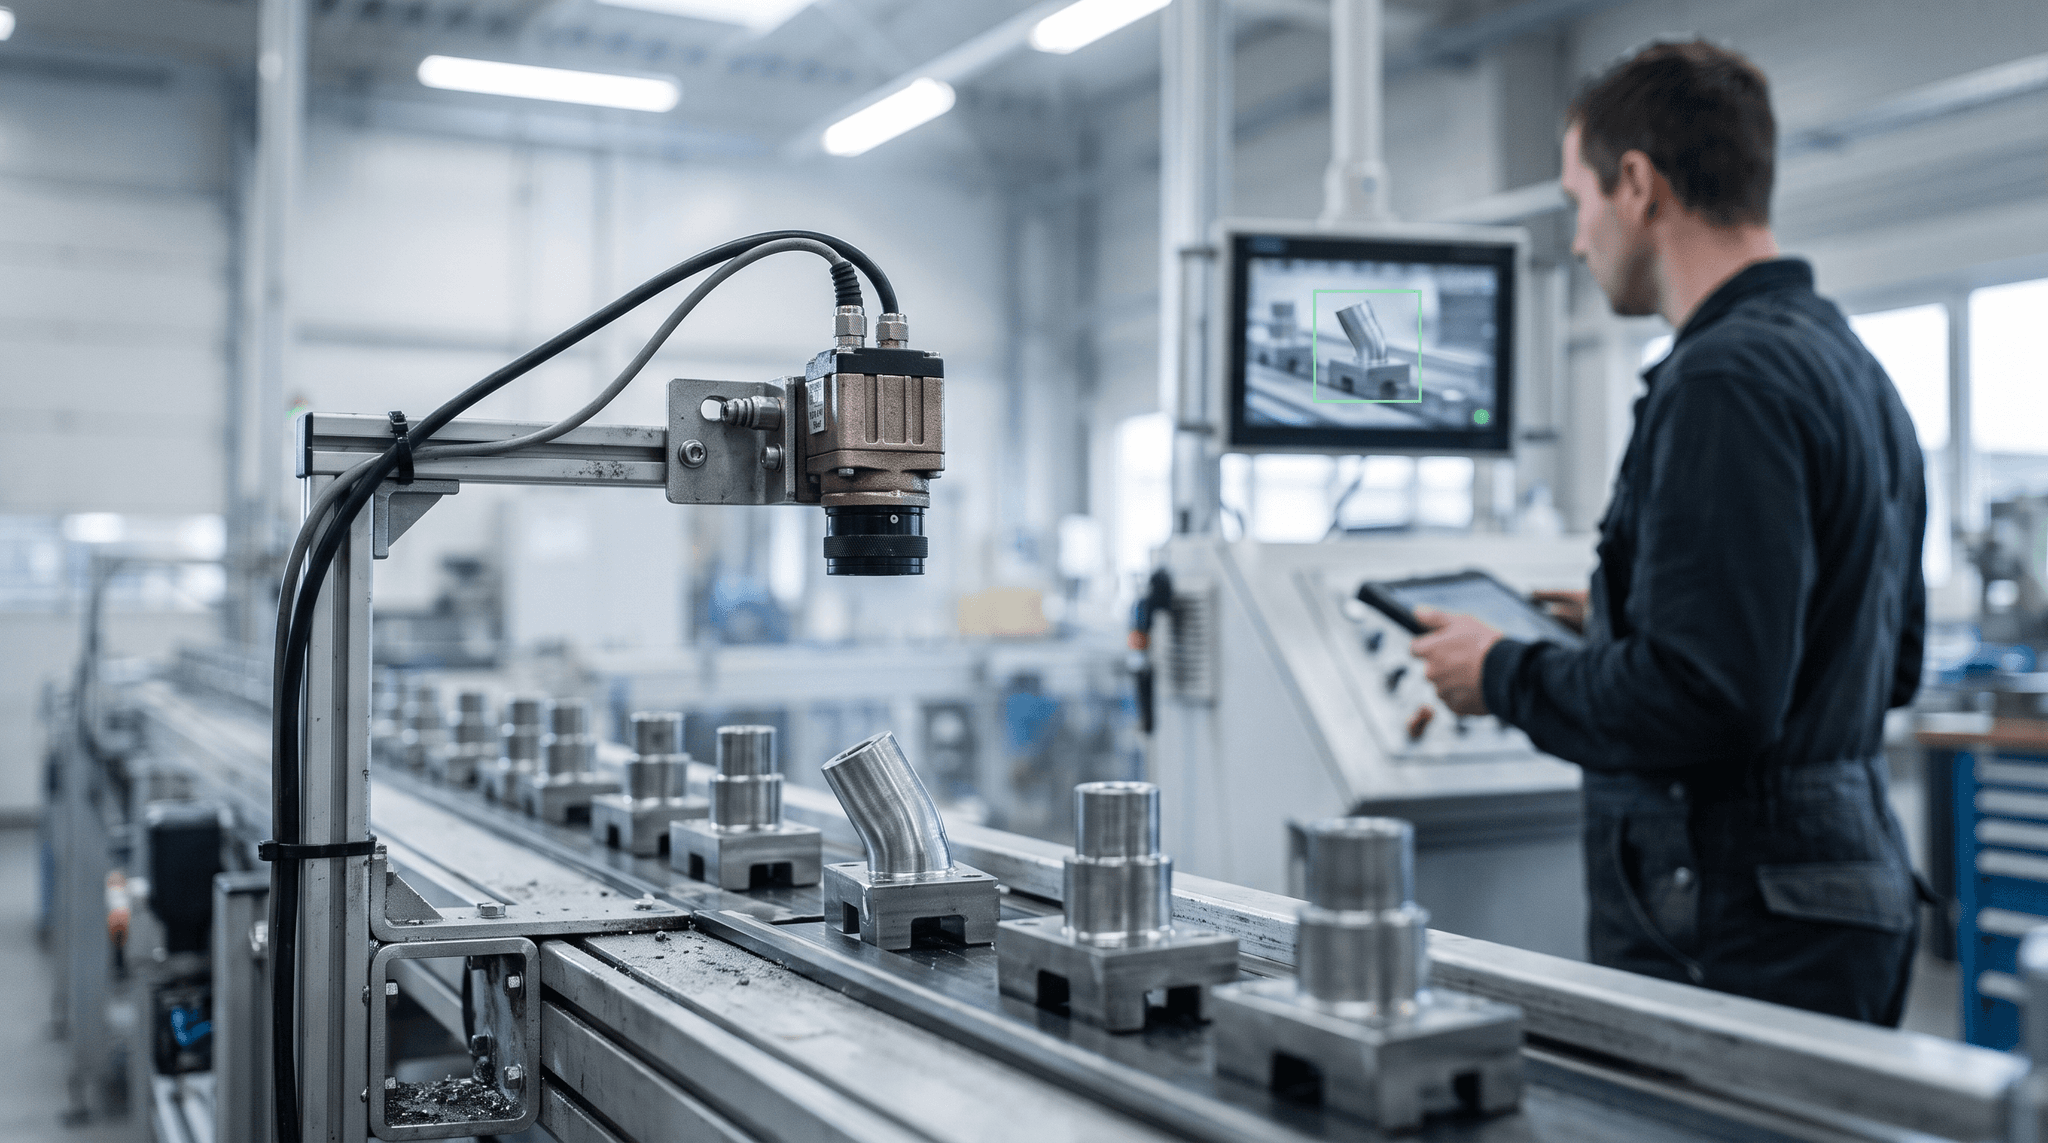
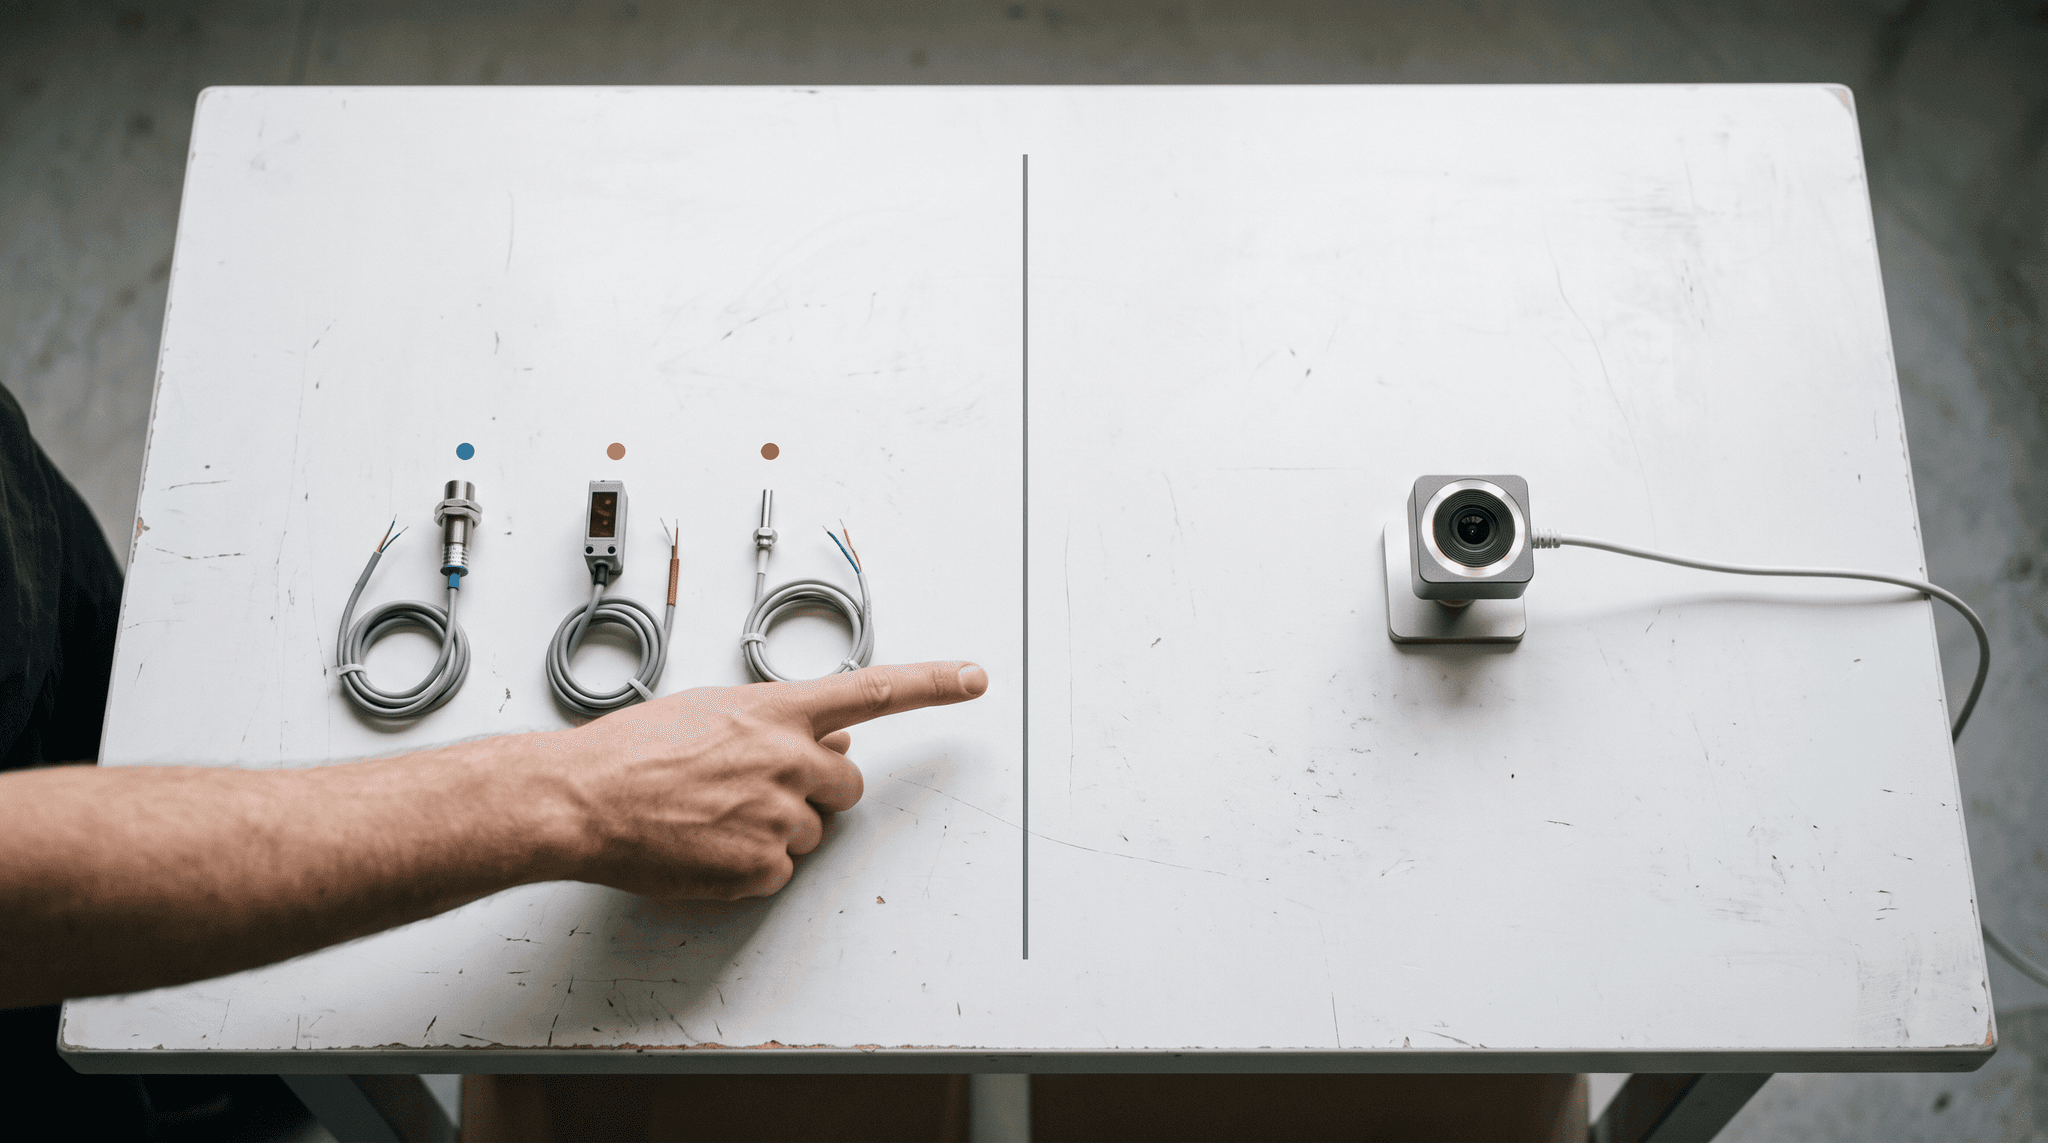
Kamera wygrywa z czujnikiem tam, gdzie nie ma czego odczytać: przy montażu ręcznym, pakowaniu, w gnieździe spawalniczym albo przy prasie z 1994 roku, gdzie doposażenie w czujniki kosztuje więcej, niż stanowisko jest warte. Tam, gdzie maszyna ma sterownik PLC, wygrywa sygnał z PLC, bo jest dokładniejszy i tańszy.
Poniżej: gdzie naprawdę brakuje danych, co kamera mierzy na stanowisku ręcznym, jak zmienia się chronometraż i gdzie wizja to złe narzędzie.
Gdzie naprawdę brakuje danych
Obrabiarki CNC rzadko są problemem. Mają sterowniki PLC i w wielu zakładach już raportują do MES.
Luka to montaż ręczny, pakowanie, gniazdo spawalnicze i stara prasa. Nie ma tam sterownika, z którego można czytać, więc te stanowiska działają na papierowych kartach, szacunkach i pamięci.
Ta luka ma znaczenie dla OEE. Vorne zauważa, że większość firm nie mierzy dokładnie mikropostojów i wolnych cykli. Na stanowisku ręcznym nie mierzy się ich wcale. Jeśli najstarsze maszyny mają jednak jakieś sygnały, nasz poradnik o podłączaniu starych maszyn bez PLC najpierw omawia drogę przez czujniki.
Jak kamera staje się źródłem danych
DBR77 dodaje warstwę Vision AI do IRIS, systemu operacyjnego zakładu DBR77, jako kolejne źródło danych. Droga jest taka sama jak dla telemetrii ze sterowników: kamera, brzegowy GPU, MQTT, IRIS.
Ponieważ zdarzenie z wizji trafia do tego samego systemu co dane z maszyn, może uruchamiać te same działania:
- spowolnić flotę AMR, gdy człowiek wejdzie do strefy;
- otworzyć zlecenie pracy w CMMS;
- zarejestrować zdarzenie potencjalnie wypadkowe dla działu BHP;
- zasilać OEE cyklami i liczbą sztuk.
Przetwarzanie odbywa się na miejscu. Z założenia nie ma nagrywania wideo: urządzenie brzegowe zamienia obraz w zdarzenia i przesyła dalej wyłącznie zdarzenia. Dlaczego ten podział ma znaczenie, wyjaśniamy w artykule edge czy chmura w produkcji.
Pilotaż jest mały: 2 do 4 kamer, jedno urządzenie brzegowe i przełącznik PoE. Instalacja zajmuje jeden dzień i nie wymaga zmian w maszynach. DBR77 podaje, że kamera dla jednego stanowiska może kosztować około 50 $, a najdroższym krokiem jest kalibracja.
Zobacz Vision AI na prawdziwych stanowiskach
Webinar o Vision AI obejmuje kontrolę jakości trenowaną przez operatorów, śledzenie zasobów bez znaczników i alerty zbliżeniowe, wszystko przetwarzane lokalnie na urządzeniu brzegowym.
Chronometraż z kamerą zamiast stopera
Dziś inżynier staje przy stanowisku ze stoperem i notatnikiem, rejestruje trzydzieści cykli i liczy średnią. Kosztuje to dzień pracy. A próbka obejmuje jeden dzień, jedną zmianę i jednego operatora, który wie, że jest mierzony.
Przegląd systematyczny w Journal of Clinical Epidemiology wykazał, że sam fakt bycia badanym wpływa na badane zachowanie. Pomiar stoperem łatwo uchwyci najlepszą wersję pracy.
Z kamerą kroki wyglądają inaczej:
- Zaznacz strefę pracy myszką na obrazie z kamery.
- Zdefiniuj cykl jako jeden pobyt operatora w strefie. Filtrowanie krótkich zdarzeń sprawia, że chwilowe wyjście ze strefy nie liczy się jako dwa cykle.
- Odczytaj wynik: liczba cykli, ostatni cykl, średnia, minimum, maksimum i procent obecności z ostatnich 10 minut.
- Dodaj śledzenie produkcji w toku (WIP) za pomocą wydrukowanych znaczników ArUco, czyli kwadratowych znaczników referencyjnych z identyfikatorem, umieszczonych na częściach lub paletach. Kamera liczy, co wchodzi do strefy i co z niej wychodzi.
Na start nie trzeba montować kamery. Wgraj nagranie stanowiska z telefonu i zmierz je w kilka minut, a potem zdecyduj, czy zasługuje na stałą kamerę.
Co mówi stała kamera
Gdy kamera zostaje na stałe, chronometraż nigdy się nie kończy. Na typowym gnieździe montażu ręcznego inżynier widzi na przykład:
- czas cyklu w odniesieniu do taktu, każdy cykl, na każdej zmianie;
- zmienność między zmianami i operatorami, która pokazuje, gdzie trzeba popracować nad standardem pracy lub szkoleniem;
- liczbę sztuk, która zasila składnik wydajności OEE;
- mikropostoje z widoczną przyczyną: brak materiału, brak operatora, czekanie na wózek.
Ostatni punkt to ten, który pomiar stoperem całkowicie pomija. Czujnik powie Ci, że stanowisko stanęło. Kamera pokaże też, że operator stał przy nim z pustym pojemnikiem. Aby na tej podstawie działać, zdarzenie wciąż potrzebuje kontekstu, takiego jak zlecenie, zmiana i produkt; zobacz, dlaczego dane z maszyn bez kontekstu są bezużyteczne.
Kiedy czujnik lub PLC nadal wygrywa
Zasada, której trzyma się DBR77, jest prosta: tam, gdzie maszyna ma sterownik PLC, wygrywa sygnał z PLC. Jest dokładniejszy i tańszy niż jakakolwiek kamera.
| Typ stanowiska | Najlepsze źródło danych | Dlaczego |
|---|---|---|
| CNC lub nowoczesna maszyna ze sterownikiem PLC | Sygnał z PLC (OPC UA, Modbus) | Dokładne stany i liczniki, nic do kalibrowania |
| Stara maszyna z użytecznymi sygnałami | Urządzenie brzegowe z czujnikami nakładanymi | Prąd lub kolumna sygnalizacyjna dają wiarygodne stany pracy i postoju |
| Montaż ręczny lub pakowanie | Kamera z Vision AI | Brak sterownika; praca to ludzie przenoszący części |
| Gniazdo spawalnicze lub stara prasa bez sygnałów | Kamera z Vision AI | Doposażenie w czujniki kosztuje więcej, niż stanowisko jest warte |
| Wizualna kontrola jakości | Kamera z modelem trenowanym przez operatorów | Operatorzy trenują go przyciskami OK/NOK na dobrych częściach |
| Tolerancje rzędu mikrometrów | Sprzęt metrologiczny | Kamera nie zastąpi przyrządu pomiarowego |
| Osłony i zabezpieczenia maszyn | Certyfikowany system bezpieczeństwa | Vision AI to wyłącznie warstwa pomiarowa |
Kontrola jakości trenowana przez operatorów dobrze sprawdza się przy widocznych wadach, ale tolerancje mikrometrowe nadal wymagają metrologii. Vision AI nie jest też certyfikowanym systemem bezpieczeństwa. Funkcje bezpieczeństwa maszyn projektuje się zgodnie z normami takimi jak ISO 13849-1; alert strefowy, który spowalnia flotę AMR, dodaje do nich jedynie informację.
A co z prywatnością i monitorowaniem pracowników?
Kamery na stanowiskach pracy budzą u pracowników uzasadnione pytania. Konstrukcja rozwiązania DBR77 odpowiada na część z nich: przetwarzanie na miejscu, brak nagrywania wideo i brak rozpoznawania twarzy. System zwraca cykle i zdarzenia.
Gdy kamera obejmuje ludzi, nadal mogą obowiązywać przepisy o monitoringu w miejscu pracy. W Polsce art. 22² Kodeksu pracy dopuszcza monitoring wizyjny m.in. w celu kontroli produkcji. UODO streszcza obowiązki: pracowników trzeba poinformować nie później niż dwa tygodnie przed uruchomieniem, cel i zakres muszą być określone, a nagrania można przechowywać nie dłużej niż trzy miesiące. Sprawdź przepisy w swoim kraju i zaangażuj przedstawicieli pracowników, zanim zawiśnie pierwsza kamera.
Najczęstsze pytania
Czy mogę monitorować maszynę bez sterownika PLC?
Tak. Jeśli maszyna ma użyteczne sygnały, odczyta je urządzenie brzegowe z czujnikami nakładanymi. Jeśli nie ma czego odczytać albo stanowisko jest ręczne, cykle, obecność i liczbę sztuk zmierzy kamera.
Jak dokładny jest chronometraż oparty na kamerze?
Kamera mierzy każdy cykl na wszystkich zmianach, więc próbka jest nieporównanie większa niż trzydzieści odczytów stopera. Starannie wyznacz strefę pracy i porównaj pierwsze wyniki z krótkim ręcznym liczeniem.
Czy system nagrywa wideo pracowników?
Nie. Obraz jest przetwarzany na urządzeniu brzegowym w zakładzie i zamieniany w zdarzenia. Z założenia nie ma nagrywania wideo.
Czego potrzebuje pilotaż Vision AI?
Dwóch do czterech kamer, jednego urządzenia brzegowego i przełącznika PoE. Instalacja trwa jeden dzień, a maszyny pozostają bez zmian. Stanowisko możesz najpierw przetestować na nagraniu z telefonu.
Podsumowanie
Korzystaj z PLC tam, gdzie jest. Kamerę stosuj tam, gdzie nie ma czego odczytać, zwłaszcza na stanowiskach ręcznych, gdzie jedynym narzędziem był dotąd stoper. Zacznij od nagrania z telefonu, zmierz jedno stanowisko i na podstawie danych zdecyduj, czy zasługuje na stałą kamerę.
Dodaj wizję do danych z zakładu
Zobacz, jak IRIS łączy w jednym systemie zdarzenia z kamer z danymi z maszyn, zleceniami w CMMS i OEE.
Źródła
- DBR77, Vision AI webinar, 2026
- DBR77, IRIS plant operating system, 2026
- Vorne, The Six Big Losses
- OASIS, MQTT Version 5.0
- OpenCV, Detection of ArUco Markers
- McCambridge J., Witton J., Elbourne D., Systematic review of the Hawthorne effect, Journal of Clinical Epidemiology, 2014
- ISO, ISO 13849-1:2023 Safety of machinery, 2023
- UODO (Urząd Ochrony Danych Osobowych), Zasady prowadzenia monitoringu wizyjnego