Cámaras como sensores: cuándo la visión supera a un sensor y cuándo no
Equipo DBR77 IoT · Publicado el
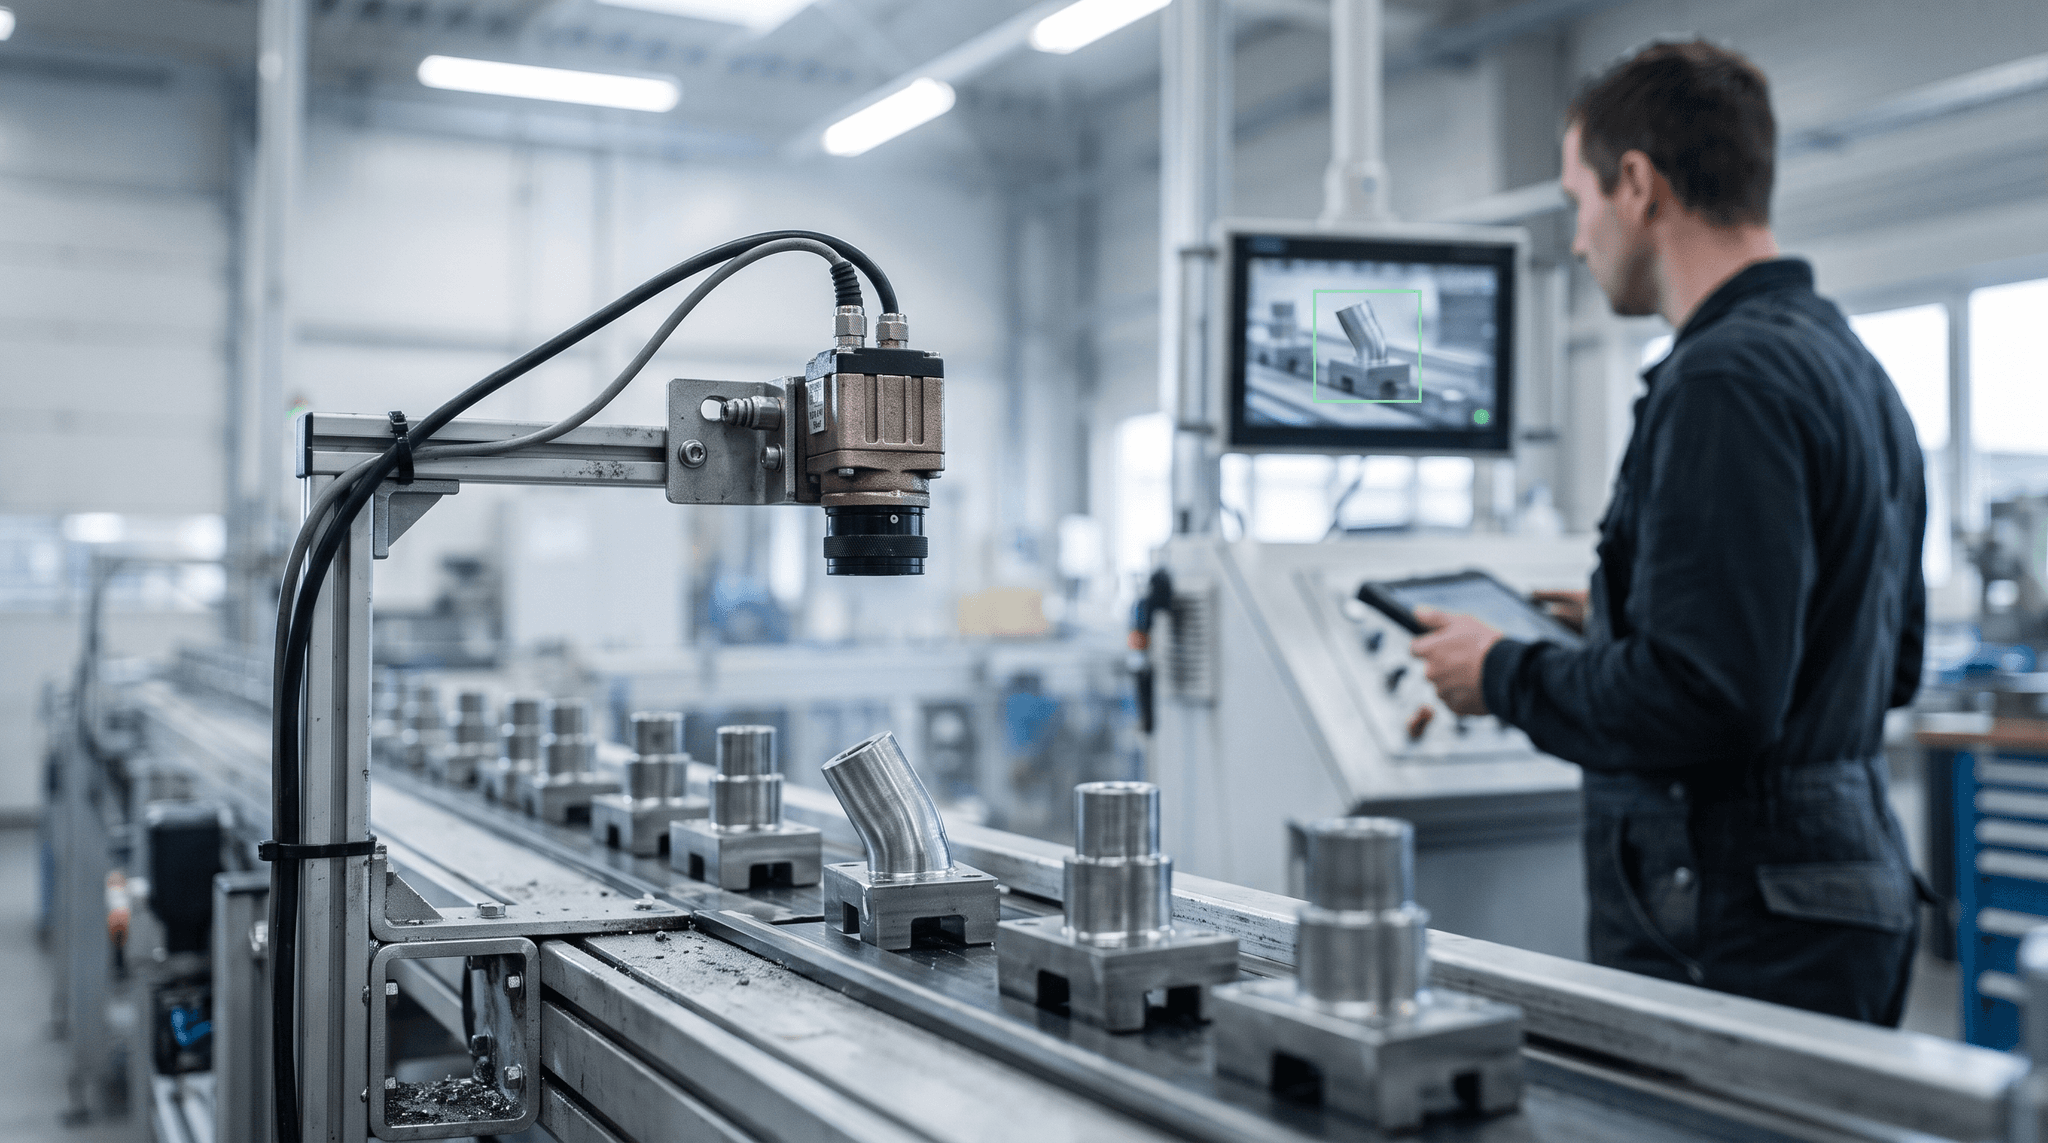
Una cámara supera a un sensor donde no hay nada que leer: montaje manual, embalaje, la zona de soldadura o la prensa de 1994, donde instalar sensores a posteriori cuesta más de lo que vale el puesto. Donde la máquina tiene un PLC, gana la señal del PLC, porque es más precisa y más barata.
A continuación: dónde está la verdadera laguna de datos, qué mide una cámara en un puesto manual, cómo cambia un estudio de tiempos y dónde la visión es la herramienta equivocada.
Dónde está la verdadera laguna de datos
Las máquinas CNC rara vez son el problema. Tienen PLC y, en muchas plantas, ya envían datos al MES.
La laguna está en el montaje manual, el embalaje, la zona de soldadura y la prensa antigua. No hay ningún controlador que leer, así que estos puestos funcionan con hojas de papel, estimaciones y memoria.
Esa laguna importa para el OEE. Vorne señala que la mayoría de las empresas no registran con precisión las paradas pequeñas ni los ciclos lentos. En un puesto manual ni siquiera se registran. Si sus máquinas más antiguas tienen alguna señal, nuestra guía sobre cómo conectar máquinas antiguas sin PLC explica primero la vía de los sensores.
Cómo una cámara se convierte en fuente de datos
DBR77 añade una capa de Vision AI a IRIS, el sistema operativo de planta de DBR77, como una fuente de datos más. El recorrido es el mismo que para la telemetría de un controlador: cámara, GPU edge, MQTT, IRIS.
Como un evento de visión llega al mismo sistema que los datos de máquina, puede desencadenar las mismas acciones:
- reducir la velocidad de una flota de AMR cuando una persona entra en una zona;
- abrir una orden de trabajo en el CMMS;
- registrar un cuasi accidente para HSE;
- alimentar el OEE con ciclos y recuentos de piezas.
El procesamiento se queda en planta. Por diseño, no se graba vídeo: el equipo edge convierte las imágenes en eventos y solo envía los eventos. Nuestro artículo sobre edge frente a nube en la fabricación explica por qué importa esa división.
Un piloto es pequeño: de 2 a 4 cámaras, un equipo edge y un switch PoE. Se instala en un día, sin cambios en las máquinas. DBR77 indica que una cámara para un puesto puede costar unos 50 $, y que la calibración es el paso más caro.
Vea Vision AI en puestos reales
El webinar de Vision AI trata los controles de calidad entrenados por los operarios, el seguimiento de activos sin etiquetas y las alertas de proximidad, todo procesado en un dispositivo edge local.
Estudio de tiempos con una cámara en lugar de un cronómetro
Hoy, un ingeniero se coloca junto al puesto con un cronómetro y una libreta, registra treinta ciclos y calcula la media. Le cuesta un día. Y muestrea un solo día, un solo turno y un operario que sabe que le están midiendo.
Una revisión sistemática publicada en el Journal of Clinical Epidemiology constató que ser objeto de estudio sí afecta al comportamiento estudiado. Un estudio con cronómetro puede captar fácilmente la mejor versión del trabajo.
Con una cámara, los pasos son otros:
- Dibuje la zona de trabajo sobre la imagen de la cámara con el ratón.
- Defina un ciclo como una permanencia del operario en la zona. El filtrado evita que una salida breve cuente como dos ciclos.
- Lea los resultados: número de ciclos, último ciclo, media, mínimo, máximo y porcentaje de presencia en los últimos 10 minutos.
- Añada el seguimiento del WIP con marcadores ArUco impresos, marcadores fiduciales cuadrados con un ID, sobre piezas o palés. La cámara cuenta lo que entra y sale de la zona.
No necesita montar una cámara para empezar. Suba un vídeo de un puesto grabado con el móvil y mídalo en minutos; luego decida si merece una cámara fija.
Lo que le dice una cámara fija
Cuando la cámara se queda, el estudio de tiempos nunca termina. En una célula típica de montaje manual, por ejemplo, un ingeniero ve:
- el tiempo de ciclo frente al takt, en cada ciclo y cada turno;
- la variabilidad por turno y por operario, que muestra dónde necesitan atención el trabajo estándar o la formación;
- los recuentos de piezas que alimentan el rendimiento del OEE;
- las microparadas con la causa visible: sin material, sin operario, esperando una carretilla.
El último punto es justo lo que los estudios con cronómetro pasan por alto por completo. Un sensor le dice que un puesto se paró. Una cámara muestra además que el operario estaba allí con un contenedor vacío. Para actuar, ese evento sigue necesitando contexto, como orden, turno y producto; consulte por qué los datos de máquina no sirven sin contexto.
Cuándo siguen ganando un sensor o un PLC
El criterio de DBR77 es sencillo: donde la máquina tiene un PLC, gana la señal del PLC. Es más precisa y más barata que cualquier cámara.
| Tipo de puesto | Mejor fuente de datos | Por qué |
|---|---|---|
| CNC o máquina moderna con PLC | Señal del PLC (OPC UA, Modbus) | Estados y recuentos exactos, nada que calibrar |
| Máquina antigua con señales aprovechables | Dispositivo edge con sensores de pinza | La corriente o la baliza luminosa dan estados fiables de marcha y parada |
| Montaje manual o embalaje | Cámara con Vision AI | No hay controlador; el trabajo son personas moviendo piezas |
| Zona de soldadura o prensa antigua sin señales | Cámara con Vision AI | Instalar sensores cuesta más de lo que vale el puesto |
| Control visual de calidad | Cámara con modelo entrenado por los operarios | Los operarios lo entrenan con botones OK/NOK a partir de piezas buenas |
| Tolerancias de micras | Equipos de metrología | Una cámara no sustituye a un calibre |
| Protección de máquinas | Sistema de seguridad certificado | Vision AI es solo una capa de medición |
Los controles de calidad entrenados por los operarios funcionan bien para defectos visibles, pero las tolerancias de micras siguen necesitando metrología. Y Vision AI no es un sistema de seguridad certificado. Las funciones de seguridad de las máquinas se diseñan según normas como ISO 13849-1; una alerta de zona que reduce la velocidad de una flota de AMR añade información por encima de ellas.
¿Y la privacidad y la vigilancia de los empleados?
Las cámaras en los puestos de trabajo plantean a los empleados preguntas legítimas. El diseño de DBR77 responde a una parte: procesamiento en planta, sin grabación de vídeo y sin reconocimiento facial. El sistema entrega ciclos y eventos.
Aun así, pueden aplicarse normas de videovigilancia en el trabajo cuando una cámara enfoca a personas. En Polonia, el art. 22² del Código del Trabajo permite la videovigilancia con fines que incluyen el control de la producción. La autoridad de protección de datos UODO resume las obligaciones: hay que informar a los empleados como mínimo dos semanas antes de la puesta en marcha, definir la finalidad y el alcance, y las grabaciones no pueden conservarse más de tres meses. Compruebe la normativa de su país e implique a los representantes de los trabajadores antes de instalar la primera cámara.
Preguntas frecuentes
¿Puedo monitorizar una máquina sin PLC?
Sí. Si la máquina tiene señales aprovechables, un dispositivo edge con sensores de pinza las lee. Si no hay nada que leer, o el puesto es manual, una cámara mide en su lugar ciclos, presencia y recuentos de piezas.
¿Qué precisión tiene un estudio de tiempos con cámara?
Mide cada ciclo, en todos los turnos, así que la muestra es mucho mayor que treinta lecturas de cronómetro. Defina con cuidado la zona de trabajo y contraste los primeros resultados con un breve recuento manual.
¿El sistema graba vídeo de los empleados?
No. Las imágenes se procesan en el equipo edge en planta y se convierten en eventos. Por diseño, no se graba vídeo.
¿Qué necesita un piloto de Vision AI?
De dos a cuatro cámaras, un equipo edge y un switch PoE. La instalación lleva un día y las máquinas no se modifican. Puede probar primero un puesto con un vídeo grabado con el móvil.
Conclusión
Use el PLC donde lo haya. Use una cámara donde no haya nada que leer, sobre todo en puestos manuales donde el cronómetro ha sido la única herramienta. Empiece con un vídeo del móvil, mida un puesto y decida con los datos si merece una cámara fija.
Añada visión a los datos de su planta
Vea cómo IRIS combina los eventos de las cámaras con los datos de máquina, las órdenes de trabajo del CMMS y el OEE en un solo sistema.
Fuentes
- DBR77, Vision AI webinar, 2026
- DBR77, IRIS plant operating system, 2026
- Vorne, The Six Big Losses
- OASIS, MQTT Version 5.0
- OpenCV, Detection of ArUco Markers
- McCambridge J., Witton J., Elbourne D., Systematic review of the Hawthorne effect, Journal of Clinical Epidemiology, 2014
- ISO, ISO 13849-1:2023 Safety of machinery, 2023
- UODO (Autoridad polaca de protección de datos), Zasady prowadzenia monitoringu wizyjnego