¿Cómo comprueba una cámara que cada paso del montaje se hizo en el orden correcto?
DBR77 Team · Publicado el
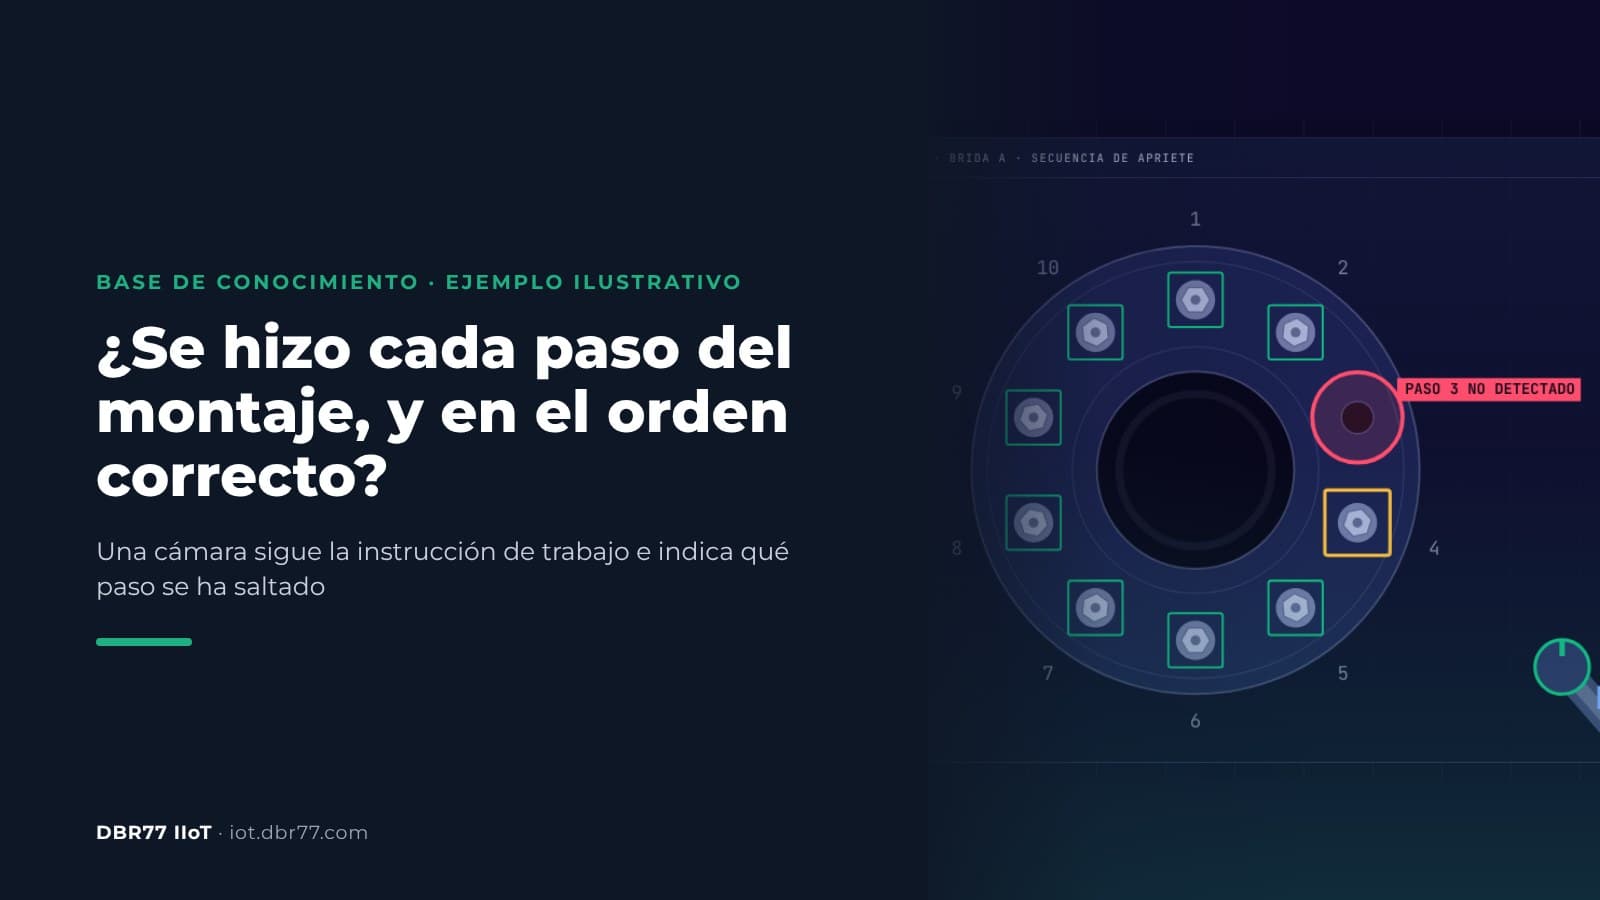
La cámara reconoce cada paso previsto en el momento en que se hace y lo marca en una lista de comprobación en tiempo real. Si no se respeta el orden, por ejemplo cuando el tornillo 4 va antes que el 3, el técnico recibe un aviso en la tableta con la herramienta todavía en la mano. Si el trabajo termina con un paso sin hacer, el sistema indica cuál es y envía una imagen con su posición marcada. La lista se rellena sola con lo que ve la cámara, sin escribir nada a mano.
Contar las piezas al final indica si está todo, pero no en qué orden se montó. Nuestro artículo sobre cómo verificar que cada tornillo está en su sitio explica cómo se compara el recuento con un patrón; aquí nos centramos en los pasos y su orden.
Por qué saltarse un paso es un error tan frecuente
Olvidar un paso es uno de los errores humanos más corrientes, y ocurre en trabajos que la gente conoce bien. El HSE (Health and Safety Executive), la autoridad británica de seguridad y salud en el trabajo, incluye la omisión de un paso de la tarea entre los fallos habituales de mantenimiento, junto a los errores al volver a montar, y añade que incluso técnicos experimentados, muy bien formados y motivados pueden cometer despistes y omisiones sencillas.
Los datos de mantenimiento aeronáutico muestran lo mismo. Una revisión del Australian Transport Safety Bureau señala que los errores de mantenimiento más frecuentes en una base de datos de Boeing son omisiones: piezas sin instalar y componentes instalados de forma incompleta. En un estudio de caso publicado sobre un montaje manual complejo, la operación omitida fue el modo de error más frecuente, con 19 casos, y una de sus causas fue no aplicar a los tornillos la fuerza requerida.
Tras cada reclamación alguien pregunta si se hizo ese paso, y sin un registro la respuesta depende de la memoria.
Por qué el orden importa tanto como el número
En muchas uniones, el orden de los pasos decide el resultado. La brida es el caso clásico. Las asociaciones europea y estadounidense del sector de la estanqueidad afirman que la secuencia en la que se aprietan los pernos influye notablemente en la presión sobre la junta, que un apriete inadecuado puede hacer que la brida pierda el paralelismo y que las tuercas deben apretarse en cruz. Un artículo de buenas prácticas de la European Sealing Association va más allá: la causa más frecuente de fugas en las uniones embridadas atornilladas es no seguir una secuencia de apriete aprobada.
En Alemania, la directriz VDI/VDE 2862 clasifica las uniones atornilladas en categorías de riesgo A, B y C, desde el peligro para la vida y la integridad física hasta las uniones no críticas, y cada categoría tiene sus propios requisitos mínimos para el proceso de atornillado.
En la inspección final, el orden ya no se ve. Con el último tornillo puesto, una brida apretada en la secuencia equivocada tiene el mismo aspecto que una apretada correctamente, hasta que aparece una fuga o no supera la prueba de presión.
Cómo sigue una cámara la instrucción de trabajo
La cámara compara lo que ocurre en el puesto con la secuencia prevista y reacciona en tres momentos:
- Reconoce cada paso previsto. Cuando el técnico coloca el tornillo 1, la cámara lo confirma y marca el paso en la lista de comprobación en tiempo real de la tableta.
- Avisa en cuanto un paso se hace fuera de orden. Si el tornillo 4 va antes que el 3, la tableta muestra "Error de secuencia: tornillo 4 antes del tornillo 3" mientras el técnico todavía tiene la herramienta en la mano.
- Al final, indica qué paso falta. Si el trabajo termina con 9 de 10 pasos, el sistema notifica "Paso 3 no identificado" y envía al técnico una imagen con la posición 3 marcada.
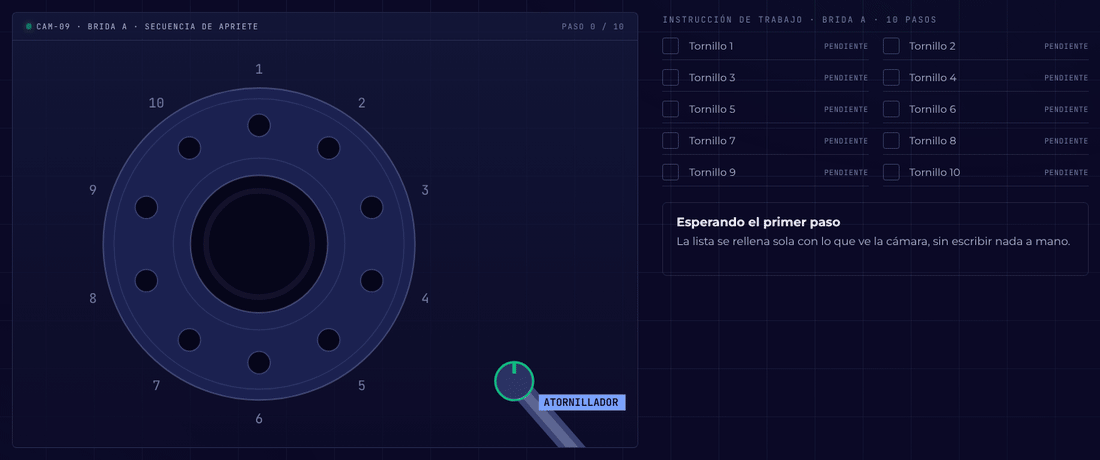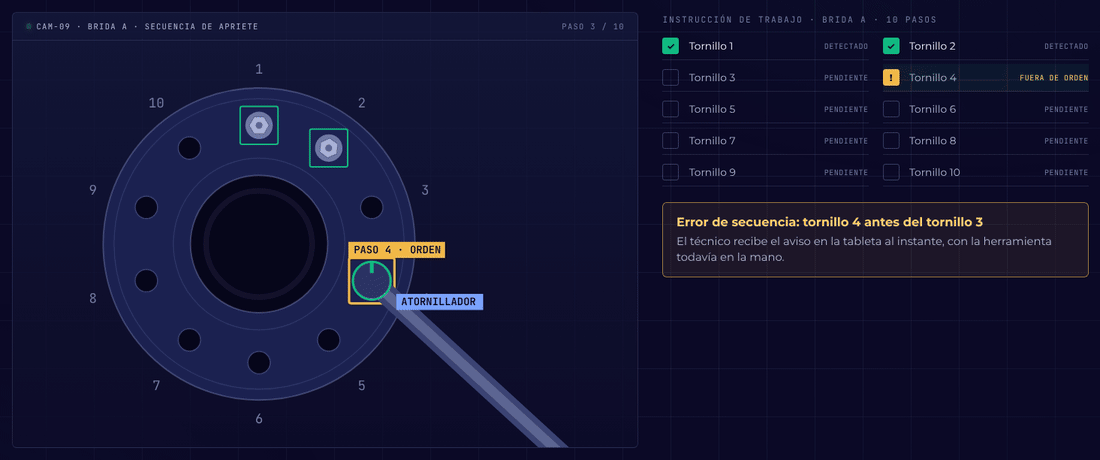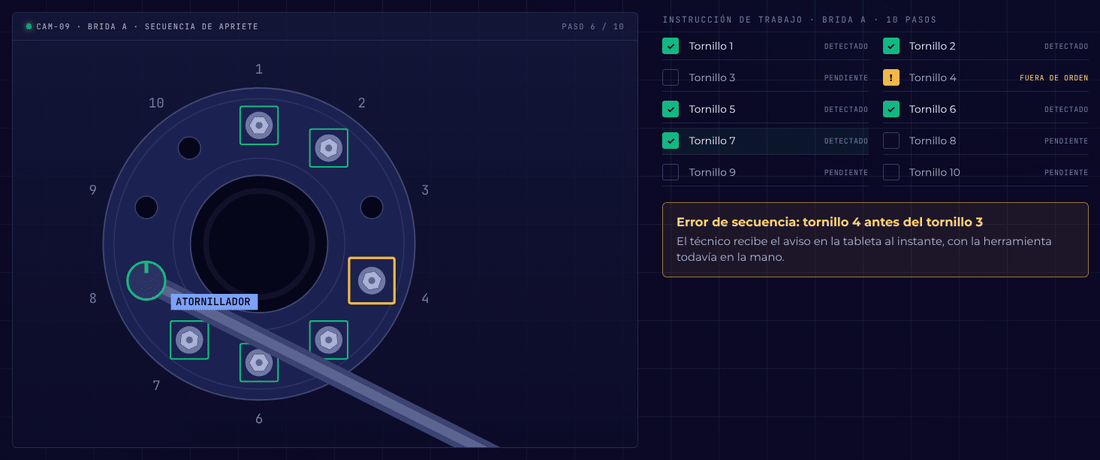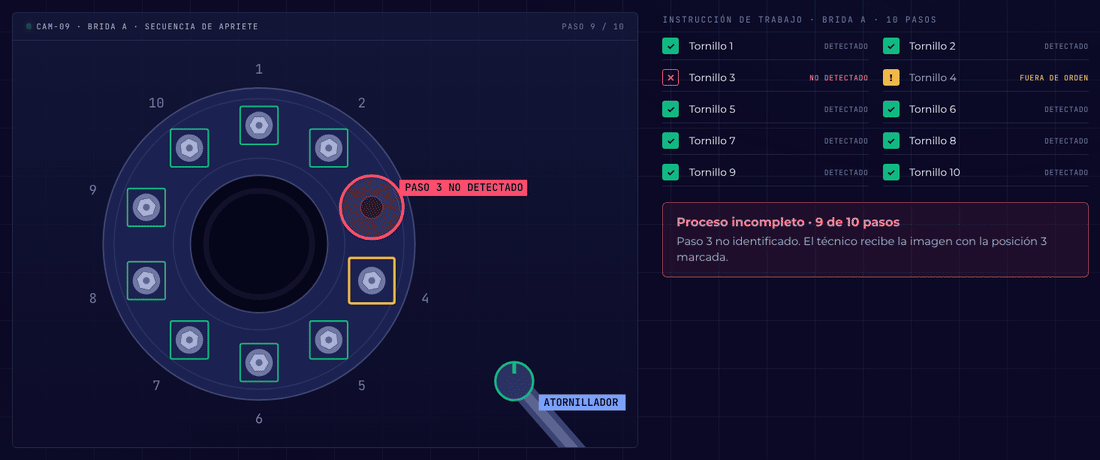
Ejemplo ilustrativo de la presentación de DBR77 Vision AI: se salta el paso 3, el aviso de secuencia aparece al instante y, al final, se indica qué paso falta.
En el ejemplo, el técnico usa un atornillador en una brida de diez tornillos. La secuencia prevista puede ser correlativa o en cruz, como se hace al apretar bridas.
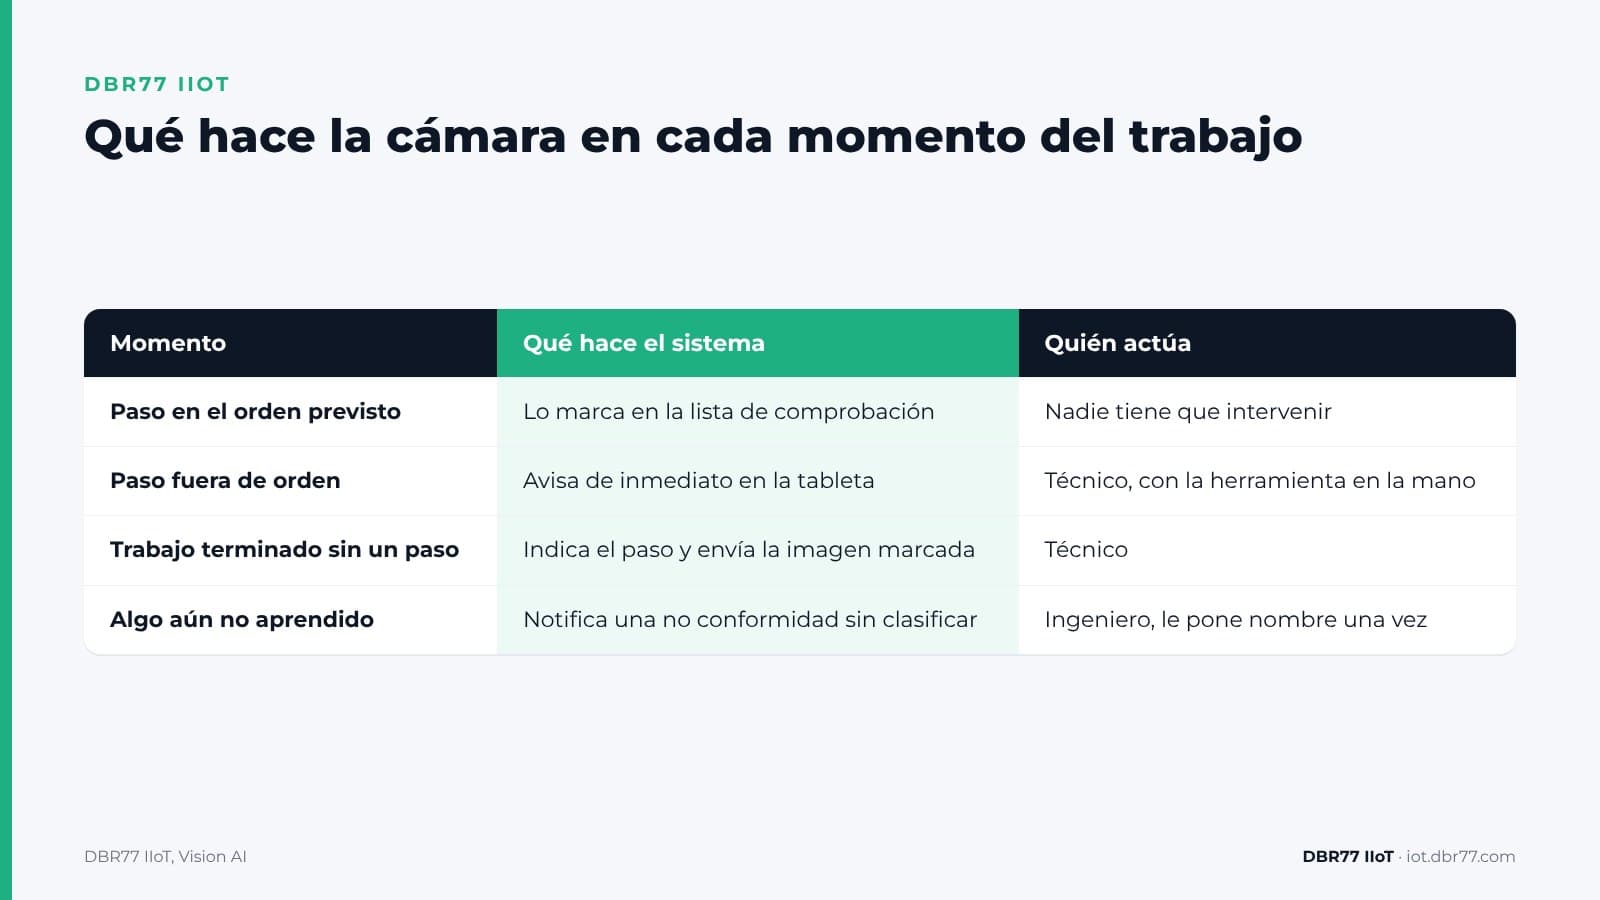
| Momento | Qué hace el sistema | Quién actúa |
|---|---|---|
| Paso hecho en el orden previsto | Lo marca en la lista de comprobación en tiempo real y lo registra | Nadie tiene que intervenir |
| Paso hecho fuera de orden | Avisa de inmediato en la tableta | El técnico, con la herramienta todavía en la mano |
| Trabajo terminado con un paso sin hacer | Indica qué paso falta y envía una imagen con su posición marcada | El técnico |
| Algo que no se le ha enseñado al sistema | Notifica una no conformidad aún sin clasificar; un ingeniero le pone nombre una vez y pasa a ser una categoría nueva | El ingeniero |
ASQ incluye este control entre los métodos clásicos para hacer un proceso a prueba de errores: el método de secuencia comprueba la secuencia del proceso para asegurarse de que los pasos se hacen en orden, y las señales de aviso alertan al trabajador de que se ha producido un error. La cámara aplica ese método sin tener que poner un interruptor en cada herramienta.
Pruebe el control de secuencia en su propio puesto
Envíenos uno o dos vídeos cortos de la tarea y su instrucción de trabajo. Le mostramos qué pasos reconoce el sistema y cuáles se le escapan.
Qué hace falta para configurar un control de secuencia
Un control de secuencia necesita tres cosas: una instrucción de trabajo por escrito, una cámara que vea la zona de trabajo y unos cuantos ejemplos del trabajo bien hecho.
- La instrucción de trabajo es la referencia. Su instrucción de trabajo fija la secuencia en la que el operario realiza las tareas. Si su instrucción no fija el orden, decídalo antes de configurar la cámara.
- La cámara tiene que ver cada paso. En DBR77 IIoT, la capa de cámaras es Vision AI. Sirve cualquier cámara IP estándar, y cada imagen se analiza en unos 25 ms en un equipo situado en sus instalaciones.
- Los pasos se describen con palabras. Un ingeniero escribe qué debe buscar la cámara y marca unos cuantos ejemplos como OK o NOK. No hace falta reunir un conjunto de datos ni montar un proyecto de entrenamiento aparte.
- Usted define la reacción. Contar, registrar, avisar o notificar a una persona, sin programar.
La prueba sigue el mismo camino que cualquier control de Vision AI: una demo y una revisión de su puesto, un ensayo con unas cuantas fotos y vídeos cortos bajo un acuerdo de confidencialidad (NDA), una prueba de concepto en un puesto y, solo si los resultados le convencen, el despliegue. Nuestra guía sobre cómo pasar de un piloto con éxito a un estándar de planta trata ese último paso.
Dónde termina la cámara y empiezan otros controles
Una cámara confirma que un paso se hizo y en qué orden. No sustituye a los demás controles de la unión:
- Par de apriete. La cámara ve que se usó el atornillador en la posición 4. El valor del par lo dan la herramienta y sus registros. En las uniones críticas para la seguridad de la categoría A, la VDI/VDE 2862 exige los datos completos del atornillado, y el whitepaper de Atlas Copco sobre la directriz añade que, además de documentar esos datos, puede utilizarse la detección automática de errores. La cámara añade esa capa de detección junto a los datos de la herramienta.
- Pasos ocultos. Un paso que se hace detrás de una tapa, dentro de una carcasa o que las manos del técnico ocultan no se puede confirmar. Otra posición de la cámara o una segunda cámara pueden cubrir algunos de estos casos; antes de elegir, probamos varias opciones de cámara en el puesto.
- La decisión. Vision AI avisa y notifica, y una persona decide qué se hace después. No detiene la línea ni la herramienta.
- Funciones de seguridad. Vision AI no es un sistema de seguridad certificado. La seguridad de las máquinas sigue a cargo de los sistemas diseñados para ello.
La forma en que el aviso llega a cada persona importa tanto como el propio control. Lo explicamos en nuestro artículo sobre por qué fallan las alertas de máquina en planta, y el artículo sobre qué hacer cuando los operarios todavía no se fían de las señales trata las primeras semanas de un control nuevo.
Dónde encaja en DBR77 IIoT
Vision AI es la capa de cámaras de DBR77 IIoT. Las tabletas de los puestos ya guían a los operarios paso a paso en procesos complejos; la cámara confirma además que cada paso se hizo de verdad.
- Nuestros dispositivos solo leen. Nunca envían órdenes a sus máquinas ni modifican el sistema de control.
- Las imágenes se analizan en planta y no se graba vídeo. El técnico recibe una sola imagen fija con la posición marcada.
- Vision AI funciona sobre DBR77 Vector, nuestra propia IA industrial, que puede instalarse en sus servidores. Sus datos no entrenan ningún modelo sin su consentimiento por escrito, y DBR77 está certificada según la norma ISO/IEC 27001:2022.
- Los eventos de Vision AI llegan a IRIS. El artículo de IRIS sobre cómo vincular los problemas de calidad con la producción y el mantenimiento explica cómo se relacionan allí los problemas de calidad con la producción y el mantenimiento.
Preguntas frecuentes
¿Puede la cámara indicar qué paso se ha saltado?
Sí. Cuando el trabajo termina con un paso sin hacer, el sistema indica cuál es, por ejemplo "Paso 3 no identificado", y envía al técnico una imagen con esa posición marcada.
¿Tiene el técnico que confirmar cada paso en la tableta?
No. La lista de comprobación se rellena con lo que ve la cámara, no a mano. El técnico ve cómo se marca cada paso a medida que avanza el trabajo.
¿Y si nuestra secuencia es en cruz y no del 1 al 10?
La secuencia prevista es la que diga su instrucción de trabajo. El apriete en cruz de los tornillos de una brida funciona igual que un orden correlativo: cada paso se contrasta con la posición y el orden previstos.
¿El aviso de secuencia detiene la herramienta?
No. Vision AI avisa al técnico y registra el evento. Parar la herramienta o la línea es una decisión que toma una persona.
¿La cámara graba al técnico?
No se graba vídeo. Las imágenes se analizan en un equipo situado en sus instalaciones, y el técnico recibe una sola imagen fija de la zona de trabajo con la posición marcada. Consulte la normativa local sobre cámaras en el lugar de trabajo e informe a los empleados antes de instalar la primera cámara.
Conclusión
Elija una tarea en la que el orden importe y en la que saltarse un paso ya le haya pasado factura: una brida con fuga, una tapa que se volvió a montar sin uno de sus tornillos, una pieza que volvió para retrabajo. Esta semana, grabe esa tarea dos veces desde el sitio donde podría ir montada la cámara, una vez bien hecha y otra con un paso omitido en una pieza de prueba, y anote el orden que marca su instrucción de trabajo. Con eso basta para ver, en una primera prueba, si una cámara puede seguir los pasos en su puesto.
Traiga a la demo una tarea con una secuencia fija
Muéstrenos la instrucción de trabajo y un vídeo corto de la tarea. Le enseñamos un control de secuencia en un ejemplo parecido y lo que haría falta en su puesto.
Fuentes
- HSE, Maintenance error
- A. Hobbs, Australian Transport Safety Bureau, An Overview of Human Factors in Aviation Maintenance, 2008
- Torres, Nadeau, Landau, Classification and Quantification of Human Error in Manufacturing: A Case Study in Complex Manual Assembly, Applied Sciences, 2021
- ESA y FSA, Guidelines for safe seal usage: Flanges and Gaskets, 1998
- European Sealing Association (R. Wacker), Primary flange forces, Part 2, republicado por Spetech
- VDI/VDE, 2862 Part 2: Minimum requirements for application of fastening systems and tools (índice), 2015
- Atlas Copco, Whitepaper sobre la VDI/VDE 2862 Part 2, 2023
- ASQ, What is Poka-Yoke? Mistake and Error Proofing
- DBR77, DBR77 IIoT, 2026
- DBR77, IIoT and Vision AI customer presentation, 2026