Cómo reducir las paradas con datos en tiempo real: qué cambió en una línea de embalaje
Equipo DBR77 IoT · Publicado el
Los datos en tiempo real reducen las paradas cuando acortan el tiempo entre el momento en que una máquina se detiene y el momento en que la persona adecuada actúa. En una línea de embalaje de cartón ondulado, hacer visible cada parada en el instante en que ocurría redujo el tiempo medio de respuesta de 24 a 9 minutos y elevó el OEE del 61 % al 70 %.
Las máquinas no se volvieron más rápidas. La planta dejó de perder tiempo entre el evento y el momento en que alguien se enteraba. Este artículo muestra dónde se esconden esos minutos, qué cambió en esa línea y qué no le resolverán los datos en tiempo real.
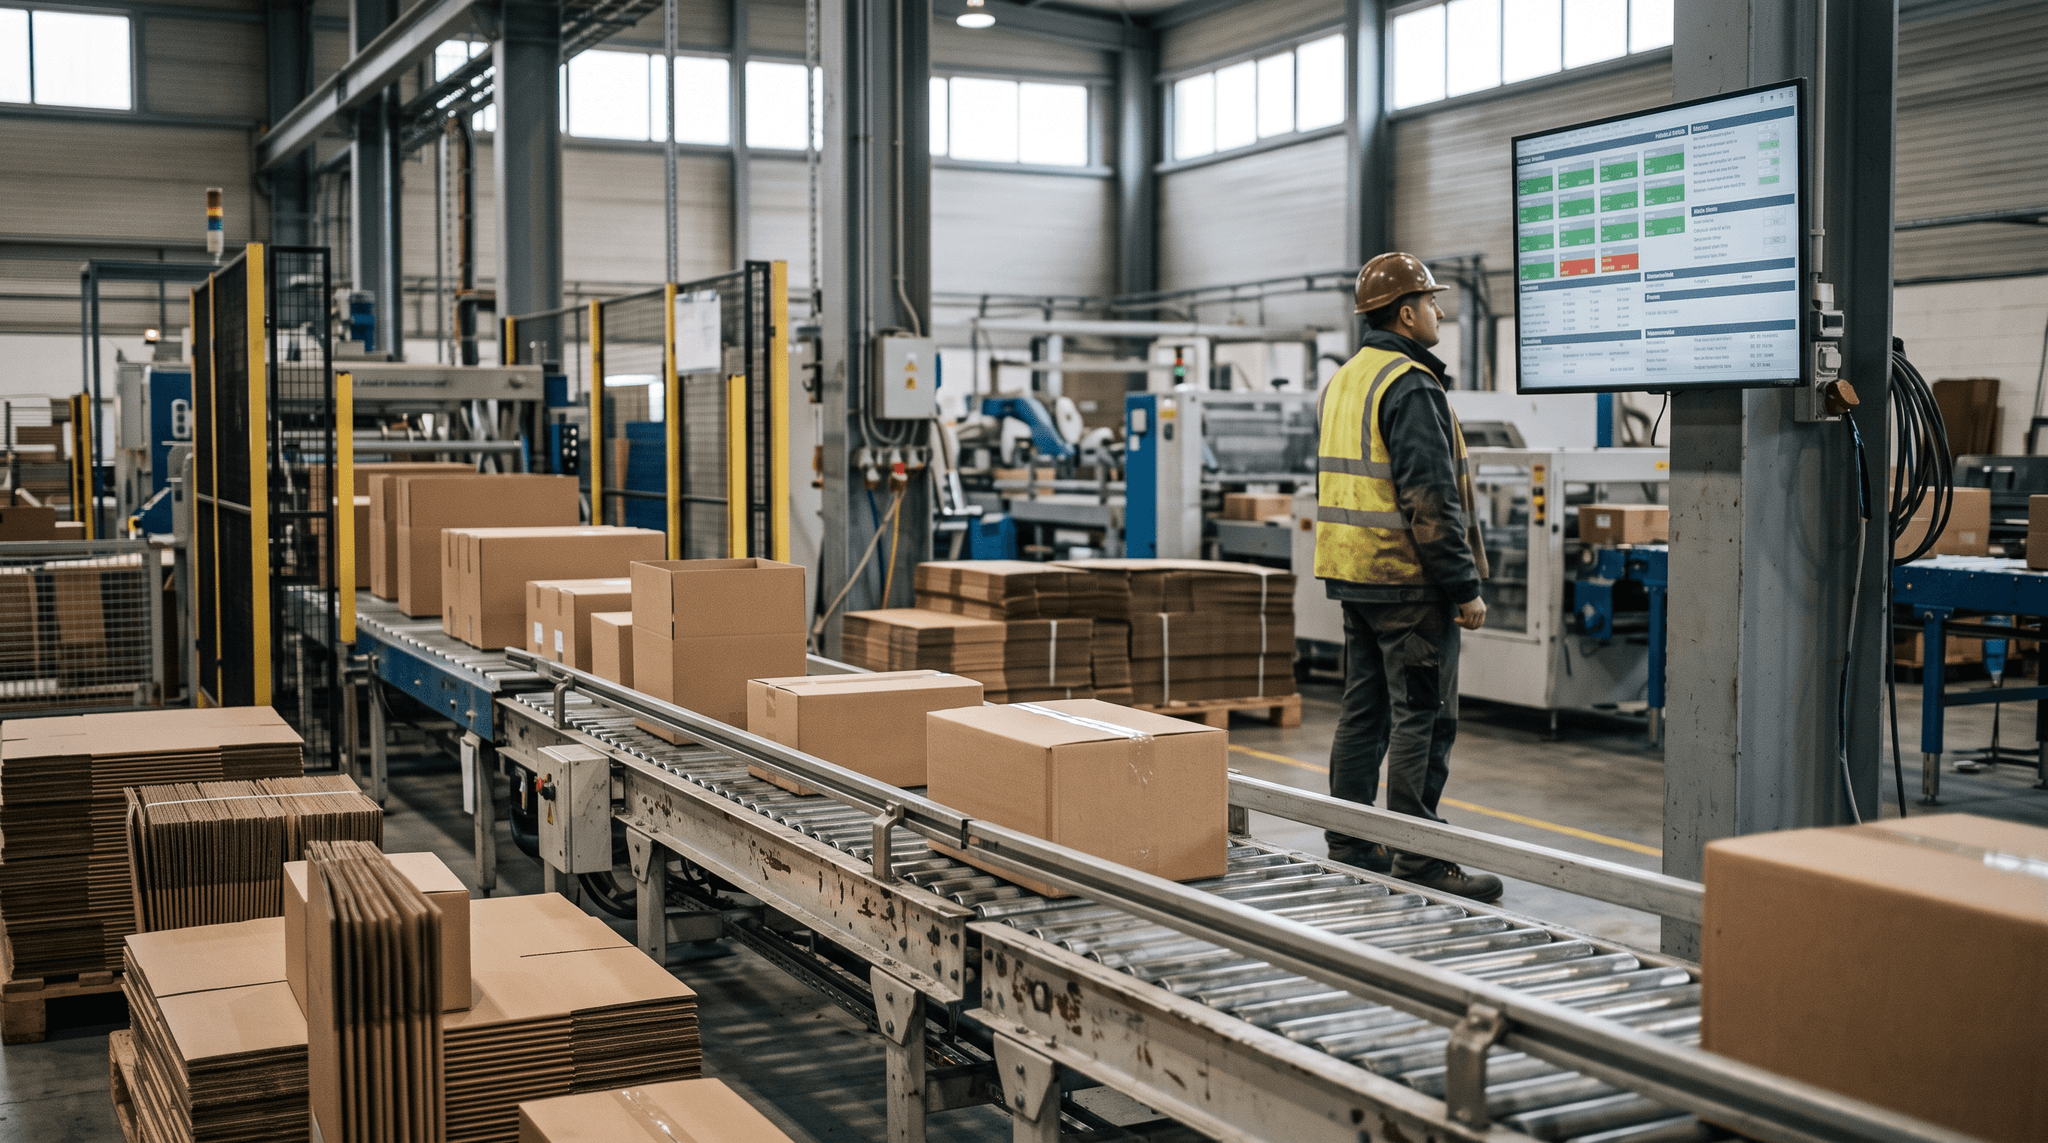
Por qué las paradas siguen saliendo tan caras
Las paradas no planificadas son uno de los mayores costes ocultos de la industria. Siemens estima que las 500 mayores empresas del mundo pierden alrededor del 11 % de sus ingresos anuales por paradas no planificadas, unos 1,4 billones de dólares al año. En automoción, una hora de línea parada cuesta unos 2,3 millones de dólares (Siemens, The True Cost of Downtime 2024).
Una planta mediana no pierde millones por hora. Pero el mecanismo es el mismo. La mayor parte del coste no es la reparación en sí. Es el tiempo que la línea pasa parada mientras la gente descubre que se ha detenido, por qué y quién debe ir.
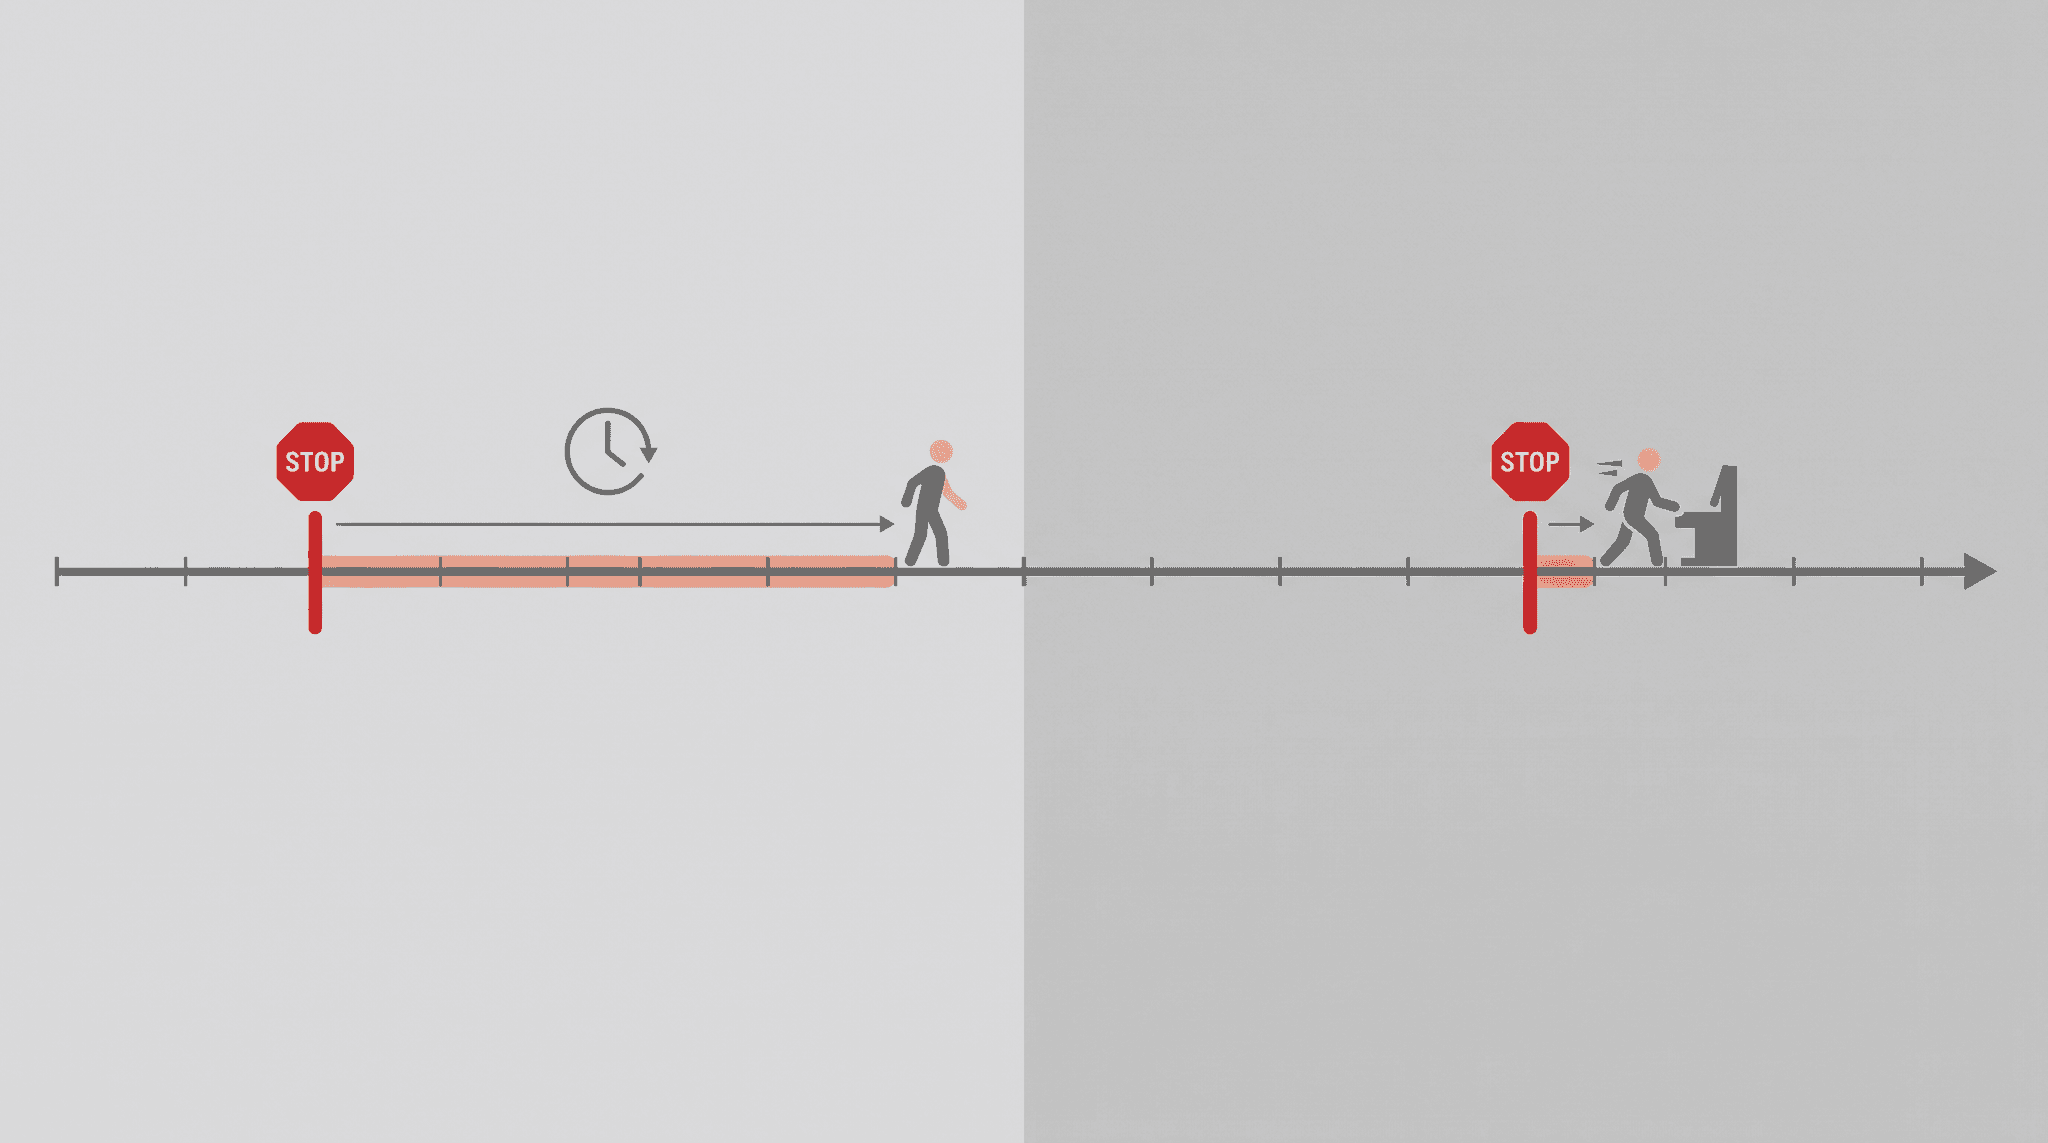
Adónde se van realmente los minutos
Tome una parada típica en una línea sin datos en vivo. La máquina se detiene. Un operario se da cuenta, intenta rearrancar y luego va a buscar al jefe de turno. El jefe de turno avisa a mantenimiento por radio. Mantenimiento pregunta qué máquina es y cuál fue el error. Alguien vuelve andando a comprobarlo.
Muy poco de ese tiempo se dedica a reparar algo. Se va en darse cuenta, caminar, describir y esperar.
| Fase de una parada | Sin datos en vivo | Con datos en vivo |
|---|---|---|
| Detectar la parada | Cuando alguien pasa por delante o la línea se atasca | En el momento en que la máquina cambia de estado |
| Conocer el motivo | Se adivina más tarde, a menudo se registra como "desconocido" | El operario elige un motivo en la máquina en unos 2 segundos |
| Avisar a la persona adecuada | Radio, teléfono, ir a buscarla | La alerta llega al responsable de esa máquina y de ese tipo de parada |
| Seguir la respuesta | No se mide | Se registran el tiempo hasta el acuse y el tiempo hasta la solución |
| Aprender de ello | Notas al final del turno, Excel al día siguiente | Pareto de paradas en vivo por máquina y motivo |
Qué cambió en la línea de embalaje
La línea era moderna. Su forma de gestionarla, no. Los operarios registraban las paradas de memoria al final del turno. "Desconocido" era la barra más alta del Pareto de paradas. El OEE se reconstruía en una hoja de cálculo un día después, cuando ya nadie podía actuar.
El piloto cambió cuatro cosas:
- Estado de las máquinas en vivo en planta. Cada parada aparecía en el momento en que ocurría, no en el informe de la mañana siguiente.
- Registro del motivo en la parada. El operario seleccionaba el motivo en una tableta junto a la máquina, en unos dos segundos, mientras la causa aún era evidente.
- Cada alerta se convirtió en una tarea con responsable. Mantenimiento no recibía una llamada por radio. Recibía una tarea con la máquina, el motivo y la hora.
- OEE en vivo. Nadie volvió a reconstruirlo a mano. Se calculaba a partir de los mismos eventos.
El resultado tras el piloto, confirmado por la planta: el OEE subió del 61 % al 70 % y el tiempo medio de respuesta a una parada bajó de 24 a 9 minutos. No mencionamos el nombre del cliente.
¿Qué supondrían 9 puntos de OEE para su línea?
Introduzca sus turnos, su producción y su OEE actual en la calculadora de ROI. Se tarda unos tres minutos y muestra el valor de cada punto de OEE.
Por qué el tiempo de respuesta se mueve antes que el OEE
El OEE multiplica disponibilidad, rendimiento y calidad. Vorne, que publica referencias de OEE, señala que a menudo se cita el 85 % como clase mundial, mientras que la mayoría de los fabricantes están más cerca del 60 %. La línea de embalaje partía justo de ese nivel típico.
El OEE es un resultado. No se puede cambiar directamente un martes por la tarde. El tiempo de respuesta es distinto. Está bajo su control desde el momento en que la planta se vuelve visible. Cada parada que tiene responsable en un minuto en lugar de diez suma disponibilidad, parada tras parada, turno tras turno.
Por eso la primera cifra que hay que vigilar en un piloto es el tiempo de respuesta, no el OEE. En la línea de embalaje, los 15 minutos ahorrados por parada eran minutos de búsqueda, no de reparación. Los nueve puntos de OEE vinieron después, junto con la desaparición de "desconocido" del Pareto.
Cinco condiciones para que los datos en tiempo real reduzcan las paradas
Los datos en vivo por sí solos no cambian nada. Muchas plantas tienen paneles a los que nadie reacciona. Según nuestra experiencia, las paradas solo bajan cuando se cumplen estas cinco condiciones:
- Una señal de cada máquina del alcance. Las máquinas con PLC se leen directamente; las más antiguas reciben un pequeño dispositivo edge. Nuestro artículo sobre los primeros 30 días de IoT en una fábrica existente explica cómo.
- El motivo se registra en la parada. Los motivos reconstruidos al final del turno son suposiciones. Mantenga la lista corta, de 10 a 15 motivos por tipo de máquina.
- Un responsable por alerta. Una alerta enviada a "mantenimiento" no se envía a nadie. Diríjala a una persona o a un rol del turno en curso.
- Una regla de escalado. Por ejemplo: si una alerta no se acusa en 5 minutos, pasa al jefe de turno. Ponga la regla por escrito antes de la puesta en marcha.
- Una revisión diaria breve. Diez minutos al inicio del turno sobre las tres mayores pérdidas del día anterior. Ahí es donde los datos se convierten en decisiones.
Lo que los datos en tiempo real no resolverán
La monitorización en tiempo real hace visibles las pérdidas y acelera la reacción. No elimina por sí sola las causas raíz. Un rodamiento desgastado sigue necesitando sustitución y un mal estándar de cambio de formato sigue necesitando reescribirse. Los datos le dicen cuál de ellos cuesta más.
Tampoco es mantenimiento predictivo. Predecir averías requiere un historial más largo y más señales, y compensa en un número menor de activos críticos. Empiece por la visibilidad. Le da el historial limpio de eventos del que dependerá cualquier predicción posterior.
Por último, algunos puestos no tienen ninguna señal: montaje manual, empaquetado, prensas antiguas. En esos casos, una cámara puede actuar como sensor. La capa IRIS Vision AI mide ciclos y presencia sin cablear la máquina.
Preguntas frecuentes
¿Cuánto pueden reducir las paradas los datos en tiempo real?
Depende de cuánto tiempo pierda hoy su planta entre una parada y la respuesta. En la línea de embalaje descrita, el tiempo de respuesta bajó de 24 a 9 minutos y el OEE subió 9 puntos. Las plantas que ya reaccionan con rapidez verán mejoras menores.
¿Necesitamos máquinas nuevas o PLC nuevos?
No. Las máquinas con PLC se leen mediante OPC UA o Modbus. Las máquinas sin PLC reciben un pequeño dispositivo edge que lee las señales disponibles. La línea sigue produciendo durante la instalación.
¿Con qué rapidez se ven los resultados?
El tiempo de respuesta se puede medir desde la primera semana, porque cada parada y cada reacción quedan registradas con hora. Los cambios en el OEE se hacen visibles en las semanas siguientes, cuando los motivos se registran de forma constante.
¿Qué diferencia hay entre la monitorización en tiempo real y el mantenimiento predictivo?
La monitorización muestra lo que ocurre ahora y acelera la respuesta. El mantenimiento predictivo anticipa averías a partir de datos históricos. La monitorización va primero, porque crea el historial de datos que la predicción necesita.
¿En qué consiste un piloto?
Una línea, unas semanas y una medición frente a una línea base. Vea cómo funciona un piloto de DBR77 IoT o calcule primero el valor esperado en la calculadora de ROI.
Conclusión
Las paradas rara vez bajan porque la gente empiece a correr. Bajan cuando desaparece el retraso entre el evento y el momento en que alguien lo sabe. En una línea de embalaje, eso supuso 15 minutos menos por parada y nueve puntos más de OEE. Empiece por una línea, mida primero el tiempo de respuesta y deje que el OEE venga después.
Véalo en una línea en funcionamiento
En una demo online de 30 minutos le mostramos cómo se ven las paradas, los motivos y las alertas en DBR77 IoT, y cómo se mediría un piloto en una de sus líneas.
Fuentes
- Institute for Supply Management, The Monthly Metric: Unscheduled Downtime (resumen de datos de Siemens), 2024
- Siemens, The True Cost of Downtime 2024
- Vorne, World-Class OEE
- Vorne, The Six Big Losses
- McKinsey & Company, IoT value set to accelerate through 2030
- OPC Foundation, What is OPC UA
- Datos del piloto de DBR77 IoT, línea de embalaje de cartón ondulado (cliente anónimo), 2026