De la visibilidad a la respuesta en lazo cerrado: prioridades de mantenimiento y cambios de plan
DBR77 Team · Publicado el
Amplíe de la visibilidad a la respuesta en lazo cerrado cuando los datos de máquina sean fiables y cada alerta ya tenga un responsable. El siguiente paso es un conjunto de reglas escritas que decidan, para cada patrón de señal, quién actúa, con qué rapidez y en qué nivel: una solución rápida, una prioridad de mantenimiento, un cambio de plan o una resolución estructurada de problemas.
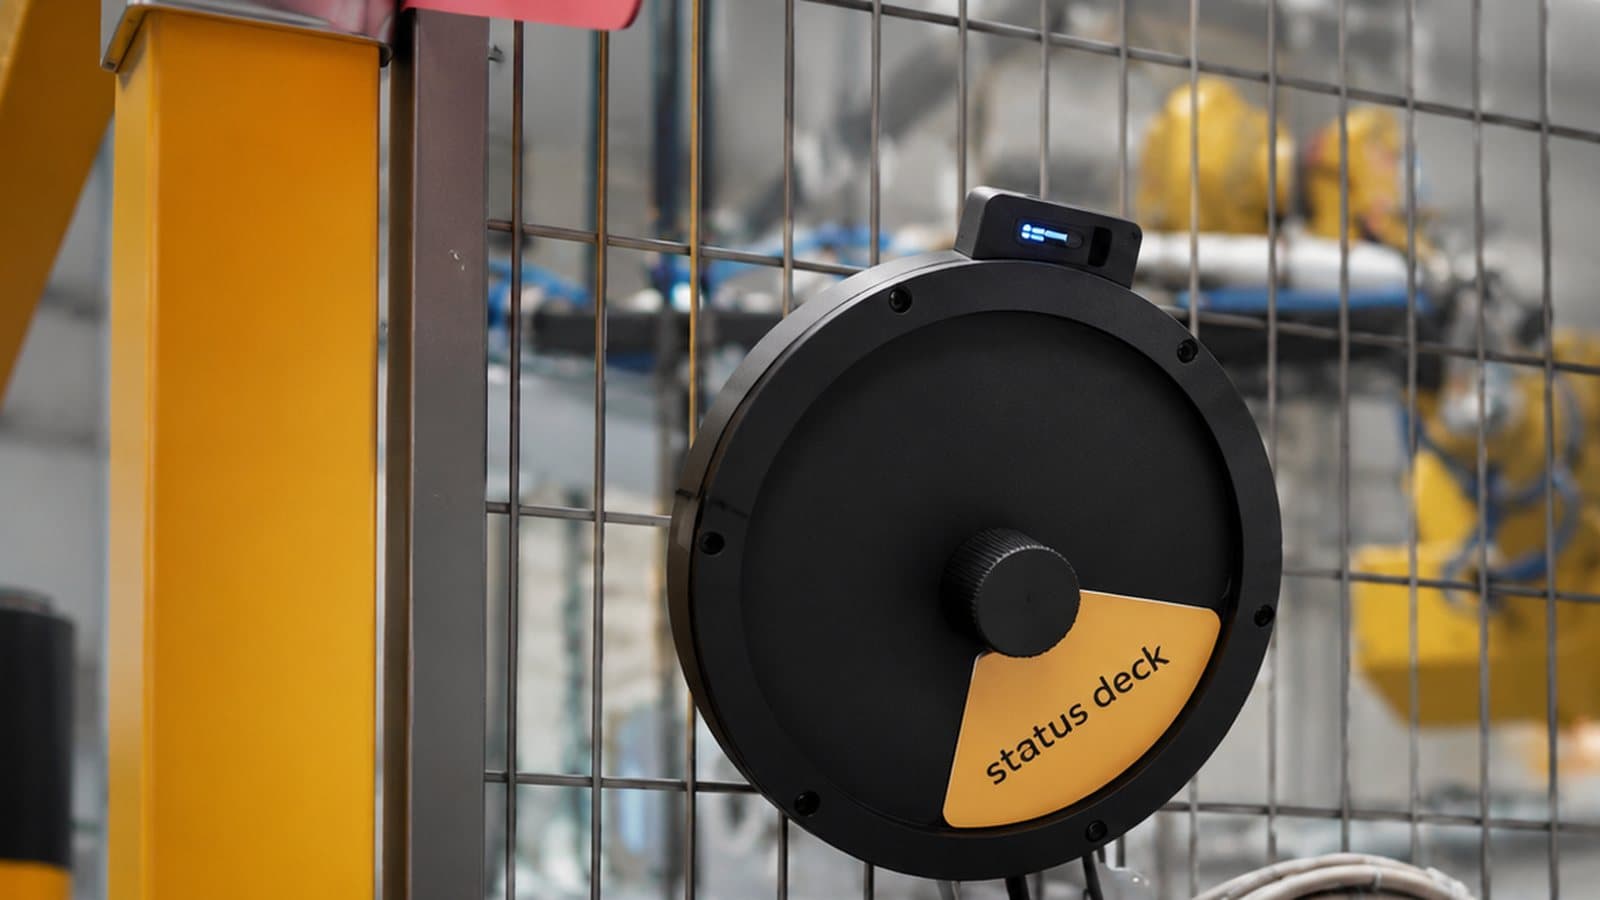
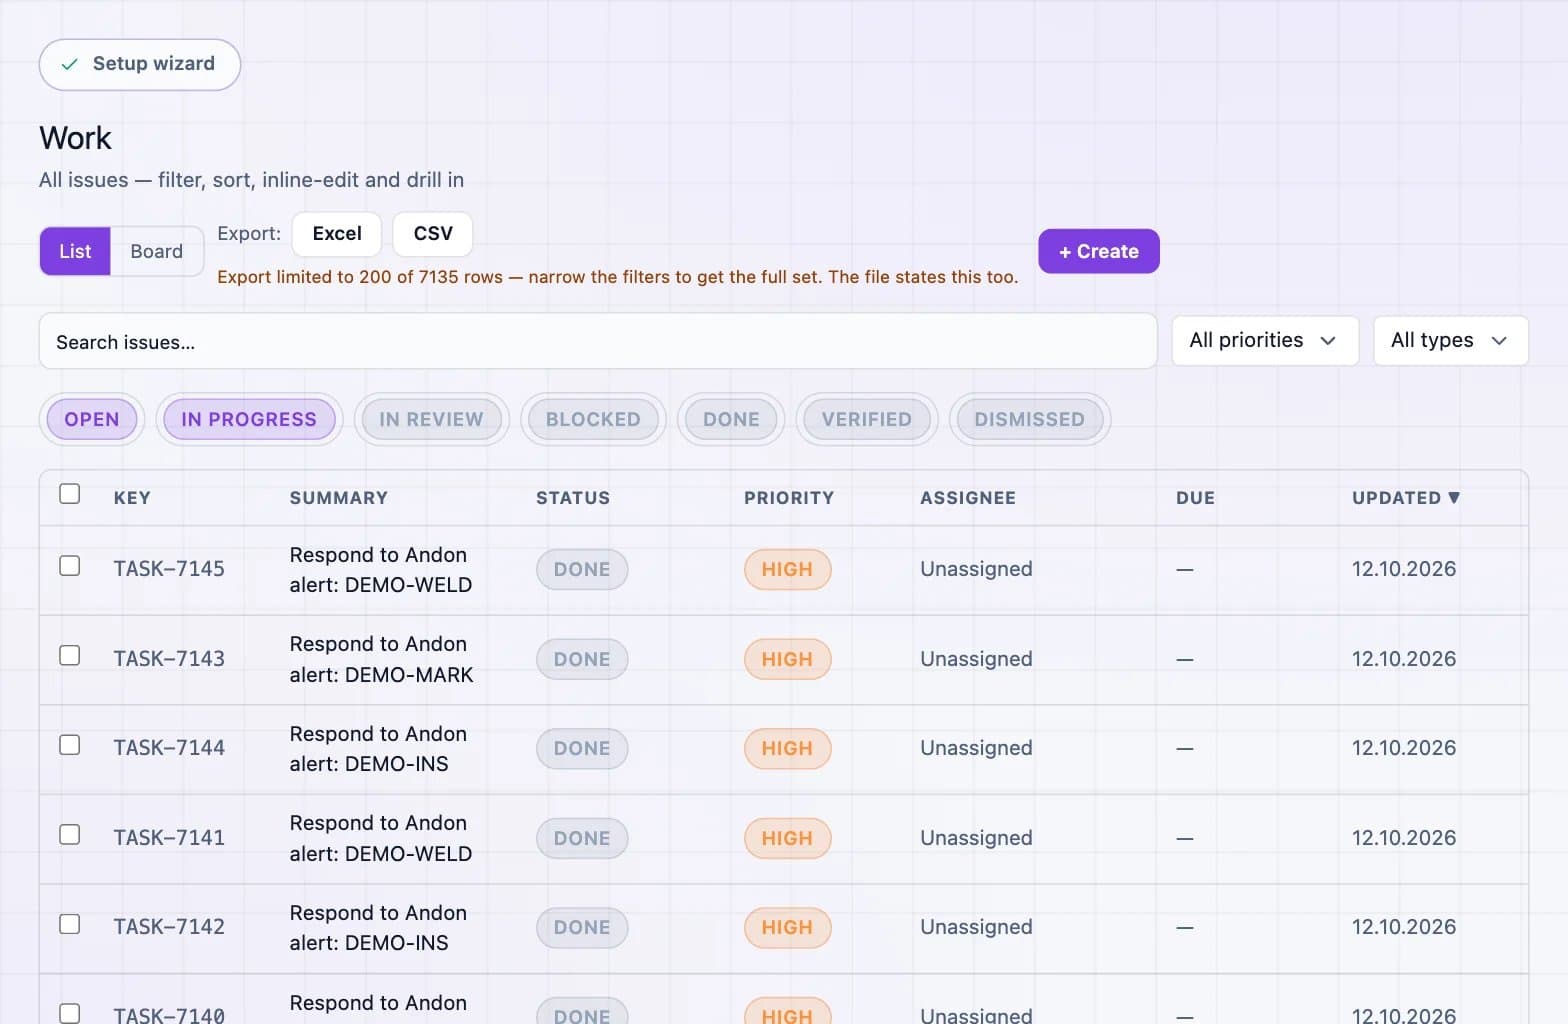
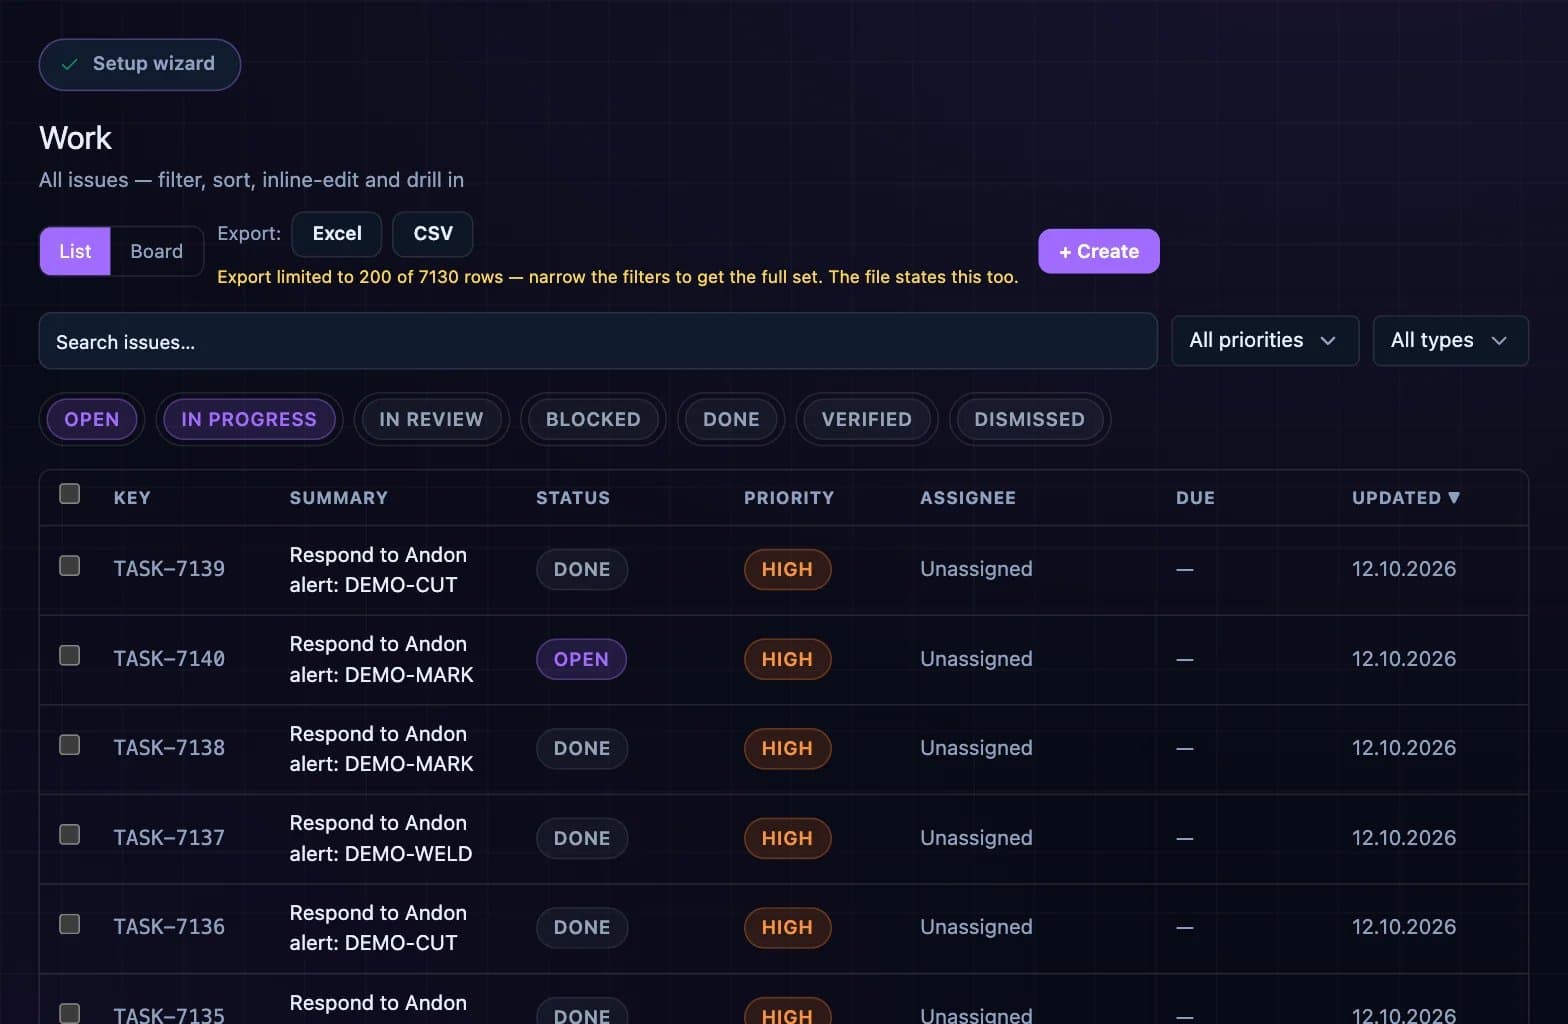
La visibilidad muestra qué ha ocurrido en la línea; un lazo cerrado además asigna la siguiente acción y permite comprobar que se hizo. En una línea de envasado de cartón ondulado, convertir cada evento en una alerta y cada alerta en una tarea con responsable y seguimiento redujo el tiempo de respuesta a una parada de 24 a 9 minutos.
Cuándo está listo para cerrar el lazo
Compruebe estas condiciones en la línea antes de añadir reglas de respuesta:
- Producción y mantenimiento confían en los estados de máquina.
- "Desconocido" representa una proporción pequeña de las paradas, por ejemplo menos del 10 %.
- Cada alerta tiene un responsable y un tiempo de confirmación.
- Ya se realiza una revisión diaria breve de las principales pérdidas.
- Se mide el tiempo de respuesta, para ver si las nuevas reglas ayudan.
Si las alertas se siguen ignorando, arregle eso primero. Nuestro artículo sobre por qué fallan las alertas de máquina en planta recoge las causas habituales.
Convertir señales en prioridades de mantenimiento sin ruido
Las industrias de procesos ya tienen una norma para las alarmas: la ISA-18.2 trata la gestión de alarmas como un ciclo de vida, desde una filosofía escrita hasta la racionalización, la monitorización y la auditoría. Las alertas de máquina en plantas de fabricación discreta necesitan la misma disciplina, así que cada alerta debe tener una razón de existir, una prioridad y una acción esperada.
Para mantenimiento, ordene las señales según cuatro preguntas:
- ¿Afecta al cuello de botella o a una línea sin colchón?
- ¿Se repite en la misma máquina o en el mismo componente?
- ¿Supone un riesgo de seguridad o de calidad?
- ¿Cuánto cuesta un día de retraso en producción perdida o en daños derivados?
Vorne separa las averías de las paradas menores, que normalmente duran un minuto o dos y no requieren personal de mantenimiento. Mantenga las paradas menores con el operario y cuéntelas. Envíe a la planificación de mantenimiento solo los patrones que superen las preguntas anteriores. Cuando un patrón necesita piezas o una ventana de parada, se convierte en una orden de trabajo en el CMMS; las reglas para ello están en cuándo integrar IoT con MES, ERP y CMMS.
En DBR77, esta priorización la realiza DBR77 Vector. Convierte las señales entrantes en "qué atender primero" y se ejecuta dentro del límite entre IT y OT de la planta, no en una nube pública, lo que importa para las revisiones de seguridad basadas en ISA/IEC 62443.
Una escalera de respuesta: quién actúa ante cada señal
La escalera siguiente asigna a cada patrón un nivel de respuesta y un responsable. Los umbrales son orientativos; defínalos con mantenimiento y planificación.
| Patrón de señal | Nivel de respuesta | Quién actúa |
|---|---|---|
| Parada única de menos de 5 minutos, resuelta en la máquina | Solución rápida, motivo registrado | Operario |
| Parada de más de 15 minutos o que requiere un técnico | Tarea de mantenimiento, escalado tras 5 minutos sin confirmación | Técnico de turno |
| Mismo fallo 3 o más veces en una semana | Orden de trabajo planificada, comprobación de causa | Planificador de mantenimiento |
| Pérdida en el cuello de botella mayor que el colchón antes de la fecha de entrega de un pedido | Revisión del cambio de plan | Planificador de producción con el jefe de turno |
| Misma pérdida entre las tres principales durante dos semanas, o una reclamación de cliente | A3 u 8D | Responsable de línea con un equipo multifuncional |
| Casi accidente detectado por una cámara o un sensor | Contención y registro de PRL | Jefe de turno y responsable de PRL |
Cierre el lazo en toda la planta
DBR77 IRIS convierte los eventos de máquinas y cámaras en tareas, órdenes de trabajo y revisiones de plan con un responsable, y registra cada respuesta hasta su cierre.
Cuándo los datos en tiempo real deben cambiar el plan de producción
Un planificador que ignora la planta hasta el día siguiente pierde producción, y también uno que replanifica cada hora. Reglas orientativas para una planta de dos turnos que evitan ambos extremos:
- Congele el turno en curso. El jefe de turno gestiona los cambios dentro del turno en marcha.
- Revise en puntos fijos, por ejemplo al inicio del turno y a mitad de turno.
- Replanifique solo ante un disparador real: una avería del cuello de botella más larga que el colchón, una falta de material que bloquea un pedido o una fecha de entrega en riesgo.
- Cambie primero la secuencia y después la capacidad. Intercambiar dos pedidos es más barato que añadir un turno.
Antes de que un cambio importante llegue a la planta, pruébelo. Un gemelo digital de la línea puede ejecutar la nueva secuencia con tiempos de ciclo y patrones de parada reales, y mostrar su efecto en la producción y en las fechas de entrega antes de que el planificador decida.
Cuándo una señal debe abrir un A3 o un 8D
Una pérdida que vuelve por muy rápida que sea la respuesta necesita una resolución estructurada de problemas. Fije un umbral de antemano, por ejemplo la misma pérdida entre las tres principales durante dos semanas, o un fallo que reaparece tras dos órdenes de trabajo.
Elija el método según el problema. El Lean Enterprise Institute describe el informe A3 como una hoja que recoge el problema, el análisis, las contramedidas y el plan de acción, lo que encaja con una pérdida a nivel de línea. ASQ describe 8D como adecuado para problemas cuya causa raíz no es evidente o que cruzan departamentos, como las reclamaciones de clientes.
Con datos de IoT, la definición del problema en ambos métodos usa minutos y recuentos reales, y tras la contramedida los mismos datos muestran si la pérdida realmente bajó.
Mantener el lazo cerrado
Para comprobar que el lazo sigue cerrado, revise cada mes un conjunto reducido de cifras:
- tiempo de confirmación y tiempo de reparación, por categoría de parada;
- proporción de tareas cerradas con una causa confirmada;
- tasa de repetición de los fallos principales;
- cambios de plan por semana y cuántos se originaron en disparadores reales;
- casos A3 y 8D abiertos y su antigüedad.
Elimine las reglas que generan ruido y añada reglas donde se escapan pérdidas. Nuestro artículo sobre IoT como sistema operativo repetible describe cómo esto se convierte en la rutina de la planta, y DBR77 IRIS gestiona el lazo entre líneas.
Preguntas frecuentes
¿Cómo evitamos la fatiga de alertas al añadir más reglas?
Dé a cada regla una razón, un responsable y una acción esperada. Revise cada mes el número de alertas por turno. Las reglas que rara vez llevan a una acción deben eliminarse o fusionarse.
¿El planificador debe ver todas las alertas de máquina?
No. Envíe a los planificadores solo los eventos que amenazan el cuello de botella, el flujo de material o una fecha de entrega. Todo lo demás se queda en el turno.
¿Cuándo basta un A3 y cuándo necesitamos un 8D?
Un A3 sirve para una pérdida en una línea que un equipo pequeño puede resolver. Un 8D encaja con problemas de causa raíz poco clara que cruzan departamentos o que llegaron a un cliente.
¿Dónde se ejecuta DBR77 Vector?
Dentro del límite entre IT y OT de la planta. Así los datos de máquina quedan bajo su control y las revisiones de seguridad son más cortas.
¿Qué cambia primero cuando se cierra el lazo?
Normalmente el tiempo de respuesta, porque los responsables y el escalado funcionan desde el primer día. Los fallos repetidos y la estabilidad del plan mejoran en los meses siguientes.
Conclusión
Si las alertas de la línea se siguen ignorando, empiece por por qué fallan las alertas de máquina en planta y añada reglas solo después. Si no, tome la tabla de la escalera de respuesta de arriba, sustituya los umbrales orientativos por valores acordados con mantenimiento y planificación, y asigne un responsable a cada fila. Desde la primera semana, siga el tiempo de confirmación y el tiempo de reparación por categoría de parada, porque el tiempo de respuesta suele ser la primera cifra que cambia.
Vea un lazo cerrado en una línea en funcionamiento
En una demo online de 30 minutos le mostramos cómo una parada se convierte en una tarea, una orden de trabajo o una revisión de plan, y cómo se registra cada respuesta.
Fuentes
- ANSI, ANSI/ISA 18.2: Alarm Systems in the Process Industries, 2016
- Vorne, The Six Big Losses
- ASQ, What is 8D? Eight Disciplines Problem Solving Process
- Lean Enterprise Institute, A3 Problem-Solving: A Resource Guide
- ISA, ISA/IEC 62443 series of standards
- Datos del piloto DBR77 IIoT, línea de envasado de cartón ondulado (cliente anónimo), 2026