Comment une caméra peut-elle vérifier que chaque vis est en place ?
DBR77 Team · Publié le
Une caméra contrôle les vis en comparant chaque assemblage terminé à une référence validée : elle compte les vis, vérifie chaque position, le type de pièce et l'orientation, et cherche le fil à freiner, les joints et les connecteurs. Quand quelque chose ne correspond pas, le technicien reçoit au poste une image où la zone non conforme est repérée. Une caméra ne mesure pas le couple de serrage et ne voit pas une vis cachée sous une autre pièce : ces contrôles restent du ressort de l'outil et du processus.
Les usines investissent de plus en plus dans la vision industrielle. En Amérique du Nord, les ventes de vision industrielle ont augmenté de 8,8 % sur un an au deuxième trimestre 2026, et le VDMA s'attend à une croissance de 3 % du secteur européen de la vision industrielle en 2026. Cet article porte sur une seule application de ce marché, une question que nous posent les équipes d'assemblage et de maintenance : chaque vis est-elle bien là où le plan l'indique ?
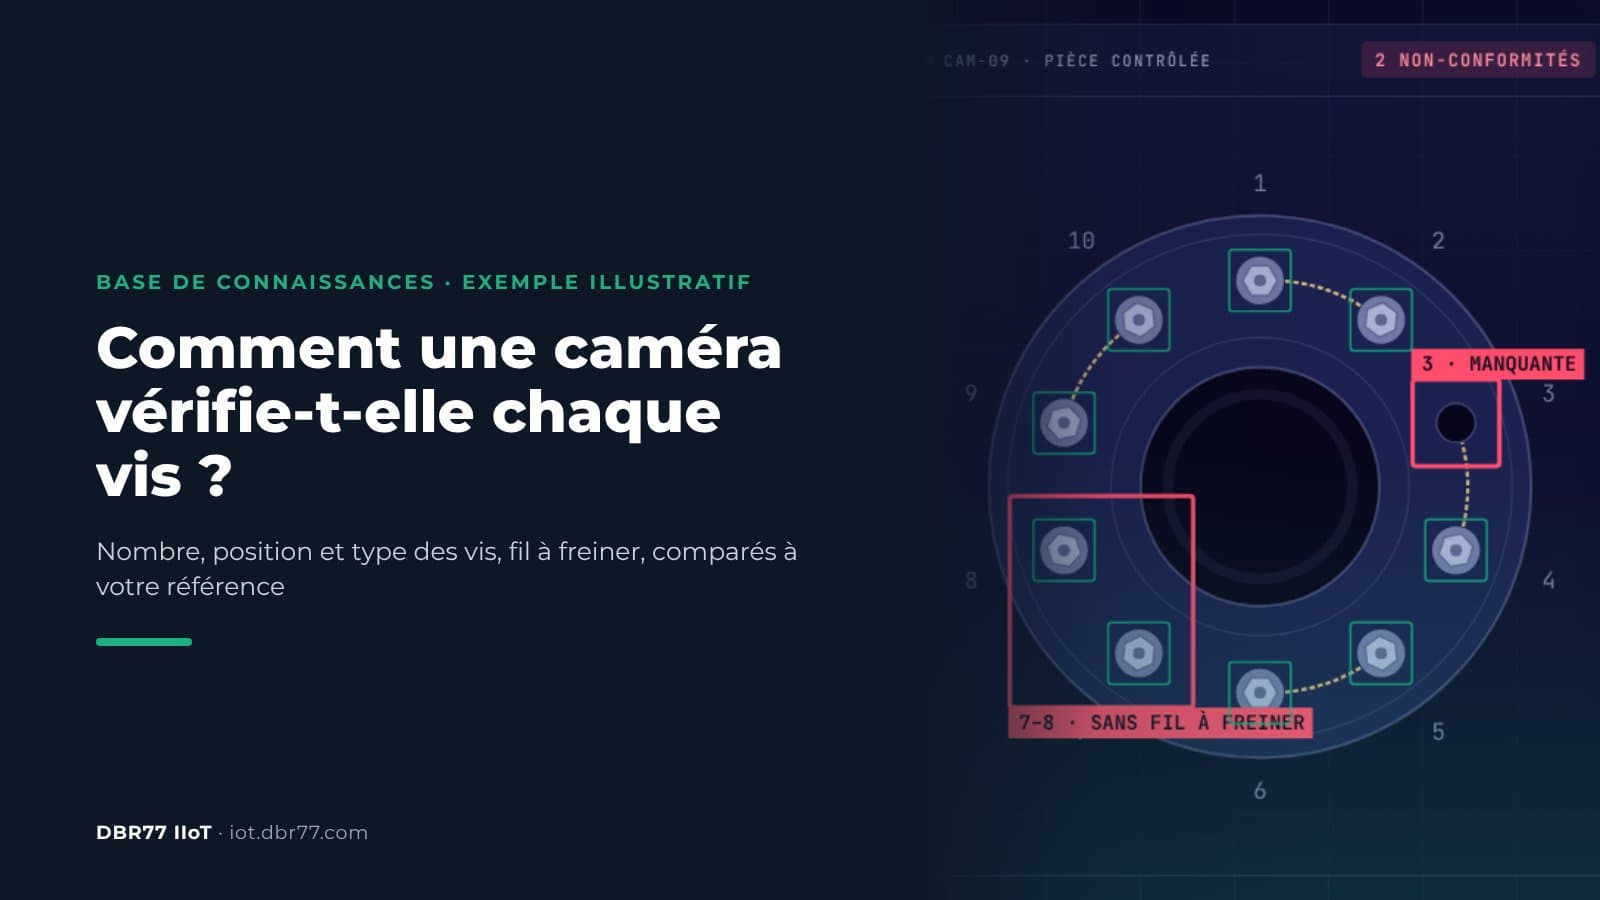
Pourquoi une vis manquante échappe à un contrôleur attentif
Le contrôle visuel est répétitif, et même des contrôleurs formés laissent passer des défauts. Dans une étude des Sandia National Laboratories, 82 contrôleurs ont examiné 140 pièces à la recherche de huit types de défauts. Ils ont rejeté à raison 85 % des pièces défectueuses et rejeté à tort 35 % des pièces conformes, et les auteurs notent que ce n'est guère mieux que la moyenne de 80 % observée dans le secteur.
Les dispositifs de freinage font partie des points de contrôle habituels. La FAA rappelle aux mécaniciens que le fil à freiner est nécessaire là où un boulon pourrait se desserrer sous l'effet des vibrations. La norme de la NASA sur les fixations filetées exige que la présence des dispositifs de freinage soit vérifiée et, pour les dispositifs mécaniques, elle prévoit un contrôle visuel après montage.
Les reprises ajoutent un risque, car un assemblage rouvert n'est plus couvert par son contrôle d'origine. Dans son enquête sur le vol 1282 d'Alaska Airlines, le NTSB a établi que les quatre boulons qui devaient maintenir le bouchon de porte manquaient avant l'accident et que, faute de documentation des travaux, la fermeture du bouchon n'avait fait l'objet d'aucun contrôle qualité. Rares sont les usines où l'enjeu est aussi lourd, mais la leçon vaut pour toutes : toute intervention postérieure au contrôle d'origine doit faire l'objet de son propre contrôle.
Comment fonctionne la comparaison à une référence
La comparaison à une référence se met en place en trois étapes : vous indiquez au système ce qu'il doit chercher, vous lui montrez à quoi ressemble un assemblage conforme et vous décidez de ce qui se passe quand le résultat diffère. Dans DBR77 IIoT, la couche caméra s'appelle Vision AI. Voici comment elle fonctionne :
- Décrivez la scène par écrit. Un ingénieur saisit ce que la caméra doit chercher, par exemple « vis sur la bride A ». Inutile de constituer un jeu de données ou de lancer un projet d'entraînement à part.
- Marquez quelques pièces comme OK ou NOK. L'assemblage validé devient la référence. Dans l'exemple, OK signifie « 10 vis sur 10 posées et freinées au fil » et NOK « vis manquante ou mauvaise vis ».
- Définissez la règle et la réaction. Compter, enregistrer, alerter ou prévenir une personne, sans rien programmer.
Dès lors, chaque image est comparée à ce que le système a appris. L'analyse d'une image prend environ 25 ms sur un ordinateur installé dans vos locaux, et n'importe quelle caméra IP standard convient.
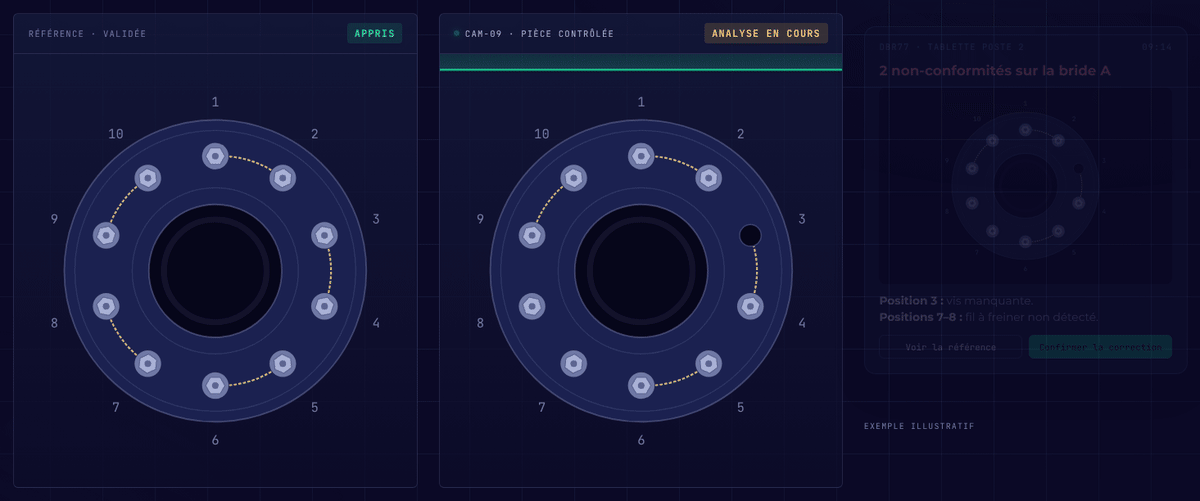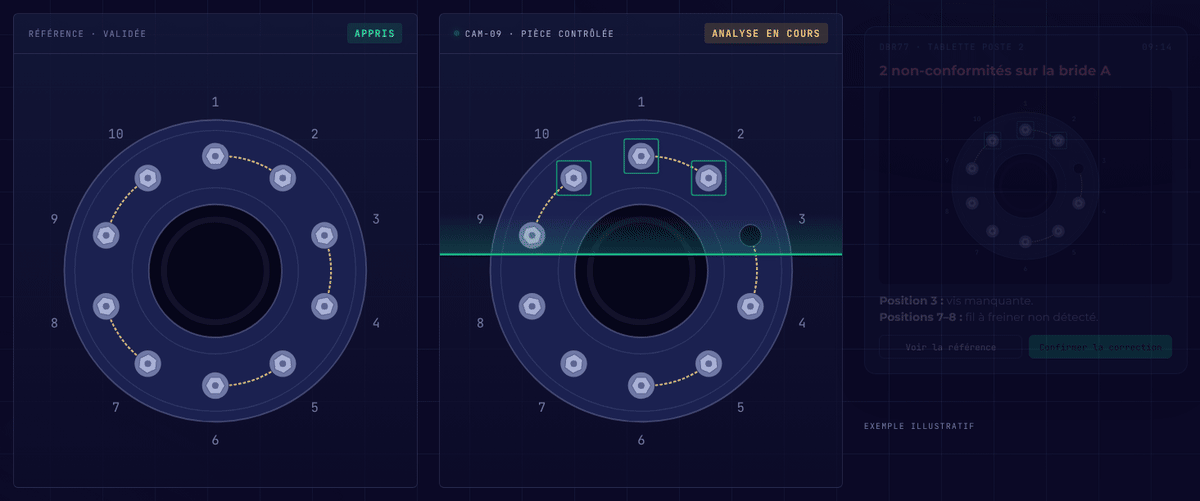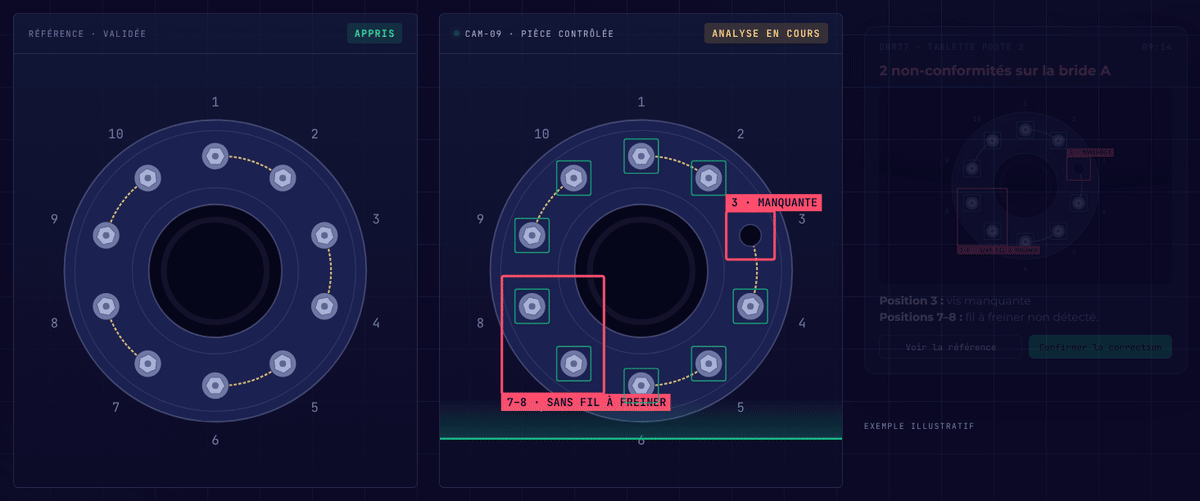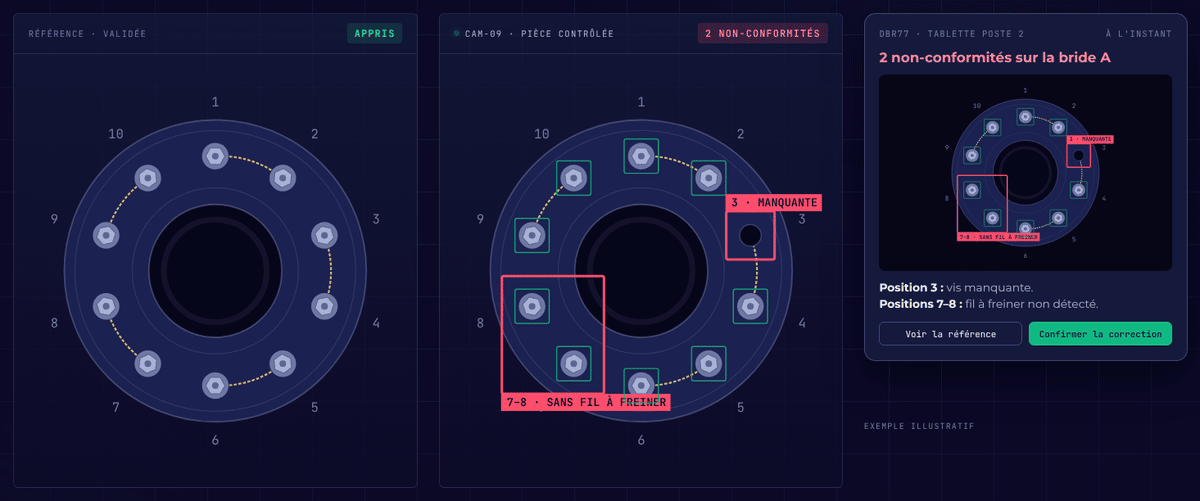
Exemple illustratif tiré de la présentation DBR77 Vision AI : l'analyse repère une vis manquante en position 3 et l'absence de fil à freiner entre les positions 7 et 8.
L'animation est un exemple illustratif : une bride et dix vis. L'analyse montre qu'il manque la vis en position 3 et que le fil à freiner entre les positions 7 et 8 n'est pas détecté ; la tablette du poste affiche les deux non-conformités sur l'image de la bride.
Une caméra est-elle vraiment la bonne source de données pour un poste donné ? Nous y répondons dans notre article sur la caméra comme capteur.
Testez la comparaison à une référence sur votre propre pièce
Apportez quelques photos d'un assemblage conforme et une photo d'un assemblage non conforme. Nous vous montrons ce que le système détecte et ce qui lui échappe.
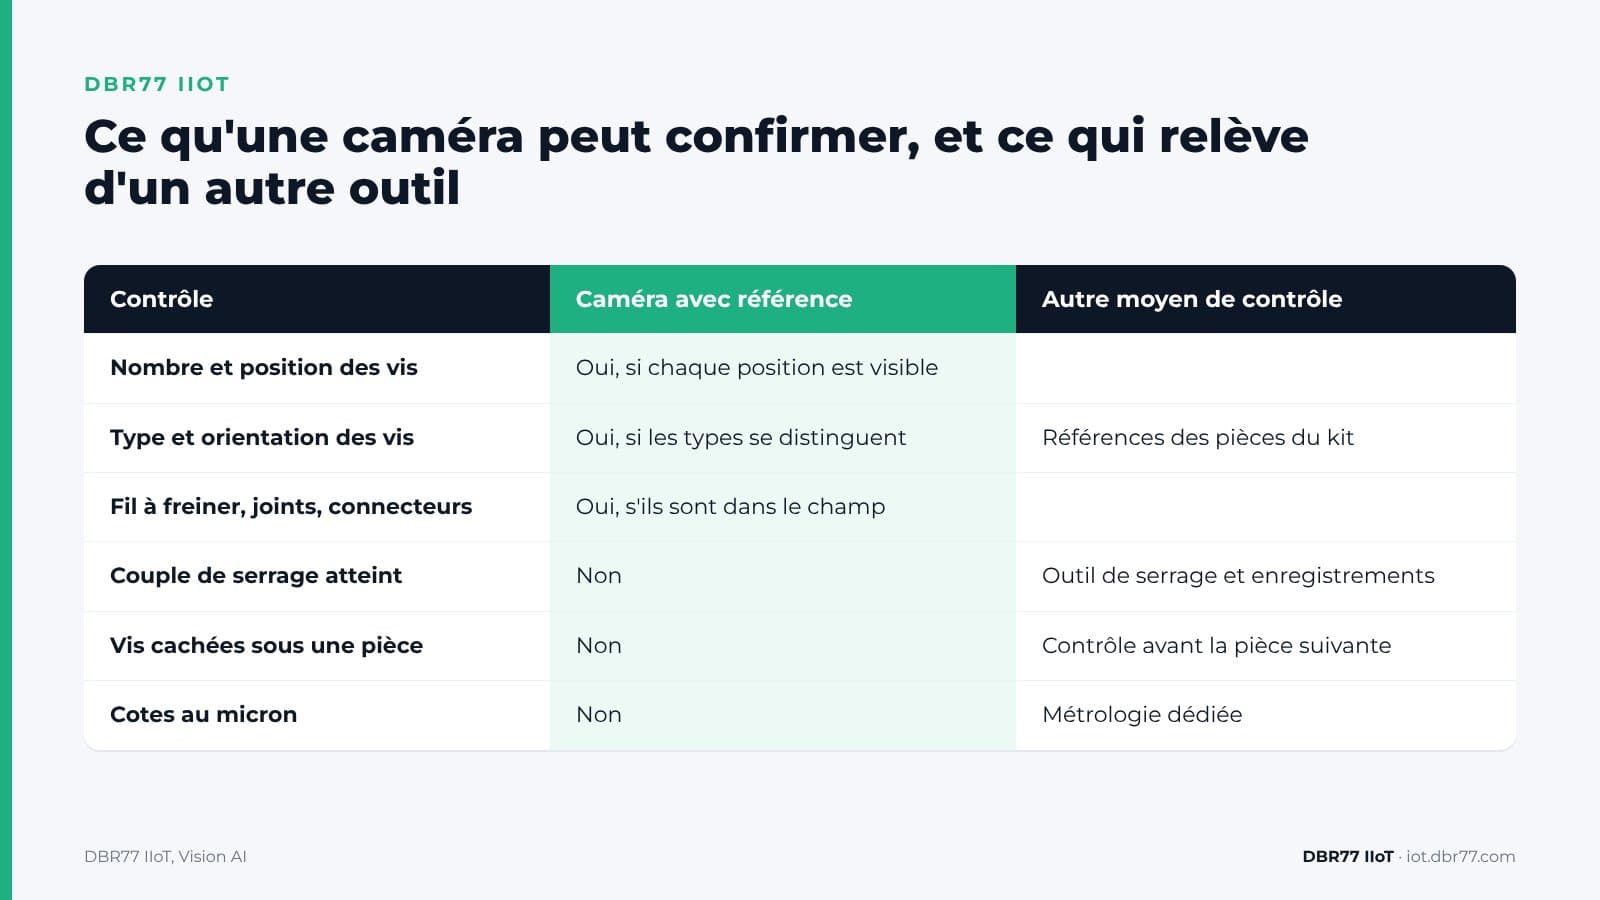
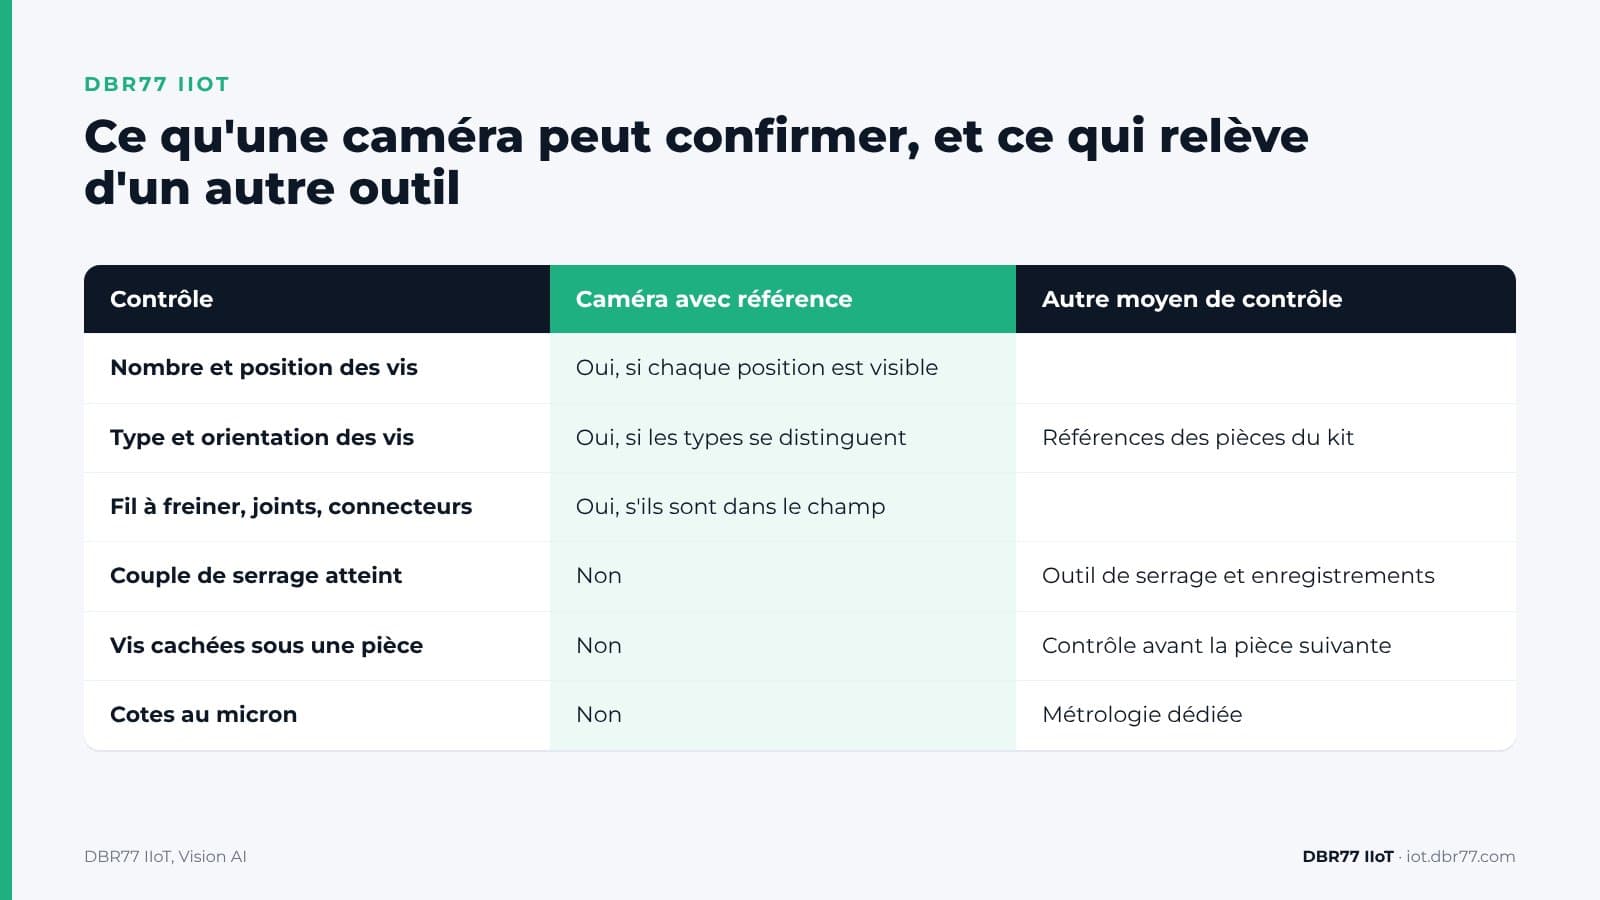
Ce qu'une caméra peut confirmer, et ce qui relève d'un autre outil
Une caméra confirme ce qu'elle voit depuis l'endroit où elle est montée : nombre, position, type de pièce, orientation et dispositifs de freinage visibles. Tout ce qui est caché, situé dans le filetage ou trop fin pour être distingué à l'image demande un autre contrôle.
| Contrôle | Caméra avec référence | Autre moyen de contrôle |
|---|---|---|
| Nombre et position des vis | Oui, si chaque position est visible | |
| Bon type de vis et bonne orientation | Oui, si les types se distinguent à l'œil | Références des pièces dans le kit, pour les vis qui se ressemblent |
| Présence du fil à freiner, des joints, des connecteurs | Oui, s'ils sont dans le champ de la caméra | |
| Étapes réalisées dans l'ordre prévu | Oui, avec une caméra sur la zone de travail | |
| Couple de serrage atteint | Non | L'outil de serrage et ses enregistrements |
| Vis cachées sous une autre pièce | Non | Un contrôle avant la pose de la pièce suivante |
| Cotes au micron | Non | Un moyen de métrologie dédié |
| Protection des machines, arrêt d'un robot pour raison de sécurité | Non | Un système de sécurité certifié |
Ces deux dernières lignes, cotes au micron et protection des machines, figurent aussi sur notre page produit : pour mesurer au micron, utilisez des moyens de métrologie dédiés, et Vision AI ne doit pas être considéré comme un système de sécurité certifié.
C'est la position de la caméra qui détermine l'essentiel du résultat. Si l'outil ou un câble cache une vis au moment de la prise de vue, la caméra ne peut pas la confirmer. Pendant un test, nous essayons plusieurs implantations de caméra sur le poste et retenons celle qui voit toutes les positions, plutôt que de choisir une caméra d'emblée.
Ce qui se passe quand la caméra détecte une non-conformité
Quand la caméra détecte une non-conformité, elle déclenche la réaction que vous avez définie et envoie au technicien une image où la zone est repérée. Dans Vision AI, chaque scène a trois issues possibles :
- Résultat conforme. Le système le compte et l'enregistre. Par exemple, une fois 10 vis sur 10 confirmées, il peut déclencher l'action suivante que vous avez définie.
- Résultat non conforme. Le système alerte, enregistre et prévient une personne, par exemple « Mauvais type de vis en position 4 », avec une image de la position 4. C'est cette personne qui décide de la suite.
- Non-conformité pas encore classée. Quelque chose d'inhabituel apparaît sur la pièce. Un ingénieur le nomme une fois, il devient alors une nouvelle catégorie, et la fois suivante le système le reconnaît et le traite automatiquement.
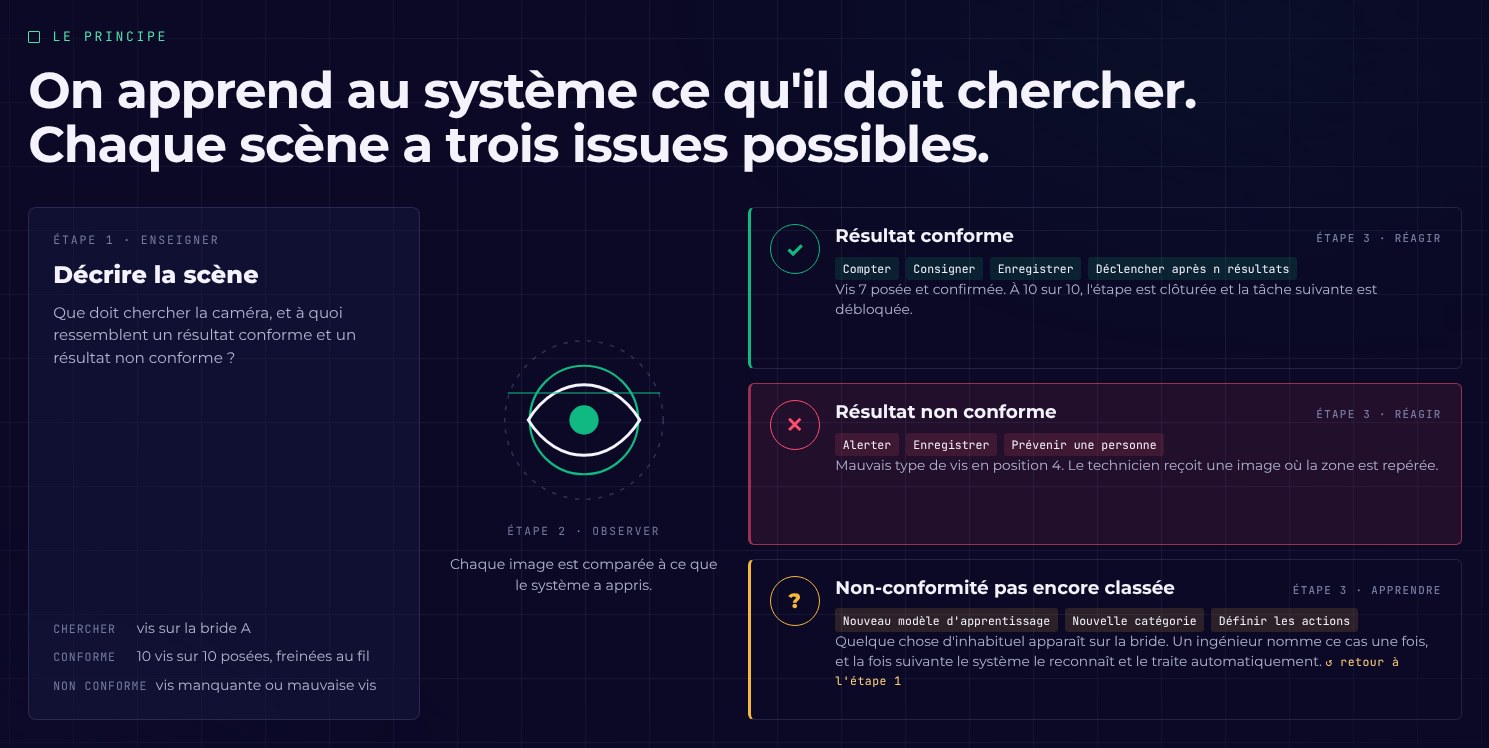
Tiré de la présentation DBR77 Vision AI : chaque scène a trois issues possibles. Une non-conformité est transmise à une personne, qui décide de la suite.
Le comptage par caméra à partir d'une référence est une forme de détrompage. L'ASQ décrit le poka-yoke comme une méthode qui rend une erreur immédiatement visible une fois qu'elle s'est produite, et l'une des méthodes qu'elle cite consiste à compter les pièces pour s'assurer qu'un ensemble est complet. La caméra effectue ce comptage au poste.
Le coût dépend de l'endroit où la non-conformité est détectée. L'ASQ distingue les coûts de non-qualité internes, pour les défauts trouvés avant la livraison, des coûts de non-qualité externes, pour les défauts trouvés par le client. Une vis manquante détectée au poste, c'est une reprise au poste. Détectée par un client, elle devient une réclamation, souvent assortie d'une action de confinement.
Un message qui affiche seulement « NOK » oblige le technicien à chercher, alors qu'une photo où la position 3 est repérée lui montre où aller. Qui reçoit l'alerte, sur quel appareil et ce qu'il doit confirmer : nous le traitons dans notre article sur pourquoi les alertes machines restent sans effet en atelier. Pour rattacher ces événements aux enregistrements qualité, lisez l'article IRIS : comment relier les problèmes qualité à la production et à la maintenance.
Comment le tester sur votre propre poste
Un test se déroule en quatre étapes, et vous pouvez vous arrêter à l'issue de chacune d'elles :
- Démo et cas d'usage. Nous regardons le poste ensemble : les étapes, les vis et l'aspect d'une non-conformité.
- Test sur vos propres images. Vous nous envoyez quelques photos et une ou deux courtes vidéos du poste, prises par votre personnel conformément à vos règles internes sur la prise de vue. Nous signons d'abord un accord de confidentialité (NDA), puis nous vous montrons ce que le système détecte et ce qui lui échappe.
- Preuve de concept sur un poste. Nous installons le système, ajustons les réglages sur place et mesurons le résultat sur le poste de votre choix.
- Déploiement. Si les résultats vous convainquent, le contrôle est étendu à tous les postes où il a sa place.
Le coût se compose de quatre éléments : le boîtier edge, la puce d'IA, une licence logicielle mensuelle par boîtier et les caméras. Le choix de la puce dépend du nombre de caméras traitées par un boîtier, de la résolution et de la cadence d'images, et de la complexité du contrôle. Un boîtier peut traiter de 1 à 40 caméras en parallèle. Côté caméras, cela va de celles que vous avez déjà à des systèmes spéciaux à rayons X ou laser, selon ce que le contrôle doit voir.
Si vous ne savez pas encore par où commencer, notre guide pour choisir le premier cas d'usage vous aide à classer les options par ordre de priorité.
La place de Vision AI dans DBR77 IIoT
Vision AI est la couche caméra de DBR77 IIoT, à côté de MasterHub pour les signaux machines, ainsi que du Status Deck et des tablettes pour les opérateurs. Elle obéit aux mêmes règles que le reste du système :
- Nos équipements fonctionnent en lecture seule. Ils n'envoient jamais de commande à vos machines et ne touchent pas au contrôle-commande. Vision AI n'arrête pas les machines : cette décision revient à une personne.
- Les images sont analysées sur site et aucune vidéo n'est enregistrée. Ce qui sort de l'analyse, c'est un événement, avec l'image de la zone repérée pour le technicien. Notre article sur l'edge ou le cloud dans l'industrie explique pourquoi cette répartition a son importance.
- Vision AI fonctionne sur DBR77 Vector, notre propre IA industrielle, qui peut être déployée sur vos serveurs. Vos données n'entraînent aucun modèle sans votre accord écrit, et DBR77 est certifié ISO/IEC 27001:2022.
- Chaque résultat devient un événement qui remonte dans IRIS avec les données machines.
Questions fréquentes
Une caméra peut-elle vérifier qu'une vis est serrée au bon couple ?
Non. Une caméra voit qu'une vis est présente, à la bonne position et du bon type, mais le couple ne se voit pas. C'est l'outil de serrage et ses enregistrements qui renseignent sur le couple. Si une caméra voit la zone de travail, un second type de contrôle peut confirmer que les étapes prévues ont été réalisées dans l'ordre.
Faut-il un gros jeu de données d'entraînement ?
Non. Vous décrivez par écrit ce que la caméra doit chercher et vous marquez quelques pièces comme OK ou NOK. L'assemblage validé devient la référence, et les ingénieurs peuvent ajouter de nouveaux contrôles pendant la production.
Et si une vis est cachée par la pièce, l'outil ou une main ?
Dans ce cas, la caméra ne peut pas la confirmer à ce moment-là. La solution passe par la position de la caméra et le moment de la prise de vue : contrôler avant que la pièce suivante ne recouvre la vis, ou ajouter une deuxième caméra. Nous testons plusieurs implantations de caméra sur votre poste avant d'en choisir une.
La caméra enregistre-t-elle des vidéos de nos techniciens ?
Aucune vidéo n'est enregistrée. Les images sont analysées sur un ordinateur installé dans vos locaux. Le résultat est un événement, par exemple « 2 non-conformités sur la bride A », avec l'image de la pièce. Vérifiez la réglementation locale sur les caméras au travail et informez les salariés avant d'installer la première caméra.
Peut-elle vérifier que les étapes ont été réalisées dans le bon ordre ?
Oui. Un second type de contrôle reconnaît chaque étape prévue, alerte quand l'ordre n'est pas respecté et indique l'étape manquante. Nous le présentons dans un article à part.
Conclusion
Choisissez un assemblage sur lequel une vis, un fil à freiner ou un connecteur manquant a déjà provoqué une reprise ou une réclamation. Cette semaine, prenez quelques photos d'un assemblage conforme, quelques-unes d'une non-conformité connue et une courte vidéo du travail, sous un angle qu'une caméra pourrait avoir sur le poste. C'est tout ce qu'il faut pour un premier test. Il vous montrera quelles positions la comparaison à une référence peut confirmer, et quels contrôles restent du ressort de l'outil et du processus.
Venez à la démo avec l'un de vos postes
Montrez-nous l'assemblage et à quoi ressemble une non-conformité. Nous vous présentons une comparaison à une référence sur un exemple proche du vôtre, et ce qu'il faudrait pour la mettre en place sur votre poste.
Sources
- J. E. See, Sandia National Laboratories, Visual Inspection Reliability for Precision Manufactured Parts, Human Factors, 2015
- FAA Safety Team, Safety Wire, fiche d'information AFS-850 20-05
- NASA, NASA-STD-5020B Requirements for Threaded Fastening Systems in Spaceflight Hardware, 2021
- NTSB, Alaska Airlines flight 1282 door plug investigation, press release, 2025
- ASQ, What is Poka-Yoke? Mistake and Error Proofing
- ASQ, What is Cost of Quality (COQ)?
- A3, Vision and Imaging Statistics, 2026
- VDMA Machine Vision, Machine Vision Industry Shows Upward Trend, 2026
- DBR77, DBR77 IIoT, 2026
- DBR77, présentation client IIoT et Vision AI, 2026