Réduire les arrêts de production grâce aux données en temps réel : ce qui a changé sur une ligne d'emballage
DBR77 Team · Publié le
Les données en temps réel réduisent les arrêts quand elles raccourcissent le délai entre l'arrêt d'une machine et l'intervention de la bonne personne. Sur une ligne de carton ondulé, rendre chaque arrêt visible au moment où il se produisait a fait passer le temps de réaction moyen de 24 à 9 minutes et l'OEE (TRS) de 61 % à 70 %.
Le gain est venu du raccourcissement du délai entre un arrêt et le moment où quelqu'un en avait connaissance. Cet article montre où se cachent ces minutes, ce qui a changé sur cette ligne et ce que les données en temps réel ne régleront pas à votre place.
Pourquoi les arrêts coûtent toujours aussi cher
Les arrêts non planifiés font partie des plus gros coûts cachés de l'industrie. Siemens estime que les 500 plus grandes entreprises mondiales perdent environ 11 % de leur chiffre d'affaires annuel à cause des arrêts non planifiés, soit près de 1 400 milliards de dollars par an. Dans l'automobile, une heure de ligne arrêtée coûte environ 2,3 millions de dollars (Siemens, The True Cost of Downtime 2024).
Une usine de taille moyenne perd beaucoup moins par heure, mais le coût se forme de la même façon. L'essentiel vient du temps pendant lequel la ligne reste à l'arrêt, le temps que l'on découvre qu'elle s'est arrêtée, pourquoi, et qui doit y aller.
Où passent vraiment les minutes
Prenons un arrêt typique sur une ligne sans données en direct. La machine s'arrête. Un opérateur s'en aperçoit, tente de redémarrer, puis part chercher le chef d'équipe. Le chef d'équipe appelle la maintenance par radio. La maintenance demande de quelle machine il s'agit et quel était le défaut. Quelqu'un retourne vérifier.
Presque tout ce temps passe à remarquer, marcher, décrire et attendre.
| Étape d'un arrêt | Sans données en direct | Avec données en direct |
|---|---|---|
| Remarquer l'arrêt | Quand quelqu'un passe ou que la ligne s'engorge | Dès que la machine change d'état |
| Connaître la cause | Devinée plus tard, souvent saisie comme « inconnue » | L'opérateur choisit une cause à la machine en 2 secondes environ |
| Appeler la bonne personne | Radio, téléphone, aller la chercher | L'alerte part vers le responsable de cette machine et de ce type d'arrêt |
| Suivre la réaction | Pas de suivi | Délai de prise en compte et délai de résolution enregistrés |
| En tirer des leçons | Notes de fin de poste, Excel le lendemain | Pareto des arrêts en direct par machine et par cause |
Ce qui a changé sur la ligne d'emballage
La ligne elle-même était moderne, mais le suivi des arrêts restait manuel. Les opérateurs notaient les arrêts de mémoire en fin de poste. « Inconnu » était la plus grande barre du Pareto des arrêts. L'OEE était recalculé dans un tableur le lendemain, quand plus personne ne pouvait agir.
Le pilote a changé quatre choses :
- L'état des machines s'affichait en direct sur le terrain, si bien que chaque arrêt apparaissait au moment où il se produisait.
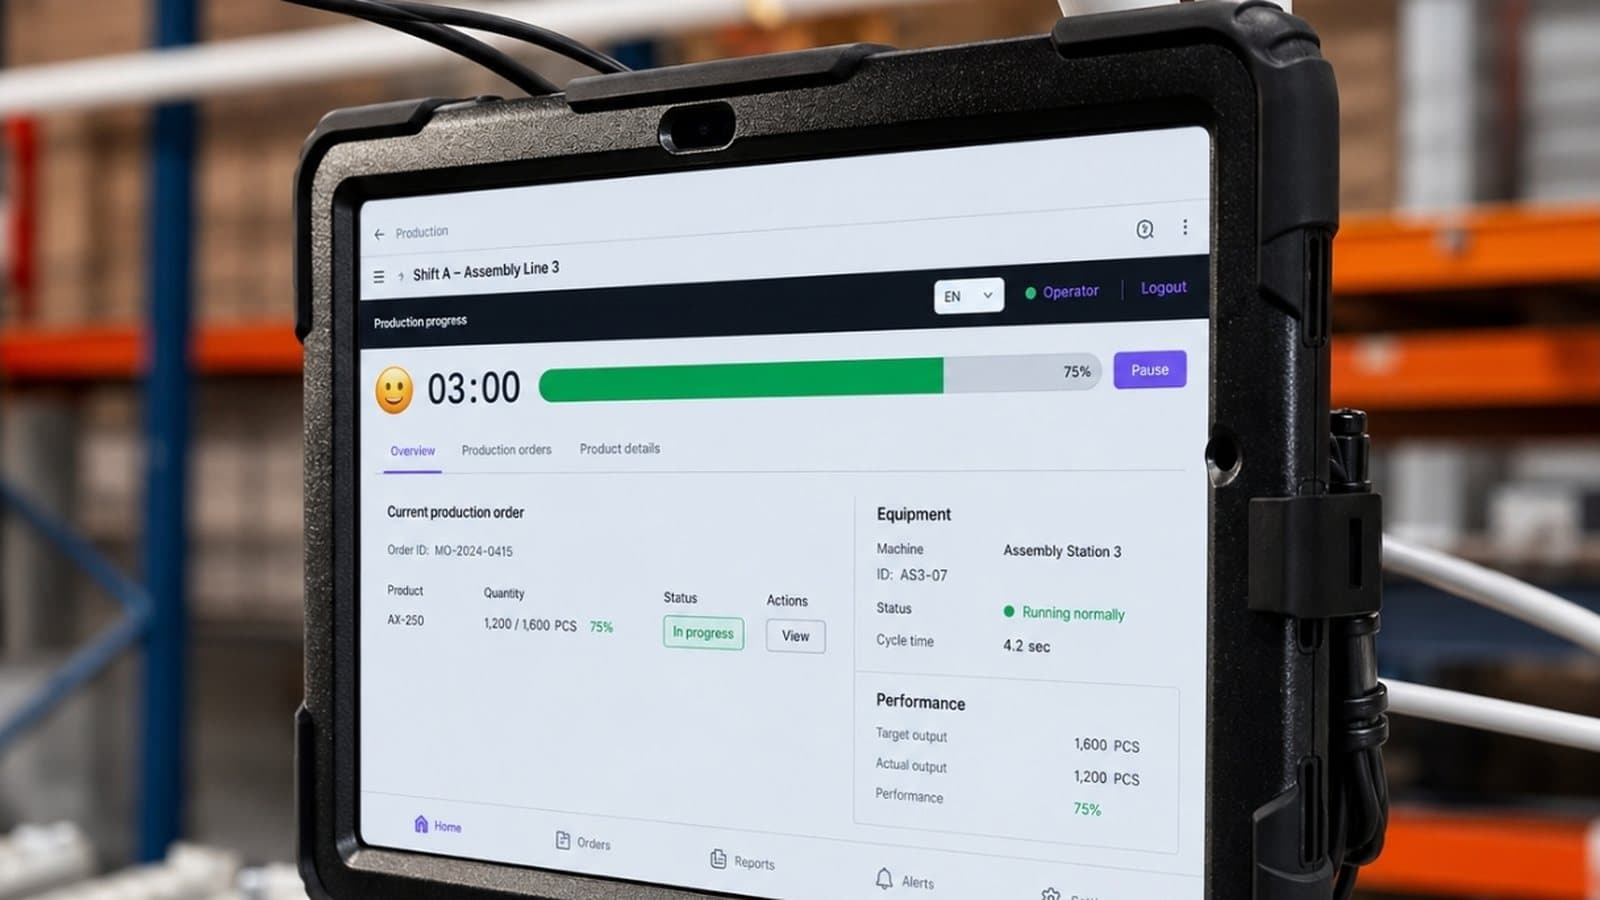
- L'opérateur choisissait la cause de l'arrêt sur une tablette à côté de la machine, en deux secondes environ, tant qu'elle était encore évidente.
- Chaque alerte arrivait à la maintenance sous forme de tâche avec un responsable, la machine, la cause et l'heure.
- L'OEE était calculé en direct à partir des mêmes événements, si bien que plus personne n'avait à le recalculer à la main.
Après le pilote, l'usine a confirmé que l'OEE était passé de 61 % à 70 % et que le temps de réaction moyen à un arrêt était tombé de 24 à 9 minutes. Nous ne citons pas le nom du client.
Que représenteraient 9 points d'OEE pour votre ligne ?
Saisissez vos postes, votre production et votre OEE actuel dans le calculateur de ROI. Cela prend environ trois minutes et montre la valeur de chaque point d'OEE.
Pourquoi le temps de réaction bouge avant l'OEE
L'OEE multiplie disponibilité, performance et qualité. Vorne, qui publie des références sur l'OEE, rappelle que 85 % est souvent cité comme niveau de classe mondiale, alors que la plupart des industriels se situent plutôt autour de 60 %. La ligne d'emballage partait exactement de ce niveau courant.
L'OEE est un résultat, et vous ne pouvez pas le modifier directement un mardi après-midi. Le temps de réaction, vous le maîtrisez dès que le terrain devient visible : chaque arrêt qui trouve un responsable en une minute au lieu de dix ajoute de la disponibilité.
C'est pourquoi le premier indicateur à suivre dans un pilote est le temps de réaction, pas l'OEE. Sur la ligne d'emballage, les minutes gagnées par arrêt venaient de la recherche de la cause et de la bonne personne. La hausse de l'OEE a suivi, en même temps que la disparition de « inconnu » dans le Pareto.
Cinq conditions pour que les données en temps réel réduisent les arrêts
Beaucoup d'usines ont des tableaux de bord en direct sur lesquels personne n'agit. D'après notre expérience, les arrêts ne baissent que si ces cinq conditions sont réunies :
- Un signal de chaque machine du périmètre. Les machines équipées d'un PLC (automate) sont lues directement, les plus anciennes reçoivent un petit boîtier edge. Notre article sur les 30 premiers jours de l'IoT dans une usine existante explique comment faire.
- La cause est saisie au moment de l'arrêt. Les causes reconstituées en fin de poste sont des suppositions. Gardez une liste courte, 10 à 15 causes par type de machine.
- Un seul responsable par alerte. Adressez chaque alerte à une personne ou à un rôle du poste en cours. Si elle part « à la maintenance » en général, personne ne la prend en charge.
- Une règle d'escalade. Par exemple : si une alerte n'est pas prise en compte en 5 minutes, elle remonte au chef d'équipe. Écrivez cette règle avant la mise en service.
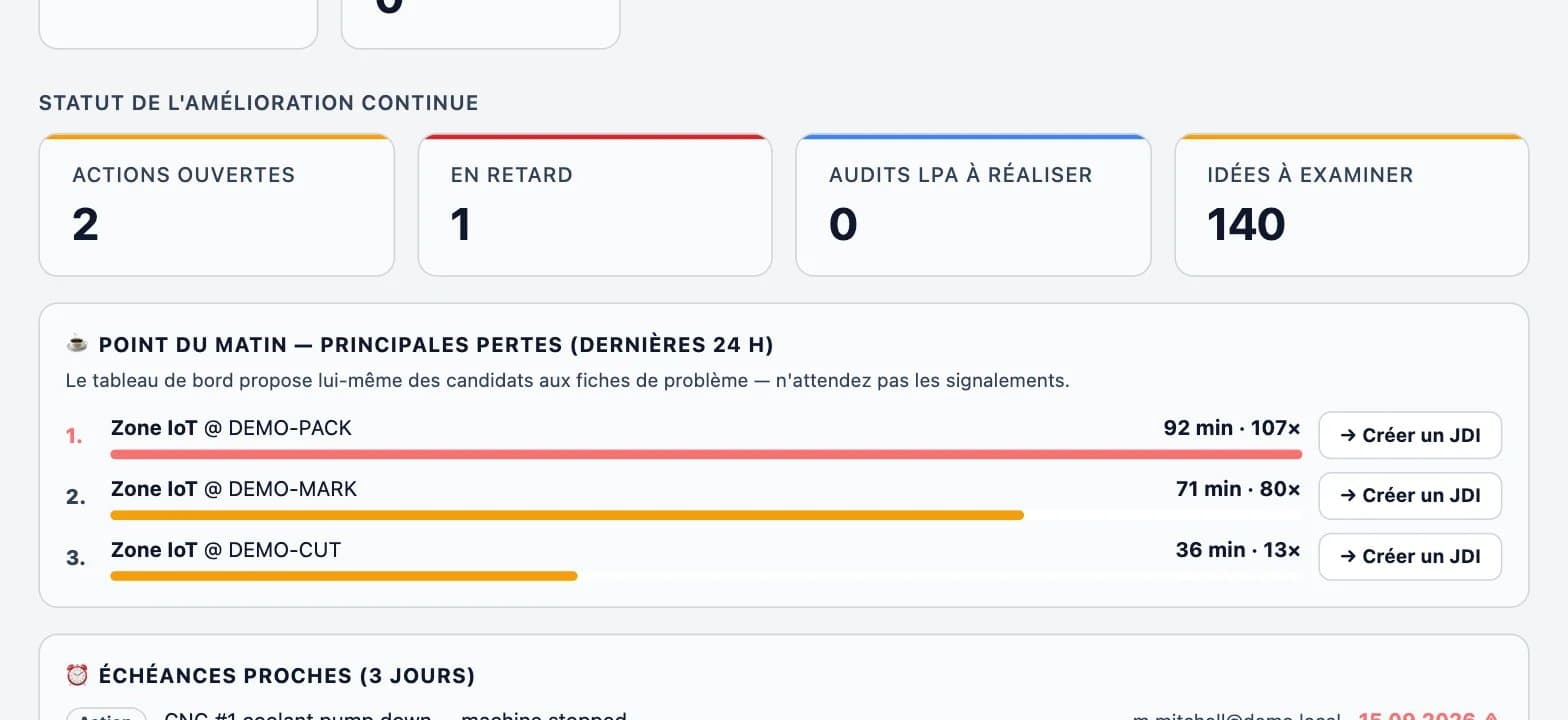
- Un court point quotidien. Consacrez dix minutes en début de poste aux trois plus grosses pertes de la veille.
Ce que les données en temps réel ne régleront pas
La surveillance en temps réel rend les pertes visibles et accélère la réaction, mais il faut toujours que quelqu'un supprime les causes racines. Un roulement usé doit toujours être remplacé, et un mauvais standard de changement de série doit toujours être réécrit. Les données vous disent lequel coûte le plus.
Ce n'est pas non plus de la maintenance prédictive. Prédire les pannes demande un historique plus long et davantage de signaux, et cela se rentabilise sur un nombre plus restreint d'équipements critiques. Commencez par la visibilité, qui vous donne l'historique d'événements propre dont dépendra toute prédiction future.
Enfin, certains postes n'ont aucun signal : assemblage manuel, conditionnement, presses anciennes. Pour ceux-là, une caméra peut servir de capteur. La couche Vision AI d'IRIS mesure les cycles et la présence sans aucun câblage dans la machine.
Questions fréquentes
De combien les données en temps réel peuvent-elles réduire les arrêts ?
Cela dépend du temps que votre usine perd aujourd'hui entre un arrêt et une réaction. Sur la ligne d'emballage décrite plus haut, les arrêts étaient notés de mémoire et « inconnu » était la plus grosse perte, il y avait donc beaucoup à gagner. Les usines qui réagissent déjà vite verront des gains plus modestes.
Faut-il de nouvelles machines ou de nouveaux PLC ?
Non. Les machines équipées d'un PLC sont lues via OPC UA ou Modbus. Les machines sans PLC reçoivent un petit boîtier edge qui lit les signaux disponibles. La ligne continue de tourner pendant l'installation.
En combien de temps voit-on des résultats ?
Le temps de réaction est mesurable dès la première semaine, car chaque arrêt et chaque réaction sont horodatés. Les évolutions de l'OEE deviennent visibles dans les semaines suivantes, une fois que les causes sont saisies de façon régulière.
Quelle différence entre surveillance en temps réel et maintenance prédictive ?
La surveillance montre ce qui se passe maintenant et accélère la réaction. La maintenance prédictive anticipe les pannes à partir des données historiques. La surveillance vient en premier, car elle crée l'historique dont la prédiction a besoin.
En quoi consiste un pilote ?
Une ligne, quelques semaines, une mesure par rapport à une situation de référence. Découvrez comment se déroule un pilote DBR77 IIoT, ou calculez d'abord la valeur attendue avec le calculateur de ROI.
Conclusion
Sur la plupart des lignes, le gain le plus rapide se trouve dans les minutes entre un arrêt et la première réaction humaine, et un pilote peut les mesurer dès sa première semaine. Choisissez la ligne où « inconnu » est la plus grande barre de votre Pareto des arrêts, connectez-la et enregistrez pour chaque arrêt le délai de prise en compte et le délai de résolution. Notre article sur les 30 premiers jours de l'IoT dans une usine existante explique comment connecter cette première ligne.
Voyez-le sur une ligne en fonctionnement
Lors d'une démo en ligne de 30 minutes, nous vous montrons à quoi ressemblent les arrêts, les causes et les alertes dans DBR77 IIoT, et comment un pilote serait mesuré sur l'une de vos lignes.
Sources
- Institute for Supply Management, The Monthly Metric: Unscheduled Downtime (synthèse de données Siemens), 2024
- Siemens, The True Cost of Downtime 2024
- Vorne, World-Class OEE
- Vorne, The Six Big Losses
- McKinsey & Company, IoT value set to accelerate through 2030
- OPC Foundation, What is OPC UA
- Données du pilote DBR77 IIoT, ligne de carton ondulé (client anonyme), 2026