OEE en temps réel ou OEE sur tableur : le coût caché de la mesure manuelle
Équipe DBR77 IoT · Publié le
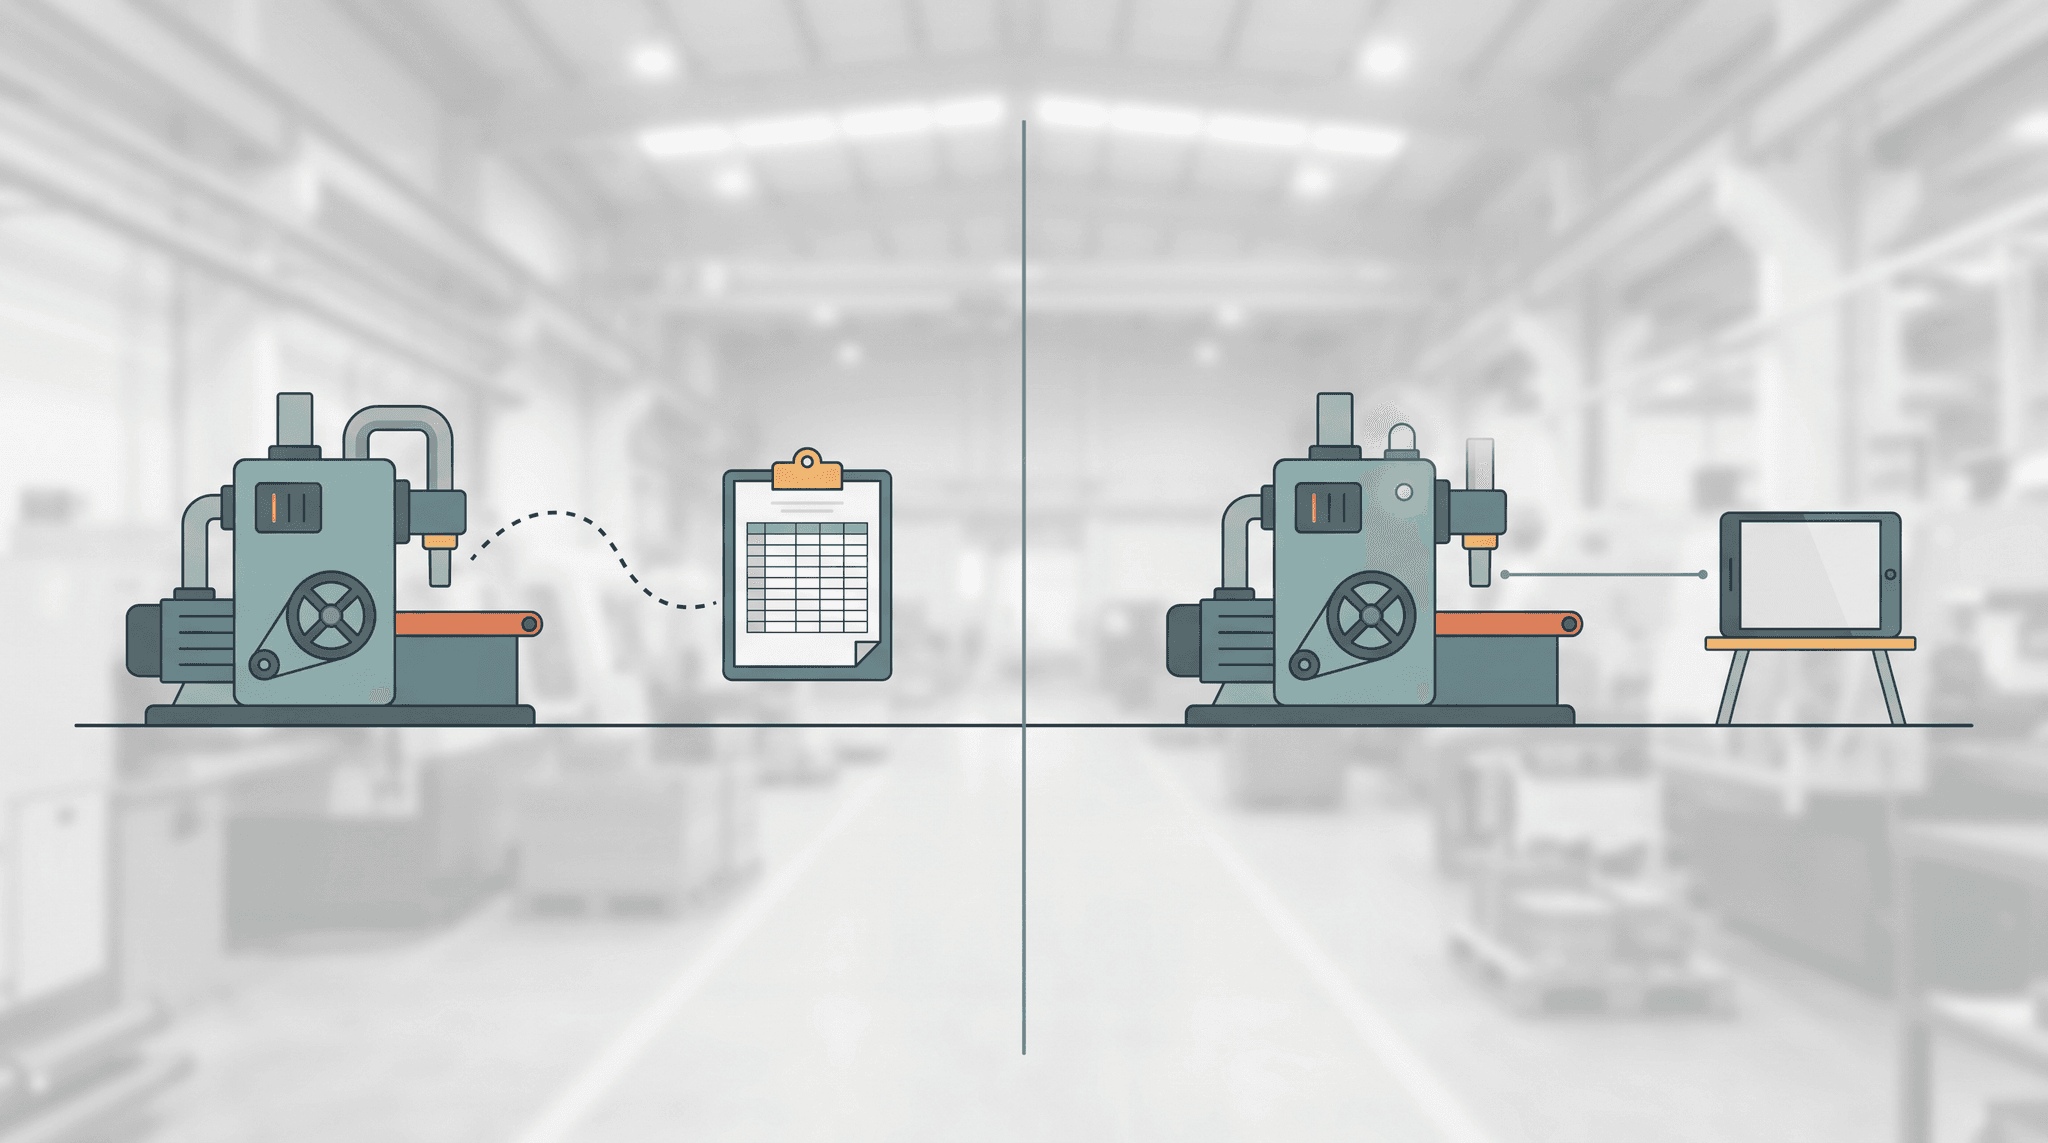
L'OEE en temps réel est calculé en continu à partir des événements machine. Il montre les pertes pendant que l'équipe peut encore agir. L'OEE sur tableur est reconstitué à la main après coup. Il oublie en général les arrêts courts, s'appuie sur des causes devinées et arrive un jour trop tard pour changer quoi que ce soit.
Les deux méthodes utilisent la même formule. La différence tient aux données d'entrée et au moment où elles sont disponibles, et elle coûte plus cher que la plupart des usines ne le supposent.
Comment l'OEE est calculé
L'OEE (efficacité globale des équipements) multiplie trois facteurs :
OEE = Disponibilité × Performance × Qualité
- La disponibilité correspond au temps de fonctionnement divisé par le temps de production planifié.
- La performance correspond au temps de cycle idéal × nombre total de pièces, divisé par le temps de fonctionnement.
- La qualité correspond au nombre de pièces bonnes divisé par le nombre total de pièces.
L'exemple détaillé de Vorne pour un poste donne 88,81 % de disponibilité, 86,11 % de performance et 97,80 % de qualité, soit un OEE de 74,79 %. Le même document définit le temps de production planifié comme la durée du poste moins les pauses.
Pour situer ces chiffres, 85 % est souvent cité comme niveau de classe mondiale, alors que la plupart des industriels se situent plutôt autour de 60 %. Une étude portant sur 884 machines dans 23 entreprises a relevé un OEE moyen de 65 %.
Où l'OEE sur tableur se trompe
La formule est simple. Ce sont les données d'entrée qui font défaut dans une mesure manuelle. Ces cinq erreurs reviennent dans la plupart des usines qui calculent l'OEE à la main :
- Les arrêts courts ne sont pas saisis. Un bourrage de 90 secondes est rarement noté. Vorne souligne que la plupart des entreprises ne suivent pas correctement les micro-arrêts et les temps de marche à vide. Ils se diluent dans un taux de performance plus faible, sans explication.
- Le temps de cycle idéal est mal défini. Les usines retiennent souvent une moyenne ou une cadence prévisionnelle au lieu du cycle le plus rapide réalisable. La perte de vitesse est ainsi masquée. Si la performance dépasse 100 %, Vorne fait remarquer que le temps de cycle idéal a été fixé trop haut.
- Le temps planifié n'est pas défini de la même façon. Une équipe exclut les changements de série, une autre les réunions, une troisième les « absences de commandes ». Les chiffres semblent comparables, mais ne le sont pas. Des référentiels d'indicateurs comme ISO 22400 existent précisément pour harmoniser ces définitions.
- Les causes sont devinées en fin de poste. Notées de mémoire, beaucoup d'arrêts deviennent « inconnu » ou « autre ». Même avec des données automatiques, l'étude de Chalmers constate que près de la moitié des pertes enregistrées n'ont pas pu être classées, faute de catégories ou de descriptions claires.
- Les comptages sont recopiés à la main. Chaque transfert du compteur vers le papier puis vers Excel est une occasion de faute de frappe.
Personne n'est fautif pour autant. C'est ce qui arrive quand un poste est reconstitué après coup.
Combien vaut un point d'OEE sur votre ligne ?
Saisissez vos postes, votre production et votre OEE actuel dans le calculateur de ROI. En environ trois minutes, il chiffre la valeur de chaque point d'OEE.
Lesquelles des six grandes pertes le tableur masque
Vorne regroupe les pertes OEE en six grandes pertes : les pannes et les réglages (disponibilité), les micro-arrêts et la perte de vitesse (performance), les défauts de process et les rebuts (qualité).
Un tableur capte bien les grandes pertes. Les pannes longues et les changements de série sont notés, et les rebuts sont comptés quelque part. Ce qui passe entre les mailles, ce sont les micro-arrêts et la perte de vitesse, les deux pertes de performance. Elles sont fréquentes et brèves, et c'est justement pour cela que personne ne les note.
OEE manuel et OEE en temps réel côte à côte
| Critère | OEE sur tableur | OEE en temps réel |
|---|---|---|
| Date de disponibilité | Le lendemain ou la semaine suivante | Pendant le poste |
| Arrêts courts | Majoritairement absents | Chaque changement d'état horodaté |
| Causes d'arrêt | Notées de mémoire en fin de poste | Choisies sur la machine en environ 2 secondes |
| Temps de cycle idéal | Souvent une moyenne ou une cadence prévisionnelle | Défini une fois par produit et vérifié sur les données |
| Temps planifié | Défini différemment selon chaque équipe | Une seule définition dans le système |
| Effort | Des heures de saisie et de vérification chaque semaine | Calculé à partir des événements machine |
| Ce sur quoi vous pouvez agir | Les pertes d'hier | L'arrêt qui se produit maintenant |
Le coût caché de l'OEE manuel
Le coût visible est celui du temps. Prenons un exemple indicatif sur une ligne en deux postes : si un chef d'équipe passe 20 minutes par poste à rédiger les arrêts, cinq jours par semaine, et qu'un ingénieur amélioration continue consacre 4 heures par semaine à consolider les tableurs, cela fait plus de 7 heures par semaine pour une seule ligne.
Le coût le plus lourd est celui du retard. Siemens estime que les 500 plus grandes entreprises mondiales perdent environ 11 % de leur chiffre d'affaires annuel à cause des arrêts non planifiés. Une usine de taille moyenne perd moins en valeur absolue, mais le mécanisme est le même. Quand l'OEE arrive un jour plus tard, chaque décision prise à partir de ce chiffre arrive aussi un jour plus tard.
Il y a aussi la confiance. Quand l'OEE dépend de la personne qui a rempli la feuille, les réunions se transforment en débats sur le chiffre. Voir pourquoi les données machines sont inutiles sans contexte.
Ce qui a changé quand une ligne est passée en temps réel
Sur une ligne de conditionnement de carton ondulé, les opérateurs notaient les arrêts de mémoire en fin de poste. « Inconnu » dominait le Pareto des arrêts. L'OEE était reconstitué dans un tableur le lendemain.
L'usine a mis en place le statut machine en temps réel, la saisie de la cause sur la machine en environ deux secondes, des alertes transformées en tâches avec un responsable, et l'OEE en direct. Après le pilote, l'OEE est passé de 61 % à 70 % et le délai moyen de prise en charge d'un arrêt est tombé de 24 à 9 minutes. Le cas complet est présenté dans Réduire les arrêts de production grâce aux données en temps réel.
Abandonner le tableur ne demande pas un grand projet. Voici un ordre pratique :
- s'accorder sur une seule définition du temps planifié et un seul temps de cycle idéal par produit ;
- connecter les machines d'une ligne, y compris les anciennes sans automate ;
- rédiger une liste courte de causes d'arrêt, de 10 à 15 par type de machine ;
- passer dix minutes au début de chaque poste sur les trois principales pertes.
La cohérence des définitions relève aussi de la maturité des données. Notre article sur le CMMI et la maturité des données explique pourquoi les processus standardisés et les définitions de données partagées précèdent l'automatisation. Pour les étapes suivantes, voir quoi mesurer dans les 90 premiers jours d'un déploiement IoT.
Questions fréquentes
Quelle est la formule de l'OEE ?
OEE = disponibilité × performance × qualité : le temps de fonctionnement rapporté au temps planifié, la production réelle rapportée au temps de cycle idéal, et les pièces bonnes rapportées au total des pièces.
L'OEE sur tableur est-il toujours faux ?
Il masque en général les arrêts courts, paraît meilleur qu'il n'est lorsque le temps de cycle idéal est trop lent, et reste flou sur les causes. Il décrit aussi le poste de la veille. Il reste pourtant préférable à l'absence d'OEE.
Quel est un bon score d'OEE ?
85 % est souvent cité comme niveau de classe mondiale, et beaucoup d'industriels se situent plutôt autour de 60 %. Comparez d'abord votre ligne à sa propre référence. Une tendance fiable vaut mieux qu'un benchmark.
Un calculateur d'OEE remplace-t-il la mesure en temps réel ?
Non. Un calculateur d'OEE sert à comprendre la formule ou à chiffrer un point d'OEE. La mesure en temps réel fournit les données d'entrée dont le calculateur a besoin, au moment où elles se produisent.
Combien de temps faut-il pour passer à l'OEE en temps réel ?
Une ligne peut être connectée en quelques semaines, y compris avec des machines anciennes. Des causes d'arrêt et des définitions fiables demandent quelques semaines de plus d'usage quotidien.
Conclusion
L'OEE sur tableur et l'OEE en temps réel utilisent la même formule avec des données d'entrée différentes. L'OEE manuel rate les arrêts courts, devine les causes, arrive en retard et coûte des heures de reporting chaque semaine. L'OEE en temps réel montre les pertes pendant que l'équipe peut encore agir, et c'est ainsi qu'une ligne de conditionnement est passée de 61 % à 70 %.
Voyez l'OEE en temps réel sur une ligne réelle
Lors d'une démonstration en ligne de 30 minutes, nous montrons comment les arrêts, les causes et l'OEE sont saisis dans DBR77 IoT, et comment un pilote sur votre ligne serait mesuré.
Sources
- Vorne, Calculer l'OEE
- Vorne, The Six Big Losses
- Vorne, World-Class OEE
- Hedman, Subramaniyan, Almström (Chalmers, Procedia CIRP), Analysis of Critical Factors for Automatic Measurement of OEE, 2016
- Institute for Supply Management, The Monthly Metric: Unscheduled Downtime (synthèse des données Siemens), 2024
- ISO, ISO 22400-1 Key performance indicators for manufacturing operations management, 2014
- DBR77, CMMI et maturité des données
- Données pilote DBR77 IoT, ligne de carton ondulé (client anonyme), 2026