リアルタイムデータでダウンタイムを削減する方法:ある包装ラインで何が変わったか
DBR77 IoT チーム · 公開日
リアルタイムデータがダウンタイムを減らすのは、設備が止まってから適任者が動くまでの時間を短くできたときです。ある段ボール包装ラインでは、すべての停止を発生と同時に見える化したことで、平均対応時間が24分から9分に短縮し、OEEは61%から70%に向上しました。
設備が速くなったわけではありません。停止が起きてから誰かがそれに気づくまでの時間を、工場が失わなくなったのです。本記事では、その「消えている数分」がどこに潜んでいるのか、そのラインで何が変わったのか、そしてリアルタイムデータでは解決できないことは何かを説明します。
ダウンタイムが今も高くつく理由
計画外停止は、製造業で最も大きな隠れコストの一つです。Siemensの推計では、世界の大企業500社は年間売上の約11%を計画外停止で失っており、その額は年間約1.4兆ドルに上ります。自動車業界では、ラインが1時間止まるだけで約230万ドルの損失になります(Siemens「The True Cost of Downtime 2024」)。
中規模の工場なら、1時間で数百万ドルを失うことはありません。しかし仕組みは同じです。コストの大半は修理そのものではありません。ラインが止まったこと、その理由、誰が行くべきかを人が把握するまでの間、ラインが止まっている時間です。
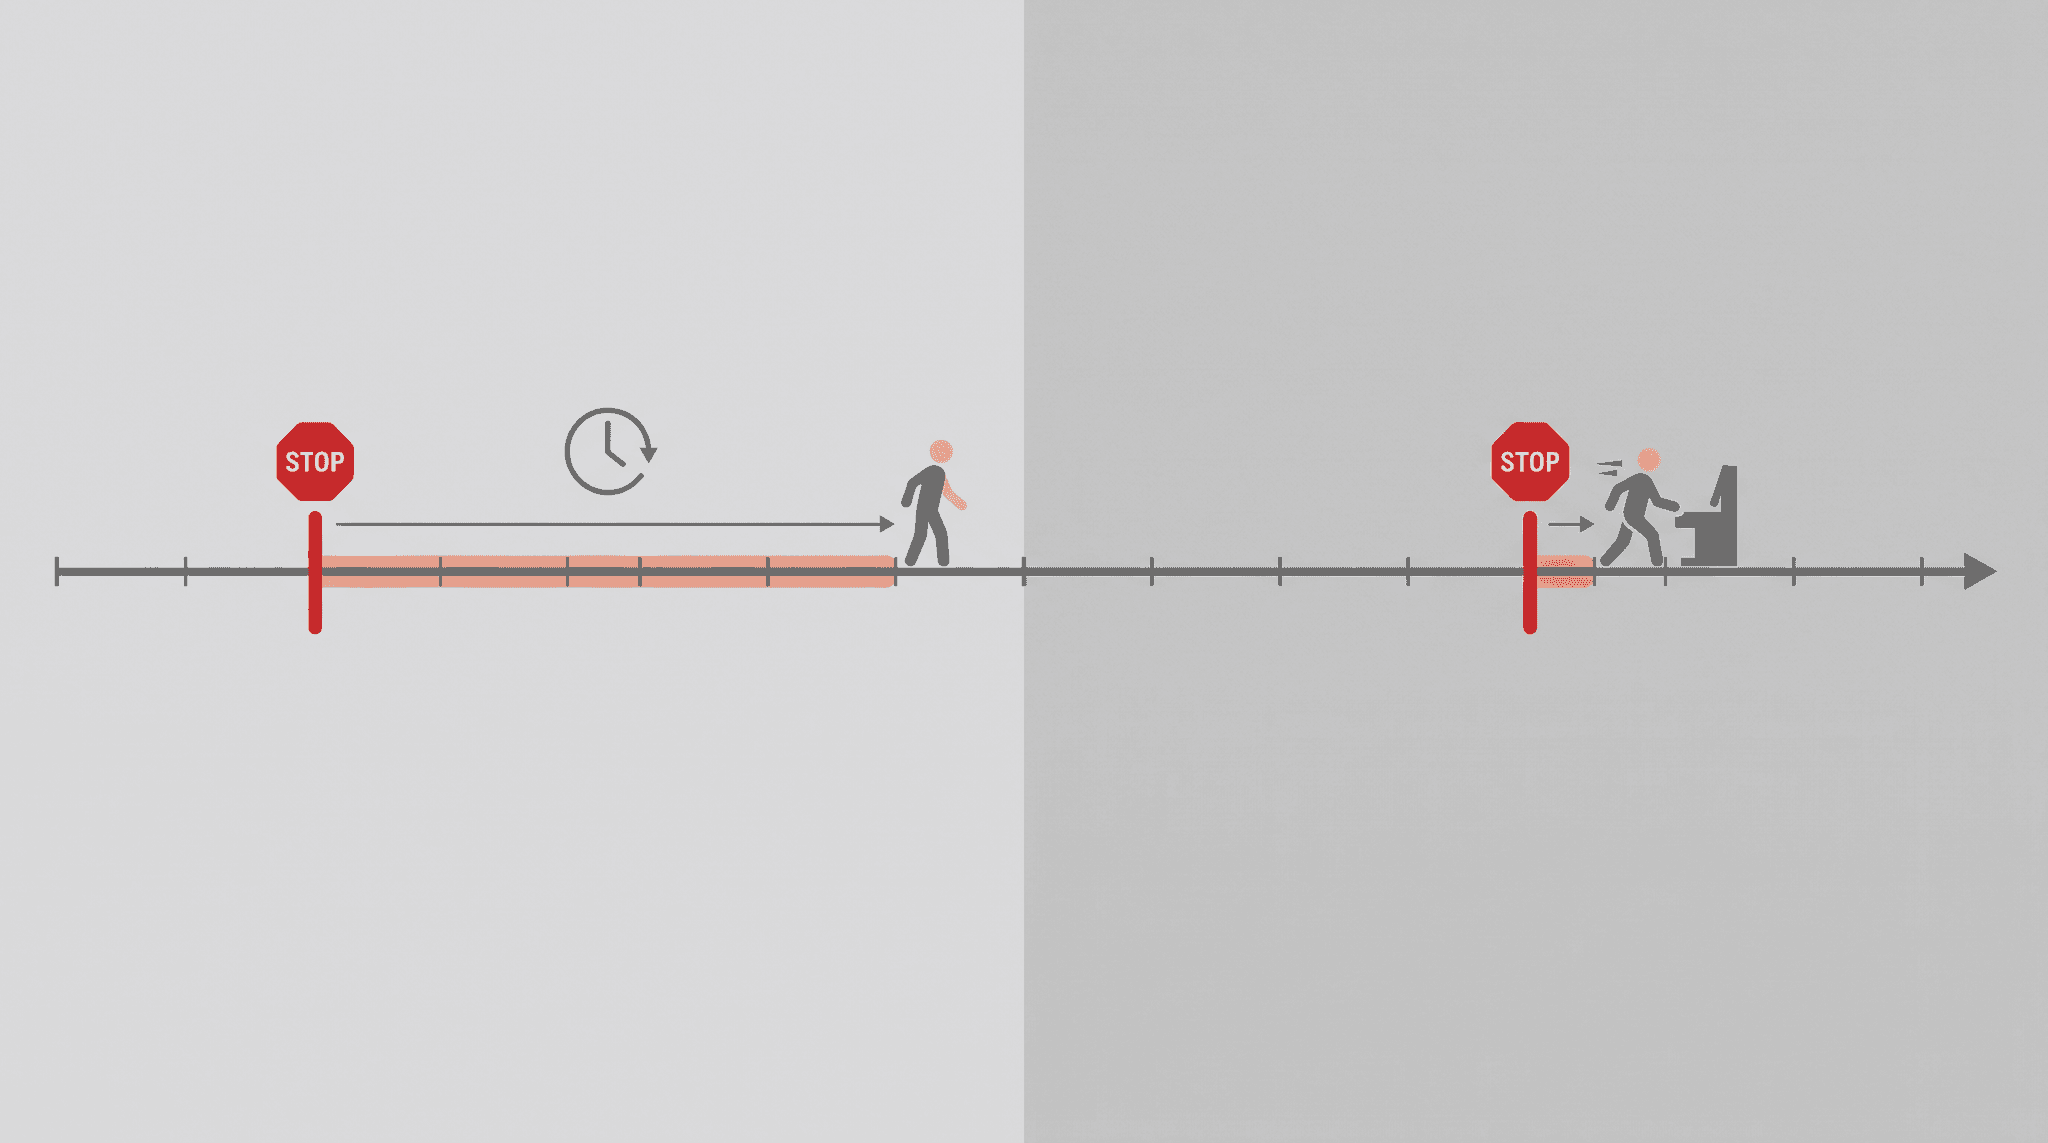
時間は実際どこで失われているか
リアルタイムデータのないラインでの、よくある停止を例に取ります。設備が止まります。オペレーターが気づき、再起動を試み、それから班長を探しに行きます。班長は無線で保全に連絡します。保全担当はどの設備か、どんなエラーかを尋ねます。誰かが確認しに戻ります。
この時間のうち、実際の修理に使われる部分はごくわずかです。ほとんどは、気づく、歩く、説明する、待つことに費やされています。
| 停止時のステップ | リアルタイムデータなし | リアルタイムデータあり |
|---|---|---|
| 停止に気づく | 誰かが通りかかるか、ラインが詰まったとき | 設備の状態が変わった瞬間 |
| 原因を把握する | 後から推測し、「不明」と記録されることが多い | オペレーターが設備の前で約2秒で理由を選択 |
| 適任者を呼ぶ | 無線、電話、歩いて探す | その設備と停止種別の担当者にアラートが届く |
| 対応を追跡する | 追跡されない | 確認までの時間と復旧までの時間が記録される |
| 次に活かす | シフト終了時のメモ、翌日のExcel | 設備別・理由別のリアルタイム停止パレート図 |
包装ラインで何が変わったか
ライン自体は新しいものでした。管理の仕方が古かったのです。オペレーターはシフト終了時に記憶を頼りに停止を記録していました。停止パレート図で最も大きな棒は「不明」でした。OEEは1日遅れでスプレッドシートで再計算され、その時点ではもう誰も手を打てませんでした。
パイロットでは、次の4点を変えました。
- 現場での設備状態のリアルタイム表示。 すべての停止が、翌朝の報告書ではなく、発生した瞬間に表示されるようになりました。
- 停止時点での理由入力。 オペレーターは、原因がまだはっきりしているうちに、設備横のタブレットで約2秒で理由を選びました。
- すべてのアラートを担当者付きのタスクに。 保全は無線での呼び出しではなく、設備名、理由、時刻が入ったタスクを受け取りました。
- リアルタイムOEE。 手作業での再計算は不要になり、同じイベントデータから算出されるようになりました。
工場側が確認したパイロット後の結果は、OEEが61%から70%に向上し、停止への平均対応時間が24分から9分に短縮したというものです。顧客名は公表していません。
OEEが9ポイント上がると、御社のラインではどれだけの価値になりますか?
ROI計算ツールにシフト数、生産量、現在のOEEを入力してください。所要時間は約3分で、OEE 1ポイントあたりの価値がわかります。
OEEより先に対応時間が動く理由
OEEは、稼働率、性能、品質の掛け算です。OEEのベンチマークを公開しているVorneによると、世界トップクラスの目安としてよく挙げられるのは85%ですが、ほとんどの製造業者は60%前後です。この包装ラインも、ちょうどその典型的な水準からのスタートでした。
OEEは結果の指標です。火曜日の午後に直接動かせるものではありません。対応時間は違います。現場が見えるようになった瞬間から、自分たちでコントロールできます。10分ではなく1分で担当者がつく停止が一つ増えるごとに、停止のたび、シフトのたびに稼働率が積み上がります。
だからこそ、パイロットで最初に見るべき数字はOEEではなく対応時間です。包装ラインで1回の停止あたり短縮された15分は、修理ではなく、探すための時間でした。9ポイントのOEE向上は、パレート図から「不明」が消えたことと合わせて、その結果として生まれたものです。
リアルタイムデータでダウンタイムを減らす5つの条件
リアルタイムデータだけでは何も変わりません。誰も行動に移さないダッシュボードを持つ工場はたくさんあります。私たちの経験では、ダウンタイムが減るのは次の5つの条件がそろったときだけです。
- 対象範囲のすべての設備から信号を取る。 PLCのある設備は直接読み取り、古い設備には小型のエッジデバイスを付けます。方法はブラウンフィールド工場でのIoT導入、最初の30日間の記事で紹介しています。
- 停止時点で理由を入力する。 シフト終了時に思い出して書いた理由は推測にすぎません。理由のリストは設備の種類ごとに10〜15項目と短く保ちます。
- 1つのアラートに担当者は1人。 「保全」宛てに送ったアラートは、誰にも送っていないのと同じです。現在のシフトの特定の人か役割に割り当てます。
- エスカレーションのルールを決める。 たとえば、5分以内に確認されないアラートは班長に回す、といったルールです。稼働開始前に文書にしておきます。
- 毎日の短い振り返り。 シフト開始時に10分、前日の上位3つのロスを確認します。ここでデータが意思決定に変わります。
リアルタイムデータでは解決できないこと
リアルタイム監視はロスを見える化し、対応を速くします。しかし、それだけで根本原因がなくなるわけではありません。摩耗したベアリングは交換が必要ですし、不適切な段取り替え標準は書き直す必要があります。どれが最もコストがかかっているかを教えてくれるのがデータです。
また、これは予知保全ではありません。故障の予測には、より長い履歴とより多くの信号が必要で、効果が出るのは比較的少数の重要設備です。まずは見える化から始めてください。それによって、後の予測に欠かせないきれいなイベント履歴が手に入ります。
最後に、信号がまったく取れない工程もあります。手作業の組立、梱包、古いプレス機などです。こうした工程では、カメラをセンサーとして使えます。IRISのVision AIレイヤーは、設備に配線することなくサイクルや作業者の在席を計測します。
よくある質問
リアルタイムデータでダウンタイムはどれくらい減らせますか?
現在、停止から対応までに工場がどれだけの時間を失っているかによります。上記の包装ラインでは、対応時間が24分から9分に短縮し、OEEが9ポイント向上しました。すでに対応が速い工場では、改善幅はより小さくなります。
新しい設備や新しいPLCが必要ですか?
いいえ。PLCのある設備はOPC UAまたはModbusで読み取ります。PLCのない設備には、取得可能な信号を読む小型のエッジデバイスを取り付けます。設置中もラインは稼働を続けられます。
効果はどのくらいで確認できますか?
すべての停止と対応にタイムスタンプが付くため、対応時間は最初の1週間から測定できます。OEEの変化は、理由入力が安定して行われるようになる、その後の数週間で見えてきます。
リアルタイム監視と予知保全の違いは何ですか?
監視は今起きていることを示し、対応を速めます。予知保全は過去のデータから故障を予測します。予測に必要なデータ履歴をつくるのは監視なので、監視が先です。
パイロットはどのように進めますか?
1本のライン、数週間、ベースラインとの比較で測定します。詳しくはDBR77 IoTパイロットの進め方をご覧ください。または、先にROI計算ツールで期待される効果を試算してください。
まとめ
人が走り回るようになったからといって、ダウンタイムが減ることはまずありません。減るのは、事象の発生からそれを知るまでの遅れがなくなったときです。ある包装ラインでは、それが1回の停止あたり15分の短縮と、OEE 9ポイントの向上につながりました。まず1本のラインから始め、最初に対応時間を測り、OEEはその後についてくるようにしてください。
出典
- Institute for Supply Management, The Monthly Metric: Unscheduled Downtime(Siemensデータの要約)、2024年
- Siemens, The True Cost of Downtime 2024
- Vorne, World-Class OEE
- Vorne, The Six Big Losses
- McKinsey & Company, IoT value set to accelerate through 2030
- OPC Foundation, What is OPC UA
- DBR77 IoTパイロットデータ、段ボール包装ライン(顧客名非公開)、2026年