設備から収集すべきデータ(と後回しにすべきデータ)
DBR77 Team · 公開日
まず、すべての設備から5つのデータを収集します。状態(稼働、待機、停止)、生産数、サイクルタイム、停止理由、アラームです。エネルギー、振動、プロセス値を加えるのは、それによって変わる意思決定、その判断を下す人、対応のきっかけになるしきい値を挙げられるときだけです。
それ以外は後回しで構いません。以下で、どの信号がどの意思決定を支えるのか、最初は何を外すべきかを説明します。
「もうIoTは入っている」で何も変わらないことが多い理由
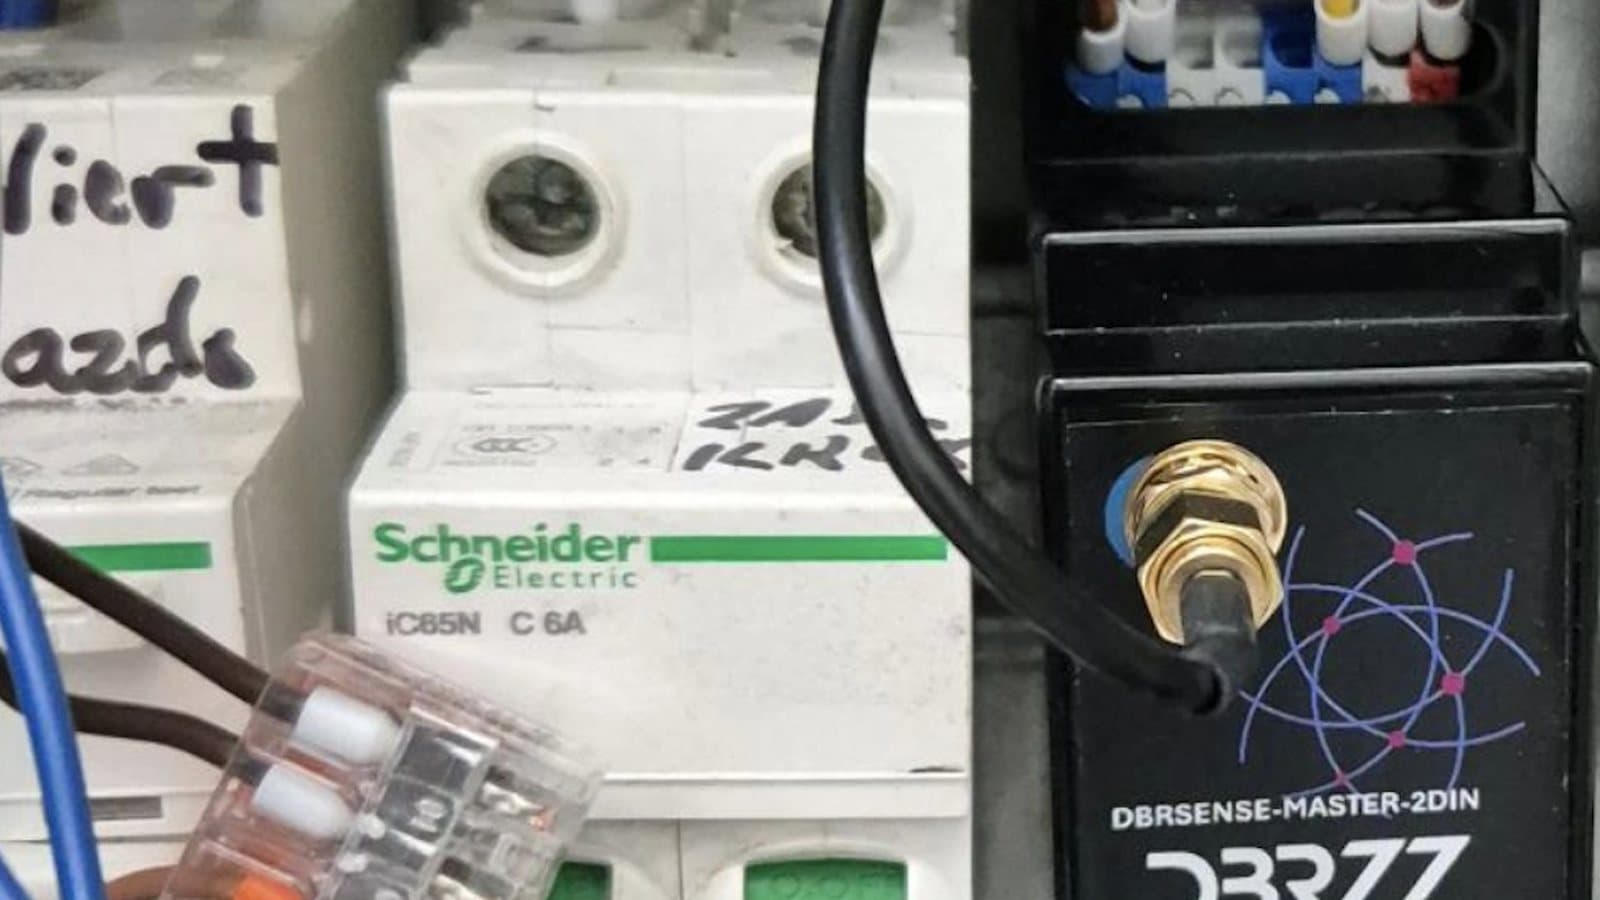
顧客から「IoTはすでに導入済みです」と言われると、DBR77のCTOであるPaweł Deraは一つだけ質問します。「先月、システムのデータをもとにプロセスの何を変えましたか?」。返ってくるのは沈黙であることが少なくありません。
データは流れ、アラートも届き、ダッシュボードも見栄えがしますが、意思決定は今もオペレーターの経験と「いつものやり方」で行われています。こうした工場の多くでは、データそのものは十分に使えるものです。欠けているのは、導入の最初に誰も問わなかった3つの問いへの答えです。
McKinseyは2015年の時点で、IoTデータの大半は使われていないと指摘しています。3万個のセンサーを持つ石油掘削リグで、実際に分析されていたのはデータの約1%だけでした。その後の調査では、プロジェクトが展開前に停滞する「パイロット止まり」についても述べています。
何かを収集する前に答えるべき3つの問い
センサーやタグを選ぶ前に、対象ラインについて3つの問いに答えてください。
- このラインで本当に重要な5つの指標は何か? ライン責任者がそのために計画を変えるような5つです。
- それぞれに対応する責任者は誰か? 現在のシフトの、名前のついた役割です。
- 単なる通知ではなく、対応を起こすしきい値は何か? たとえば、5分を超える停止で保全向けのタスクを作成する、といったものです。
私たちは、これらの答えを書面にまとめたものを「意思決定の取り決め」と呼んでいます。1本のラインについてこれを合意することが、ブラウンフィールド工場でのIoT導入、最初の30日間の最初のステップです。
御社のラインに合う5つの指標がわからないですか?
30分のオンラインデモで、DBR77 IIoTが最初に扱う信号をご紹介し、1本のラインについて意思決定の取り決めの素案づくりをお手伝いします。
最初に取るべき5つの信号
この5つで、稼働率と性能のロスの大部分をカバーできます。PLCのない古い設備も含め、ほぼすべての設備から読み取れます。
- 設備の状態。 稼働、待機、停止をタイムスタンプ付きで記録します。稼働率と対応時間の基盤です。
- 生産数。 総数と、可能であれば良品数と不良品数。
- サイクルタイム。 実際のサイクルを理論サイクルタイムと比較します。Vorneは速度低下を、1個をつくるための理論上最速の時間より遅く稼働している状態と定義しています。
- 停止理由。 オペレーターが設備の前で短いリストから選び、一つひとつの停止を原因に結びつけられるようにします。
- アラーム。 PLCがある場合はその異常コード。
信号を収集するのは、それを意思決定と担当者に結びつけられる場合だけにしてください。典型的なラインでは次のようになります。
| 信号 | 支える意思決定 | 対応する人 |
|---|---|---|
| 設備の状態(稼働、待機、停止) | 今すぐ人を向かわせる、または未対応の停止をエスカレーションする | 班長 |
| 生産数 | シフト計画を調整する、または残業を追加する | 生産計画担当 |
| サイクルタイムと理論値の比較 | 遅い設備の金型・治具、設定、材料を確認する | 生産技術者 |
| 停止理由 | 今週改善する最大のロスを選ぶ | ライン責任者、改善チーム |
| アラームと異常コード | 適切な部品を持った適切な技術者を派遣する | 保全 |
理由は、多くの工場が考えている以上に重要です。23社884台の設備から得たOEEの生データを分析した研究では、ロスの分類項目が欠けていたり説明が不十分だったりしたため、記録されたロスのほぼ半分が分類できなかったことがわかりました。ある段ボール包装ラインでは、停止時点での理由入力(1回の停止あたり約2秒)が、OEEを61%から70%に引き上げた要因の一つでした。
エネルギー、振動、プロセスデータを加える価値があるとき
エネルギー、振動、温度、圧力は有用ですが、ほとんどのラインでは第2段階で加えるものです。
エネルギーは、誰かがそれに基づいて行動するときに加えます。たとえば、待機状態が20分続いた設備は電源を切るというルールや、炉をいつ稼働させるかという料金プランに関する判断です。ISO 50001もエネルギー管理を同じように位置づけています。データを使ってエネルギー使用に関する意思決定を行うということです。
振動は、故障の代償が大きく、限界値を超えたら技術者が点検する体制のある少数の重要設備に加えます。測定と評価の方法はISO 20816-1に示されています。
プロセス値(温度、圧力、速度)は、特定の製品の不良の原因を説明できる場合に対象に含めます。
最初は無視すべきもの
第1段階では、次のものを外すことをお勧めします。
- 「念のため」に収集するPLCタグすべて。何千ものタグは立ち上げを遅らせ、重要な5つの信号を埋もれさせます。
- 用途のない高頻度の生データ。すべての軸でのミリ秒単位のサンプリングは、ストレージと注意力を消費します。
- 担当者のいない指標。上の表で役割を挙げられないなら、その信号はまだ準備ができていません。
- ERPからコピーした長い理由リスト。設備の種類ごとに10〜15項目、オペレーターの言葉で保ちます。
- きれいなイベント履歴がそろう前の予測モデル。予測には、まず数か月分の信頼できる状態と理由のデータが必要です。
ISO 22400のようなフレームワークは、多くの製造KPIを定義しています。初日に必要なのは、そのうちのごく一部です。
信号から意思決定へ
信号が役に立つのは、文脈を伴うときです。どのオーダー、シフト、製品、理由なのか、ということです。文脈のない設備データは役に立たない理由をご覧ください。
もう半分は対応です。アラートごとに、名前のついた受け手とエスカレーションのルールが必要です。機能する割り当てとエスカレーションのルールについては、IoTのアラートが現場で機能しない理由をご覧ください。DBR77 IIoTプラットフォームはすべてのアラートを担当者付きのタスクに変えるため、意思決定の取り決めの3つ目の問いにはシステム自体が答えます。
よくある質問
設備から収集すべき最低限のデータは何ですか?
タイムスタンプ付きの設備の状態、生産数、サイクルタイム、停止理由、そして可能であればアラームです。これらを合わせると、OEE、対応時間、停止パレート図を支えることができます。
PLCのない古い設備からもこのデータを収集できますか?
はい。エッジデバイスが積層表示灯、モーター電流、サイクルセンサーを読み取り、状態と生産数を取得します。停止理由はオペレーターが設備横のタブレットで入力します。
最初にラインで追跡する指標はいくつが適切ですか?
5つが良い上限です。それぞれに担当者と、対応を起こすしきい値が必要です。その両方を挙げられないなら、その指標はまだ準備ができていません。
振動監視はいつ加えるべきですか?
重要設備の故障の代償が大きく、限界値を超えたら技術者が点検する体制が整っているときです。そうした設備を少数選んで始めてください。
データが使われているかどうかは、どうすればわかりますか?
先月、データをもとにプロセスの何を変えたかを問いかけてください。具体的な行動が挙がるなら、そのシステムは意思決定のツールとして機能しています。
まとめ
すでに設備データを収集している工場なら、Paweł Deraと同じ質問を自社のチームに投げかけてください。「先月、そのデータをもとにプロセスの何を変えましたか?」。誰も答えられない場合は、ラインを1本選び、最初の5つの信号について意思決定の取り決めを書面にまとめ、エネルギー、振動、プロセス値は後回しにします。そのラインで進める作業の順序は、ブラウンフィールド工場でのIoT導入、最初の30日間で説明しています。
データが良くなると、御社のラインではどれだけの価値になりますか?
ROI計算ツールにシフト数、生産量、現在のOEEを入力すると、OEE 1ポイントの価値がわかります。所要時間は約3分です。
出典
- McKinsey Global Institute, The Internet of Things: Mapping the value beyond the hype (summary)、2015年
- McKinsey & Company, IoT value set to accelerate through 2030、2021年
- Hedman, Subramaniyan, Almström(Chalmers、Procedia CIRP), Analysis of Critical Factors for Automatic Measurement of OEE、2016年
- Vorne, The Six Big Losses
- ISO, ISO 50001 Energy management
- ISO, ISO 20816-1 Mechanical vibration: measurement and evaluation of machine vibration、2016年
- ISO, ISO 22400-1 Key performance indicators for manufacturing operations management、2014年
- DBR77 IIoTパイロットデータ、段ボール包装ライン(顧客名非公開)、2026年