Jak ograniczyć przestoje dzięki danym w czasie rzeczywistym: co zmieniło się na jednej linii pakującej
DBR77 Team · Opublikowano
Dane w czasie rzeczywistym ograniczają przestoje wtedy, gdy skracają czas między zatrzymaniem maszyny a reakcją właściwej osoby. Na jednej linii do produkcji opakowań z tektury falistej pokazanie każdego zatrzymania w chwili, gdy nastąpiło, skróciło średni czas reakcji z 24 do 9 minut i podniosło OEE z 61% do 70%.
Zysk wziął się ze skrócenia czasu między zatrzymaniem a chwilą, w której ktokolwiek się o nim dowiedział. W tym artykule pokazujemy, gdzie chowają się te minuty, co zmieniło się na tej linii i czego dane w czasie rzeczywistym za Ciebie nie naprawią.
Dlaczego przestoje wciąż tyle kosztują
Nieplanowane przestoje to jeden z największych ukrytych kosztów w produkcji. Według szacunków Siemensa 500 największych firm świata traci na nieplanowanych przestojach około 11% rocznych przychodów, czyli około 1,4 bln dolarów rocznie. W branży motoryzacyjnej godzina postoju linii kosztuje około 2,3 mln dolarów (Siemens, The True Cost of Downtime 2024).
Średniej wielkości zakład traci na godzinę znacznie mniej, ale koszt narasta w ten sam sposób. Większość z niego to czas, w którym linia stoi, a ludzie dopiero ustalają, że stanęła, dlaczego i kto powinien do niej podejść.
Gdzie naprawdę uciekają minuty
Weźmy typowe zatrzymanie na linii bez danych na żywo. Maszyna staje. Operator to zauważa, próbuje ją ponownie uruchomić, a potem idzie szukać brygadzisty. Brygadzista wywołuje przez radio utrzymanie ruchu. Utrzymanie ruchu pyta, która to maszyna i jaki był błąd. Ktoś wraca, żeby to sprawdzić.
Niemal cały ten czas schodzi na zauważanie, chodzenie, opisywanie i czekanie.
| Etap zatrzymania | Bez danych na żywo | Z danymi na żywo |
|---|---|---|
| Zauważenie zatrzymania | Gdy ktoś przechodzi obok albo linia się zapcha | W chwili, gdy maszyna zmienia stan |
| Poznanie przyczyny | Zgadywana później, często wpisywana jako „nieznana” | Operator wybiera przyczynę przy maszynie w około 2 sekundy |
| Wezwanie właściwej osoby | Radio, telefon, szukanie na hali | Alert trafia do osoby odpowiedzialnej za tę maszynę i ten typ zatrzymania |
| Śledzenie reakcji | Brak | Rejestrowany jest czas potwierdzenia i czas usunięcia usterki |
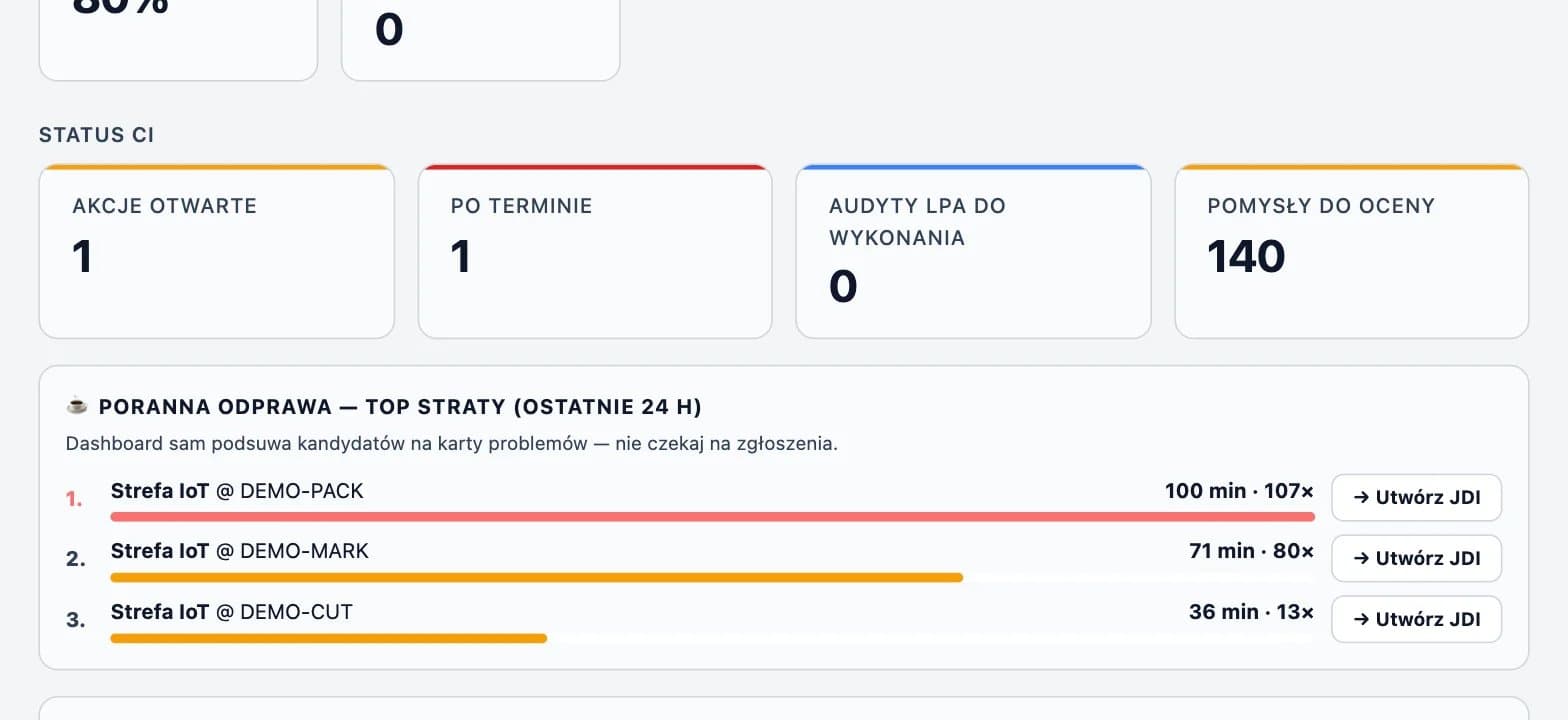
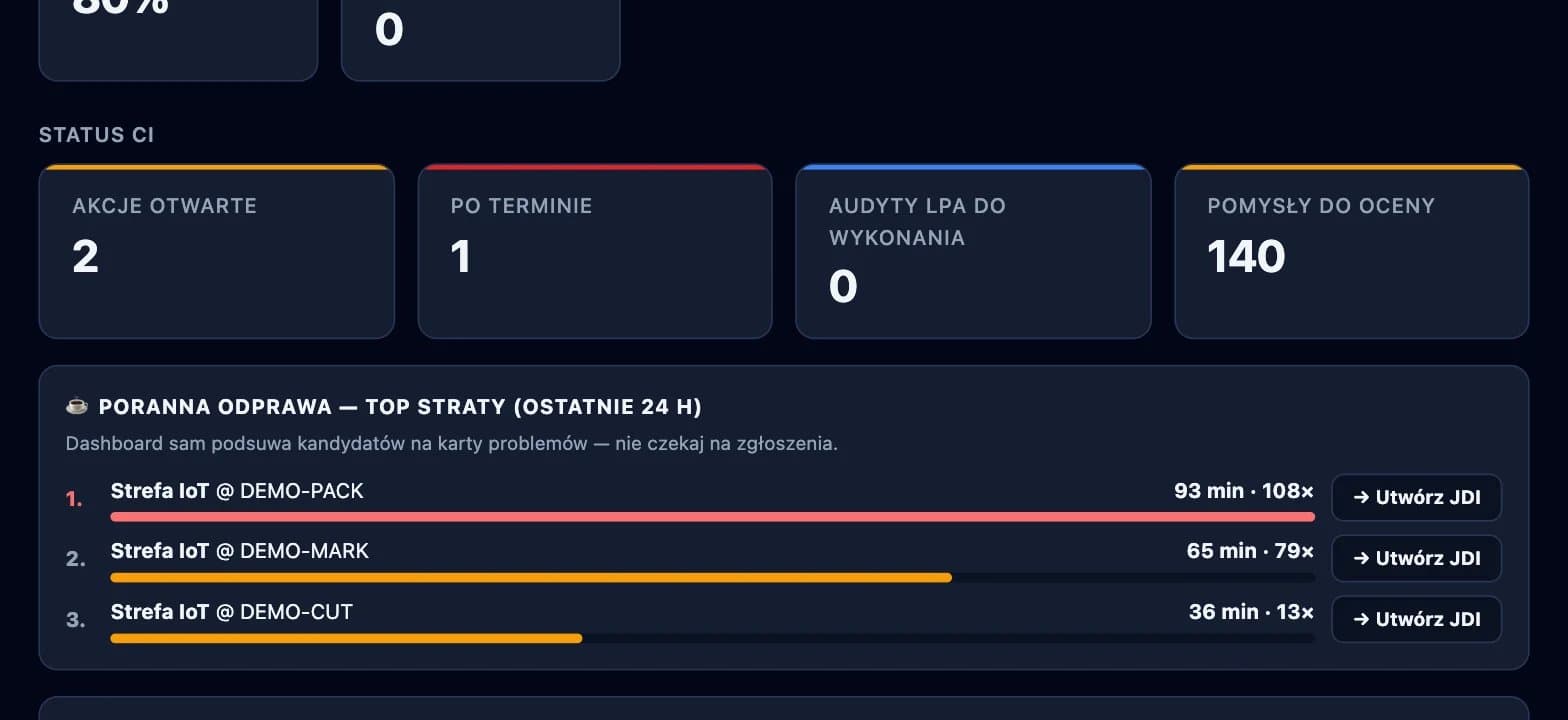
| Wyciąganie wniosków | Notatki na koniec zmiany, Excel następnego dnia | Bieżący wykres Pareto przestojów według maszyn i przyczyn |
Co zmieniło się na linii pakującej
Sama linia była nowoczesna, ale zatrzymania rejestrowano ręcznie. Operatorzy wpisywali zatrzymania z pamięci na koniec zmiany. Najwyższym słupkiem na wykresie Pareto przestojów była przyczyna „nieznana”. OEE odtwarzano w arkuszu kalkulacyjnym dzień później, gdy nikt nie mógł już nic z tym zrobić.
Pilotaż zmienił cztery rzeczy:
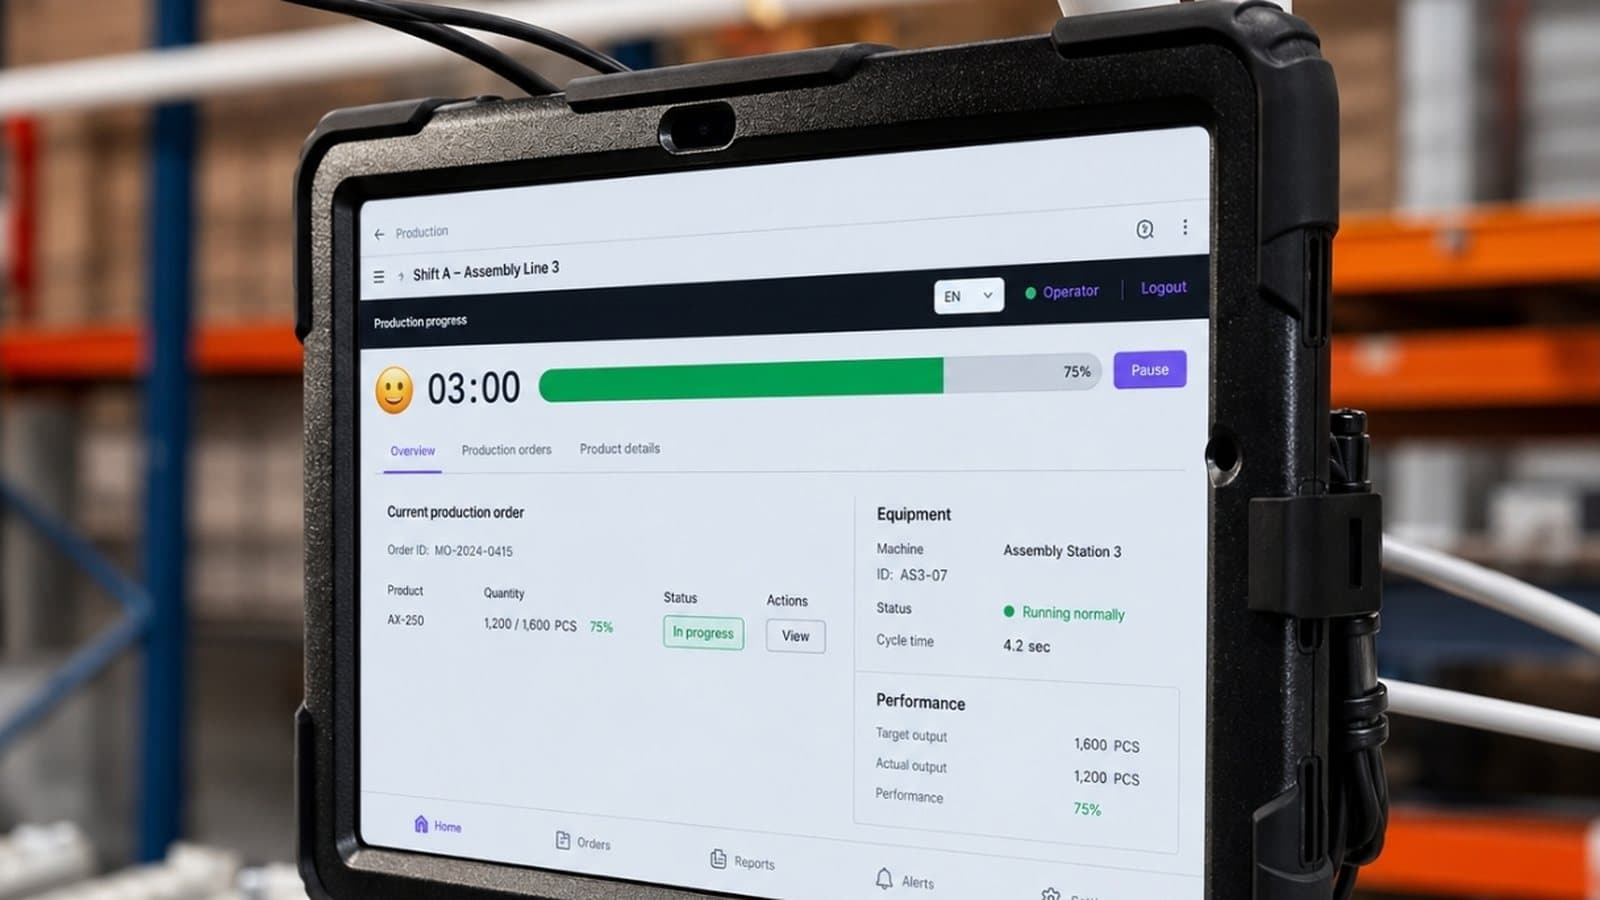
- Stan maszyn był widoczny na hali na żywo, więc każde zatrzymanie pojawiało się w chwili, gdy nastąpiło.
- Operator wybierał przyczynę zatrzymania na tablecie obok maszyny, w około dwie sekundy, gdy przyczyna była jeszcze oczywista.
- Każdy alert trafiał do utrzymania ruchu jako zadanie z właścicielem, maszyną, przyczyną i godziną.
- OEE liczyło się na żywo z tych samych zdarzeń, więc nikt nie musiał już odtwarzać go ręcznie.
Po pilotażu zakład potwierdził, że OEE wzrosło z 61% do 70%, a średni czas reakcji na zatrzymanie spadł z 24 do 9 minut. Nie podajemy nazwy klienta.
Co 9 punktów OEE oznaczałoby dla Twojej linii?
Wpisz liczbę zmian, wielkość produkcji i obecne OEE do kalkulatora ROI. Zajmie to około trzech minut, a zobaczysz, ile wart jest każdy punkt OEE.
Dlaczego czas reakcji zmienia się szybciej niż OEE
OEE to iloczyn dostępności, wydajności i jakości. Vorne, firma publikująca benchmarki OEE, zauważa, że za poziom światowy często uznaje się 85%, podczas gdy większość producentów jest bliżej 60%. Linia pakująca startowała dokładnie z tego typowego poziomu.
OEE jest wynikiem i nie zmienisz go bezpośrednio we wtorek po południu. Na czas reakcji masz wpływ od chwili, gdy hala staje się widoczna: każde zatrzymanie, które dostaje właściciela po minucie zamiast po dziesięciu, dokłada dostępności.
Dlatego pierwszą liczbą, którą warto obserwować w pilotażu, jest czas reakcji, a nie OEE. Na linii pakującej minuty zaoszczędzone na każdym zatrzymaniu pochodziły z szukania przyczyny i właściwej osoby. Wzrost OEE był tego konsekwencją, razem ze zniknięciem przyczyny „nieznana” z wykresu Pareto.
Pięć warunków, dzięki którym dane w czasie rzeczywistym ograniczają przestoje
Wiele zakładów ma dashboardy z danymi na żywo, na które nikt nie reaguje. Z naszego doświadczenia przestoje spadają tylko wtedy, gdy spełnionych jest tych pięć warunków:
- Sygnał z każdej maszyny objętej projektem. Maszyny ze sterownikiem PLC odczytujemy bezpośrednio, starsze dostają małe urządzenie brzegowe. Jak to zrobić, pokazujemy w artykule o pierwszych 30 dniach IoT w zakładzie brownfield.
- Przyczyna jest rejestrowana przy zatrzymaniu. Przyczyny odtwarzane na koniec zmiany to zgadywanie. Lista powinna być krótka, od 10 do 15 przyczyn na typ maszyny.
- Jeden właściciel na alert. Kieruj każdy alert do konkretnej osoby lub roli na bieżącej zmianie. Jeśli trafia ogólnie „do utrzymania ruchu”, nikt za niego nie odpowiada.
- Reguła eskalacji. Na przykład: jeśli alert nie zostanie potwierdzony w ciągu 5 minut, trafia do brygadzisty. Zapisz tę regułę przed uruchomieniem.
- Krótki codzienny przegląd. Poświęć dziesięć minut na początku zmiany trzem największym stratom z poprzedniego dnia.
Czego dane w czasie rzeczywistym nie naprawią
Monitorowanie w czasie rzeczywistym pokazuje straty i przyspiesza reakcję, ale przyczyny źródłowe ktoś nadal musi usunąć. Zużyte łożysko nadal trzeba wymienić, a zły standard przezbrojenia nadal trzeba napisać od nowa. Dane mówią, które z nich kosztuje najwięcej.
To również nie jest konserwacja predykcyjna. Przewidywanie awarii wymaga dłuższej historii i większej liczby sygnałów, a opłaca się na mniejszej liczbie krytycznych maszyn. Zacznij od widoczności, która daje czystą historię zdarzeń, od której zależy każda późniejsza predykcja.
Wreszcie niektóre stanowiska nie mają żadnego sygnału: ręczny montaż, pakowanie, starsze prasy. Tam rolę czujnika może pełnić kamera. Warstwa IRIS Vision AI mierzy cykle i obecność bez podłączania się do maszyny.
Najczęstsze pytania
O ile dane w czasie rzeczywistym mogą ograniczyć przestoje?
To zależy od tego, ile czasu Twój zakład traci dziś między zatrzymaniem a reakcją. Na opisanej linii pakującej zatrzymania wpisywano z pamięci, a największą stratą była przyczyna „nieznana”, więc było tam dużo do zyskania. Zakłady, które już reagują szybko, zobaczą mniejsze zyski.
Czy potrzebujemy nowych maszyn albo nowych sterowników PLC?
Nie. Maszyny ze sterownikiem PLC odczytujemy przez OPC UA lub Modbus. Maszyny bez PLC dostają małe urządzenie brzegowe, które odczytuje dostępne sygnały. Linia pracuje w trakcie instalacji.
Jak szybko zobaczymy wyniki?
Czas reakcji da się zmierzyć od pierwszego tygodnia, bo każde zatrzymanie i każda reakcja mają znacznik czasu. Zmiany OEE stają się widoczne w kolejnych tygodniach, gdy przyczyny są rejestrowane konsekwentnie.
Czym różni się monitorowanie w czasie rzeczywistym od konserwacji predykcyjnej?
Monitorowanie pokazuje, co dzieje się teraz, i przyspiesza reakcję. Konserwacja predykcyjna prognozuje awarie na podstawie danych historycznych. Monitorowanie jest pierwsze, bo tworzy historię danych, której potrzebuje predykcja.
Na czym polega pilotaż?
Jedna linia, kilka tygodni, pomiar względem stanu wyjściowego. Zobacz, jak działa pilotaż DBR77 IIoT, albo najpierw policz spodziewaną wartość w kalkulatorze ROI.
Podsumowanie
Na większości linii najszybciej odzyskuje się minuty między zatrzymaniem a pierwszą reakcją człowieka, a pilotaż mierzy je już od pierwszego tygodnia. Wybierz linię, na której przyczyna „nieznana” jest najwyższym słupkiem na wykresie Pareto przestojów, podłącz ją i rejestruj czas potwierdzenia oraz czas usunięcia usterki dla każdego zatrzymania. Jak podłączyć tę pierwszą linię, opisujemy w artykule o pierwszych 30 dniach IoT w zakładzie brownfield.
Zobacz to na działającej linii
Podczas 30-minutowego demo online pokażemy, jak zatrzymania, przyczyny i alerty wyglądają w DBR77 IIoT oraz jak mierzylibyśmy pilotaż na jednej z Twoich linii.
Źródła
- Institute for Supply Management, The Monthly Metric: Unscheduled Downtime (podsumowanie danych Siemensa), 2024
- Siemens, The True Cost of Downtime 2024
- Vorne, World-Class OEE
- Vorne, The Six Big Losses
- McKinsey & Company, IoT value set to accelerate through 2030
- OPC Foundation, What is OPC UA
- Dane z pilotażu DBR77 IIoT, linia do produkcji opakowań z tektury falistej (klient anonimowy), 2026