Pierwsze 30 dni IoT w zakładzie brownfield
DBR77 Team · Opublikowano
W pierwszych 30 dniach IoT w zakładzie brownfield postaw na jedną linię, na której każde zatrzymanie jest widoczne, każde zatrzymanie ma przyczynę, a jedna osoba odpowiada za reakcję. Jeśli masz to po czterech tygodniach, projekt ma fundament pod kolejne linie, czego nie dadzą dashboardy dla dwudziestu maszyn, na które nikt nie reaguje.
Poniżej plan, z którego korzystamy, tydzień po tygodniu, łącznie z tym, jak podłączyć maszyny, które mają dwadzieścia czy trzydzieści lat.
Co pierwszy miesiąc powinien dać, a czego nie
Dobry pierwszy miesiąc daje trzy rzeczy: bieżący stan każdej maszyny na jednej linii, przyczyny przestojów rejestrowane w chwili zatrzymania i działającą ścieżkę alertów z właścicielem. Daje też stan wyjściowy, żeby późniejsze wyniki można było porównać z czymś realnym.
Nie powinien dawać integracji z ERP, wdrożenia w całym zakładzie ani modeli predykcyjnych. Te przychodzą później i zależą od czystych danych o zdarzeniach, które tworzy pierwszy miesiąc. McKinsey opisuje, jak wiele firm grzęźnie w „czyśćcu pilotaży”. Próba zrobienia wszystkiego naraz to jedna z najszybszych dróg, by tam trafić.
Cztery tygodnie w skrócie:
| Tydzień | Zakres prac | Co działa na koniec tygodnia |
|---|---|---|
| 1 | Zakres, właściciel i stan wyjściowy | Wybrana jedna linia, właściciel linii z produkcji, uzgodniony kontrakt decyzyjny, zapisany obecny czas reakcji i udział przestojów bez przyczyny |
| 2 | Podłączenie maszyn | Każda maszyna na linii raportuje swój stan, starsze przez urządzenia edge albo kamerę |
| 3 | Przyczyny, alerty i właściciele | Krótkie listy przyczyn przy każdej maszynie, ścieżki alertów do jednej roli na zmianie, spisana zasada eskalacji |
| 4 | Pierwszy przegląd | Czas reakcji, przestoje bez przyczyny i trzy największe straty porównane ze stanem wyjściowym, wybrana kolejna linia |
Tydzień 1: Zakres, właściciel i stan wyjściowy
Wybierz jedną linię, najlepiej wąskie gardło albo linię z największą ilością niewyjaśnionych przestojów. Wskaż właściciela linii z produkcji, a nie z IT. Następnie uzgodnijcie to, co nazywamy kontraktem decyzyjnym:
- Które pięć wskaźników się liczy na tej linii, na przykład dostępność, czas reakcji, główne przyczyny zatrzymań, produkcja na zmianę i braki.
- Kto działa przy każdym z nich, według roli i zmiany.
- Jaki próg sprawia, że ta osoba podejmuje działanie.
Zakończ tydzień zapisaniem obecnego stanu: ile dziś trwa reakcja i jaka część przestojów nie ma przyczyny.
Tydzień 2: Podłączenie maszyn, także tych starych
Na liniach brownfield pracują obok siebie maszyny z różnych dekad. To normalne, a linii nie trzeba wcześniej modernizować. Każdy typ maszyny dostaje połączenie, które do niego pasuje.
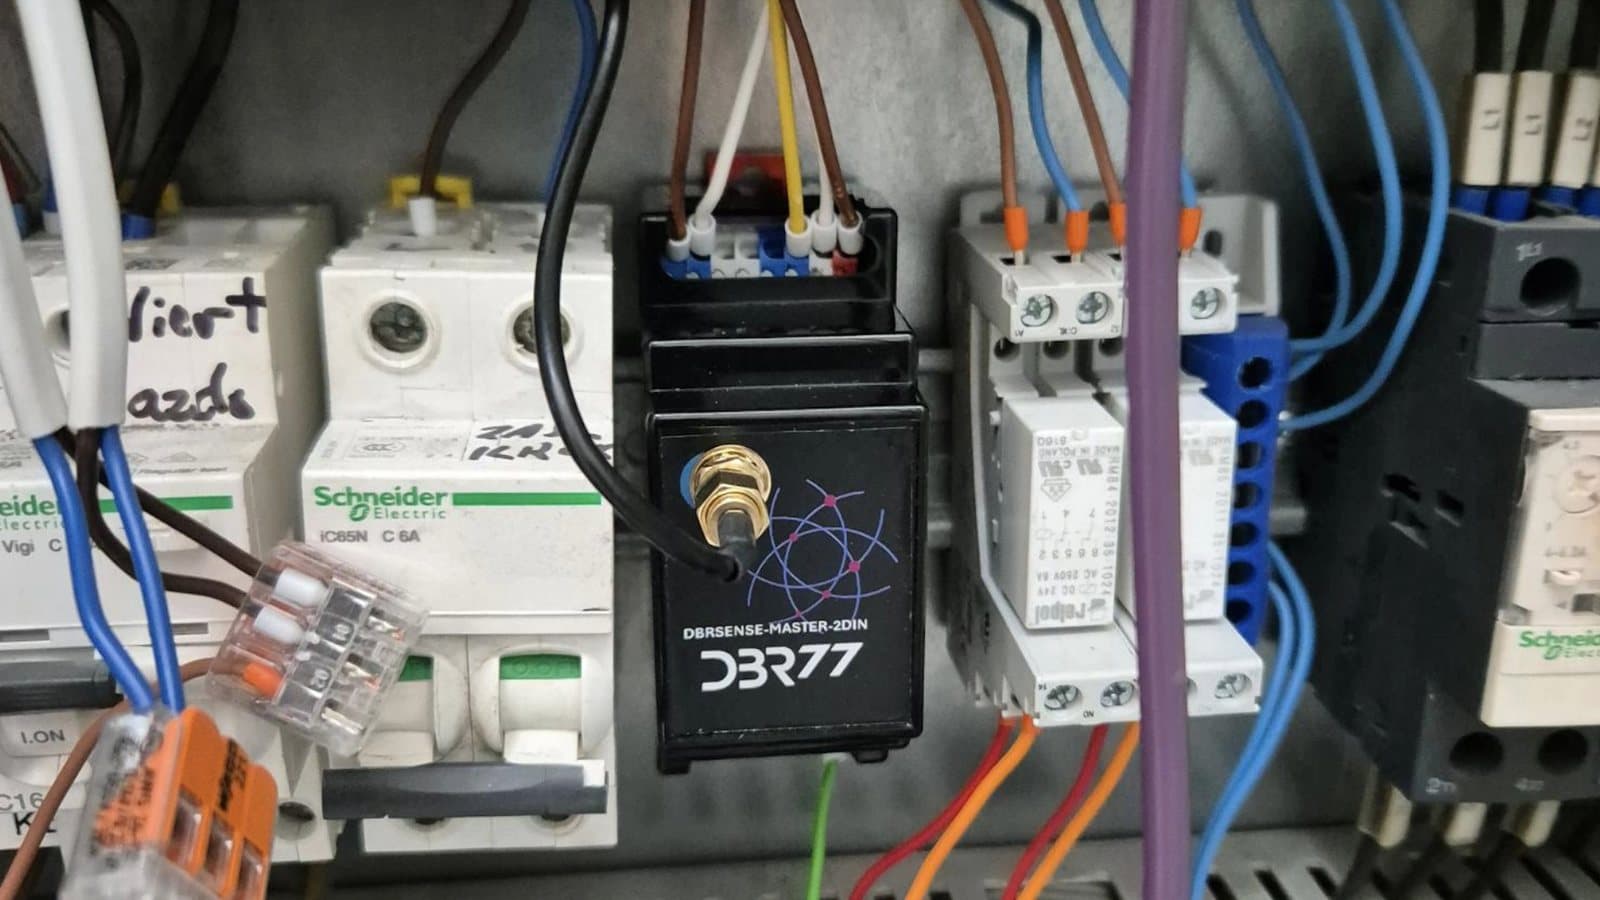
Sterownik PLC odczytujemy bezpośrednio przez OPC UA lub Modbus, maszyny bez sieci albo bez PLC dostają urządzenie brzegowe, a na stanowisku bez żadnego sygnału rolę czujnika może pełnić kamera z IRIS Vision AI. Każdy z tych przypadków omawiamy w artykule o podłączaniu starych maszyn bez sterownika PLC.
Urządzenia brzegowe przesyłają dane dalej przez MQTT, lekki standard przesyłania komunikatów. Sieć dopasowujemy do budynku: Wi-Fi tam, gdzie sięga, LoRaWAN w odległych zakątkach dużych hal, łączność przez kartę SIM tam, gdzie nie ma żadnej sieci.
W modelowym scenariuszu bazowym dla typowego zakładu brownfield 11 z 13 maszyn można było podłączyć i uwidocznić w około trzy tygodnie. Linia pracuje w trakcie instalacji, a większość prac odbywa się podczas planowanych postojów.
Nie wiesz, jak podłączyć Twoje najstarsze maszyny?
Wyślij nam listę maszyn z jednej linii. W 30-minutowej rozmowie omówimy każdą maszynę i połączenie, którego potrzebuje.
Tydzień 3: Przyczyny, alerty i właściciele
Gdy maszyny raportują już swój stan, praca przenosi się na stronę ludzi, i to tam powstaje większość wartości.
- Listy przyczyn. Niech będą krótkie: od 10 do 15 przyczyn na typ maszyny, nazwanych językiem, którego używają operatorzy. Długie listy kończą się wyborem „inne”.
- Rejestrowanie przy zatrzymaniu. Operator wybiera przyczynę na tablecie przy maszynie. Zajmuje to około dwóch sekund i dzieje się wtedy, gdy przyczyna jest jeszcze oczywista.
- Ścieżki alertów. Każdy typ zatrzymania trafia do jednej roli na bieżącej zmianie: usterki mechaniczne do utrzymania ruchu, braki materiału do logistyki.
- Reguła eskalacji. Na przykład: brak potwierdzenia w ciągu 5 minut oznacza, że alert dostaje brygadzista. Zapisz ją i przekaż zmianie.
Spodziewaj się, że w pierwszych dniach operatorzy będą testować system. Jeśli przyczyn brakuje albo są błędne, potraktuj to jako problem z listą i ją popraw.
Tydzień 4: Pierwszy przegląd i kolejna decyzja
Na koniec miesiąca porównaj linię ze stanem wyjściowym z pierwszego tygodnia. Trzy liczby powiedzą Ci, czy projekt działa:
- czas reakcji od zatrzymania do pierwszego działania;
- udział przestojów bez przyczyny;
- trzy największe straty według minut, teraz liczone z zarejestrowanych zatrzymań.
Czas reakcji zwykle zmienia się jako pierwszy: na jednej linii do produkcji opakowań z tektury falistej spadł z 24 do 9 minut, gdy zatrzymania stały się widoczne i miały właściciela.
Zamknij miesiąc decyzją: co poprawić na tej linii i która linia będzie następna. O tym, co mierzyć później, piszemy w artykule o pierwszych 90 dniach. Gdy linia jest już podłączona, te same dane mogą zasilić cyfrowego bliźniaka linii, w którym przetestujesz zmiany, zanim wprowadzisz je na hali.
Błędy, które spowalniają pierwszy miesiąc
- Start na zbyt wielu liniach. Uruchom dobrze jedną linię, zanim dodasz kolejną.
- Projekt prowadzony przez IT bez właściciela w produkcji. To właściciel linii decyduje, co jest ważne.
- Kopiowanie kodów przyczyn z ERP. Te kody pisano dla księgowości; operatorzy potrzebują przyczyn nazwanych językiem, którego używają przy maszynie.
- Alerty bez właścicieli. Kieruj każdy typ zatrzymania do jednej roli na zmianie, tak jak w tygodniu 3.
- Brak stanu wyjściowego. Bez liczb z pierwszego tygodnia nikt nie udowodni wyniku.
Najczęstsze pytania
Czy produkcja musi stanąć na czas instalacji?
Nie. Połączenia ze sterownikami PLC tylko do odczytu i czujniki zaciskowe montuje się podczas normalnej pracy lub planowanych postojów. Nikt nie ingeruje w logikę sterowania maszyn.
Co, jeśli nasze maszyny nie mają sterownika PLC?
Wtedy urządzenie brzegowe odczytuje dostępne sygnały, takie jak prąd silnika, kolumna sygnalizacyjna czy czujnik cyklu. Na stanowiskach ręcznych bez żadnego sygnału rolę czujnika może pełnić kamera.
Jakiej sieci potrzebujemy?
Takiej, która dociera do maszyn. Najczęściej jest to Wi-Fi. LoRaWAN pokrywa duże hale z niewielką liczbą punktów dostępowych, a łączność przez kartę SIM działa tam, gdzie nie ma sieci zakładowej.
Kto musi być zaangażowany po naszej stronie?
Właściciel linii z produkcji, ktoś z utrzymania ruchu i osoba kontaktowa z IT/OT do pytań o sieć i bezpieczeństwo. W pierwszym miesiącu wystarczy kilka godzin tygodniowo od każdej z tych osób.
Co dzieje się po 30 dniach?
Linia pracuje z bieżącym stanem, przyczynami i ścieżkami alertów. Następne są działania usprawniające na największych stratach i decyzja o kolejnych liniach. Przeglądy bezpieczeństwa zwykle odwołują się do ISA/IEC 62443. Przetwarzanie danych pozostaje na miejscu, wewnątrz Twojej granicy IT/OT.
Podsumowanie
Jeśli planujesz teraz pierwszy miesiąc, zacznij od pracy z tygodnia 1: wybierz linię, wskaż właściciela z produkcji i spisz kontrakt decyzyjny. W tym samym tygodniu sporządź listę wszystkich maszyn na tej linii z ich wiekiem oraz informacją, czy mają sterownik PLC i połączenie sieciowe, żeby instalację w tygodniu 2 można było zaplanować wokół planowanych postojów linii.
Zaplanuj pierwsze 30 dni na swojej linii
Uzgadniamy z Tobą zakres, właściciela, stan wyjściowy i kryteria sukcesu, a potem podłączamy linię bez zatrzymywania produkcji.
Źródła
- OPC Foundation, OPC Unified Architecture
- Modbus Organization, modbus.org
- OASIS, MQTT Version 5.0
- LoRa Alliance, About LoRaWAN
- ISA, ISA/IEC 62443 series of standards
- McKinsey & Company, IoT value set to accelerate through 2030
- Dane z pilotaży DBR77 IIoT i modelowe scenariusze bazowe, 2026