OEE na żywo a OEE z arkusza: ukryty koszt ręcznego pomiaru
Zespół DBR77 IoT · Opublikowano
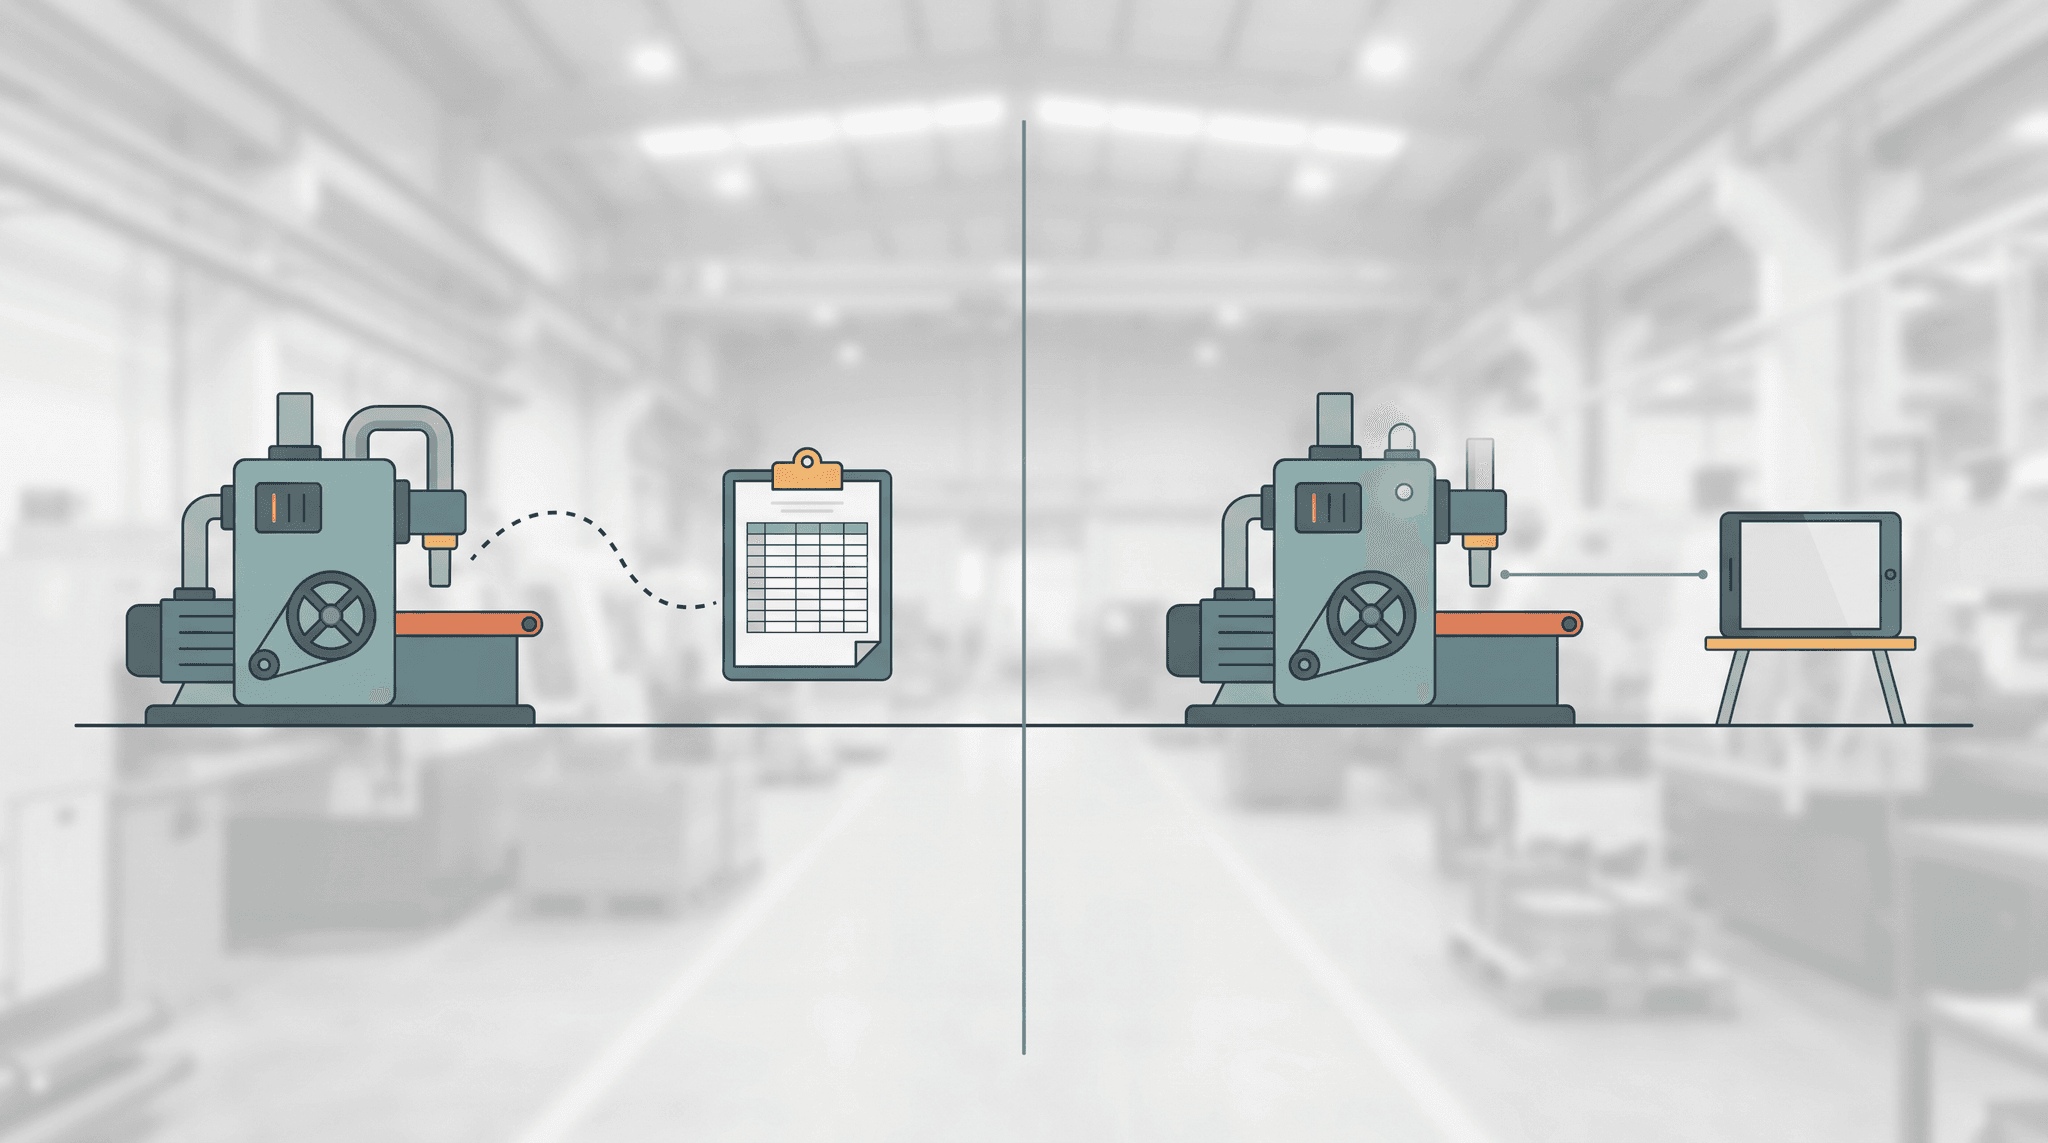
OEE na żywo jest liczone w sposób ciągły na podstawie zdarzeń z maszyn, więc pokazuje straty wtedy, gdy zmiana jeszcze może zareagować. OEE z arkusza jest odtwarzane ręcznie po fakcie, zwykle pomija krótkie postoje i zgadnięte przyczyny, i dociera za późno, by cokolwiek zmienić.
Oba wskaźniki korzystają z tego samego wzoru. Różnica tkwi w danych wejściowych i w czasie, a kosztuje więcej, niż zakłada większość zakładów.
Jak liczy się OEE
OEE (całkowita efektywność urządzeń) mnoży przez siebie trzy czynniki:
OEE = Dostępność × Wydajność × Jakość
- Dostępność to czas pracy podzielony przez planowany czas produkcji.
- Wydajność to idealny czas cyklu pomnożony przez łączną liczbę sztuk, podzielony przez czas pracy.
- Jakość to liczba dobrych sztuk podzielona przez łączną liczbę sztuk.
Przykład obliczeniowy firmy Vorne dla jednej zmiany daje dostępność 88,81%, wydajność 86,11% i jakość 97,80%, czyli OEE na poziomie 74,79%. Ta sama firma definiuje planowany czas produkcji jako długość zmiany pomniejszoną o przerwy.
Dla porównania, 85% często uważa się za poziom światowy, a większość producentów jest bliżej 60%. Badanie 884 maszyn w 23 firmach wykazało średnie OEE na poziomie 65%.
Gdzie OEE z arkusza się myli
Wzór jest prosty. Błędy pojawiają się w danych wejściowych. Te pięć pomyłek występuje w większości zakładów, które liczą OEE ręcznie:
- Krótkie postoje znikają. Zacięcie trwające 90 sekund rzadko trafia na papier. Vorne zauważa, że większość firm nie śledzi rzetelnie biegu jałowego i drobnych postojów. Giną w niższej wydajności, bez żadnego wyjaśnienia.
- Idealny czas cyklu jest błędny. Zakłady często używają średniej lub planowanej prędkości zamiast najszybszego osiągalnego cyklu. To ukrywa stratę prędkości. Jeśli wydajność kiedykolwiek przekroczy 100%, Vorne wskazuje, że idealny czas cyklu został ustawiony zbyt wysoko.
- Planowany czas jest definiowany inaczej. Jedna zmiana wyłącza przezbrojenia, inna spotkania, a trzecia dni bez zleceń. Liczby wyglądają porównywalnie, ale nie są. Ramy wskaźników KPI, takie jak ISO 22400, istnieją po to, by takie definicje były spójne.
- Przyczyny zgadywane są na koniec zmiany. Spisane z pamięci wiele postojów zamienia się w „nieznane” lub „inne”. Nawet przy automatycznych danych badanie Chalmers wykazało, że prawie połowy zarejestrowanych strat nie dało się sklasyfikować, bo kategorie były brakujące lub źle opisane.
- Liczniki przepisuje się ręcznie. Każde przeniesienie z licznika na kartkę, a potem do Excela to szansa na literówkę.
Żadna z tych rzeczy nie jest niczyją winą. Tak wygląda rekonstrukcja zmiany, która już się skończyła.
Ile wart jest jeden punkt OEE na Twojej linii?
Wpisz liczbę zmian, wydajność i obecne OEE do kalkulatora ROI. W około trzy minuty pokaże wartość każdego punktu OEE.
Które z sześciu wielkich strat ukrywa arkusz
Vorne grupuje straty OEE w sześć wielkich strat: awarie urządzeń oraz przezbrojenia i regulacje (dostępność), bieg jałowy i drobne postoje oraz zmniejszoną prędkość (wydajność), wady procesu i zmniejszony uzysk (jakość).
Arkusz wychwytuje duże straty. Długie awarie i przezbrojenia są zapisywane, a braki gdzieś liczone. Przez sito przechodzą drobne postoje i zmniejszona prędkość, czyli dwie straty wydajnościowe. Są częste i krótkie, dlatego nikt ich nie zapisuje.
Ręczne i żywe OEE obok siebie
| Aspekt | OEE z arkusza | OEE na żywo |
|---|---|---|
| Kiedy jest dostępne | Następnego dnia lub tygodnia | W trakcie zmiany |
| Krótkie postoje | W większości brakuje | Każda zmiana stanu ma znacznik czasu |
| Przyczyny postojów | Spisane z pamięci na koniec zmiany | Wybierane przy maszynie w około 2 sekundy |
| Idealny czas cyklu | Często średnia lub planowana prędkość | Ustawiony raz dla produktu i sprawdzany na danych |
| Planowany czas | Definiowany inaczej przez każdą zmianę | Jedna definicja w systemie |
| Nakład pracy | Godziny wpisywania i sprawdzania co tydzień | Liczone ze zdarzeń z maszyn |
| Na co można zareagować | Wczorajsze straty | Postój, który trwa właśnie teraz |
Ukryty koszt ręcznego OEE
Widoczny koszt to czas. Weźmy poglądowy przykład linii pracującej na dwie zmiany: jeśli brygadzista poświęca 20 minut na zmianę na spisywanie postojów, pięć dni w tygodniu, a inżynier ds. ciągłego doskonalenia 4 godziny tygodniowo na konsolidację arkuszy, to na jedną linię wychodzi ponad 7 godzin tygodniowo.
Większy koszt to opóźnienie. Siemens szacuje, że 500 największych firm świata traci około 11% rocznych przychodów na nieplanowe przestoje. Średni zakład traci w wartościach bezwzględnych mniej, ale mechanizm jest ten sam. Gdy OEE dociera dzień później, każda decyzja oparta na nim też jest spóźniona o dzień.
Jest też kwestia zaufania. Gdy OEE zależy od tego, kto wypełnił arkusz, spotkania zamieniają się w dyskusje o liczbie. Zobacz, dlaczego dane z maszyn bez kontekstu są bezużyteczne.
Co zmieniło się, gdy jedna linia przeszła na dane na żywo
Na jednej linii do produkcji opakowań z tektury falistej operatorzy spisywali postoje z pamięci na koniec zmiany. „Nieznane” dominowało w paretu przestojów. OEE odtwarzano w arkuszu dzień później.
Zakład wprowadził stan maszyn na żywo, rejestrację przyczyny przy postoju w około dwie sekundy, alerty jako zadania z przypisanym właścicielem oraz OEE na żywo. Po pilotażu OEE wzrosło z 61% do 70%, a średni czas reakcji na postój spadł z 24 do 9 minut. Pełny opis znajdziesz w artykule Jak ograniczyć przestoje dzięki danym w czasie rzeczywistym.
Odejście od arkuszy nie wymaga dużego projektu. Praktyczna kolejność wygląda tak:
- uzgodnić jedną definicję planowanego czasu i jeden idealny czas cyklu na produkt;
- podłączyć maszyny jednej linii, także starsze, bez sterownika PLC;
- spisać krótką listę przyczyn, 10 do 15 na typ maszyny;
- przez dziesięć minut na początku każdej zmiany przejrzeć trzy największe straty.
Spójne definicje to także kwestia dojrzałości danych. Nasz artykuł o CMMI i dojrzałości danych wyjaśnia, dlaczego standardowe procesy i wspólne definicje danych wyprzedzają automatyzację. Kolejne kroki opisuje artykuł co mierzyć w pierwszych 90 dniach wdrożenia IoT.
Najczęstsze pytania
Jaki jest wzór na OEE?
OEE równa się dostępności × wydajności × jakości: czas pracy w stosunku do czasu planowanego, rzeczywista produkcja w stosunku do idealnego czasu cyklu i dobre sztuki w stosunku do wszystkich.
Czy OEE z arkusza jest zawsze błędne?
Zwykle ukrywa krótkie postoje, wygląda lepiej, niż jest, gdy idealny czas cyklu jest zbyt wolny, i jest mgliste co do przyczyn. Opisuje też wczorajszą zmianę. Mimo to lepsze to niż brak OEE w ogóle.
Jaki wynik OEE jest dobry?
85% często uważa się za poziom światowy, a wielu producentów jest bliżej 60%. Najpierw porównaj swoją linię z jej własnym stanem wyjściowym. Wiarygodny trend jest wart więcej niż benchmark.
Czy kalkulator OEE zastępuje pomiar na żywo?
Nie. Kalkulator OEE pomaga zrozumieć wzór albo wycenić jeden punkt OEE. Pomiar na żywo dostarcza dane wejściowe, których kalkulator potrzebuje, zebrane w momencie ich powstawania.
Ile trwa przejście na OEE na żywo?
Jedną linię można podłączyć w ciągu kilku tygodni, także starsze maszyny. Wiarygodne przyczyny i definicje wymagają jeszcze kilku tygodni codziennego używania.
Podsumowanie
OEE z arkusza i OEE na żywo korzystają z tego samego wzoru, ale z innych danych wejściowych. Ręczne OEE gubi krótkie postoje, zgaduje przyczyny, dociera późno i co tydzień kosztuje godziny raportowania. OEE na żywo pokazuje straty wtedy, gdy zmiana jeszcze może zareagować. Tak jedna linia pakująca przeszła z 61% do 70%.
Zobacz OEE na żywo na prawdziwej linii
Podczas 30-minutowego demo online pokazujemy, jak w DBR77 IoT rejestrowane są postoje, przyczyny i OEE oraz jak wyglądałby pilotaż na Twojej linii.
Źródła
- Vorne, Calculate OEE
- Vorne, The Six Big Losses
- Vorne, World-Class OEE
- Hedman, Subramaniyan, Almström (Chalmers, Procedia CIRP), Analysis of Critical Factors for Automatic Measurement of OEE, 2016
- Institute for Supply Management, The Monthly Metric: Unscheduled Downtime (podsumowanie danych Siemensa), 2024
- ISO, ISO 22400-1 Key performance indicators for manufacturing operations management, 2014
- DBR77, CMMI and data maturity
- Dane z pilotażu DBR77 IoT, linia do produkcji opakowań z tektury falistej (klient anonimowy), 2026