Stillstandszeiten reduzieren mit Echtzeitdaten: Was sich an einer Verpackungslinie verändert hat
DBR77 Team · Veröffentlicht am
Echtzeitdaten reduzieren Stillstandszeiten, wenn sie die Zeit zwischen dem Stopp einer Maschine und dem Eingreifen der richtigen Person verkürzen. An einer Linie für Wellpappverpackungen wurde jeder Stillstand sichtbar, sobald er eintrat. Die durchschnittliche Reaktionszeit sank dadurch von 24 auf 9 Minuten, die OEE stieg von 61 % auf 70 %.
Der Gewinn kam daher, dass die Lücke zwischen einem Stillstand und dem Moment, in dem jemand davon wusste, kleiner wurde. Dieser Artikel zeigt, wo sich diese Minuten verstecken, was sich an der Linie geändert hat und was Echtzeitdaten nicht für Sie lösen.
Warum Stillstand immer noch so teuer ist
Ungeplanter Stillstand gehört zu den größten versteckten Kosten in der Fertigung. Siemens schätzt, dass die 500 größten Unternehmen der Welt rund 11 % ihres Jahresumsatzes durch ungeplante Stillstände verlieren, etwa 1,4 Billionen US-Dollar pro Jahr. In der Automobilindustrie kostet eine Stunde Linienstillstand rund 2,3 Millionen US-Dollar (Siemens, The True Cost of Downtime 2024).
Ein mittelständisches Werk verliert pro Stunde deutlich weniger, doch die Kosten entstehen auf dieselbe Weise. Der größte Teil entfällt auf die Zeit, in der die Linie steht, während die Leute herausfinden, dass sie steht, warum sie steht und wer hingehen soll.
Wo die Minuten tatsächlich bleiben
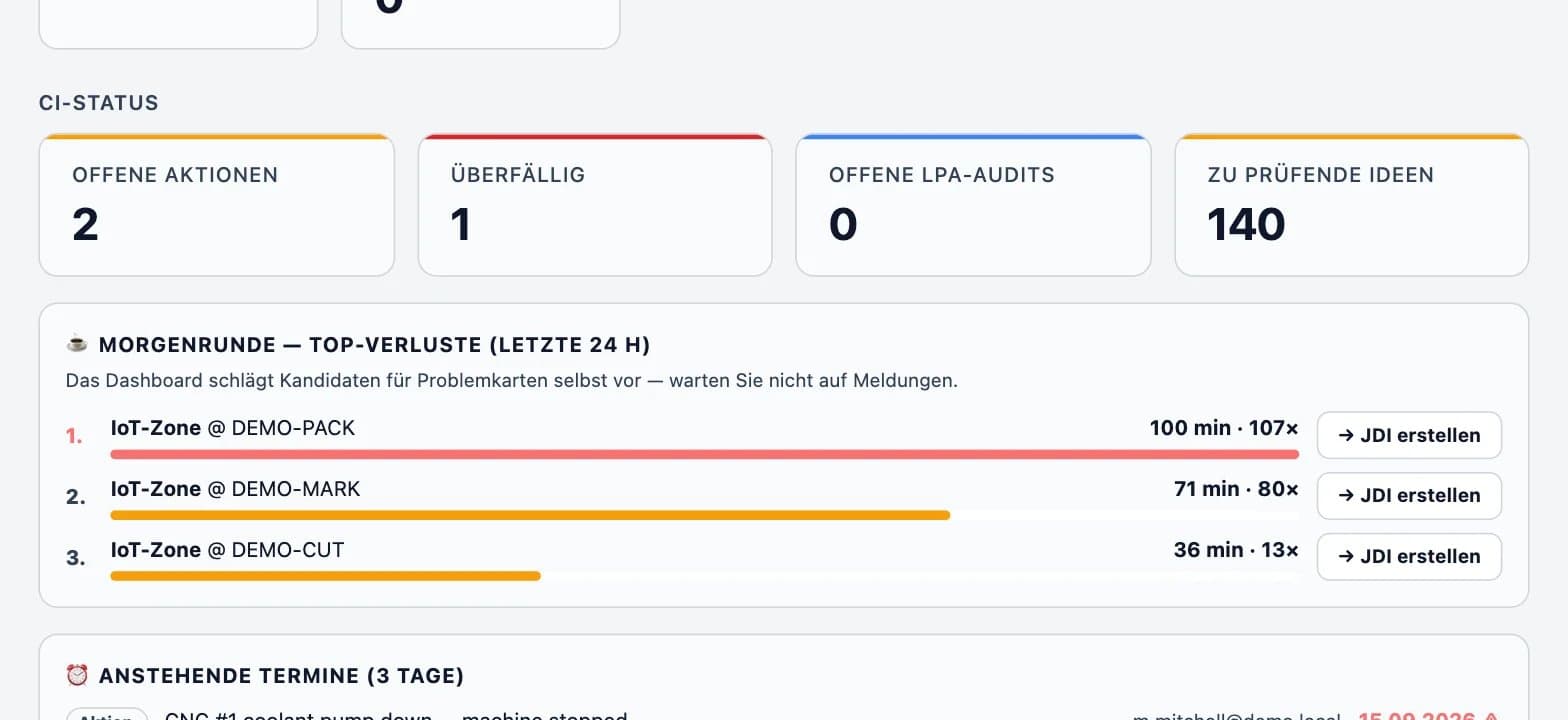
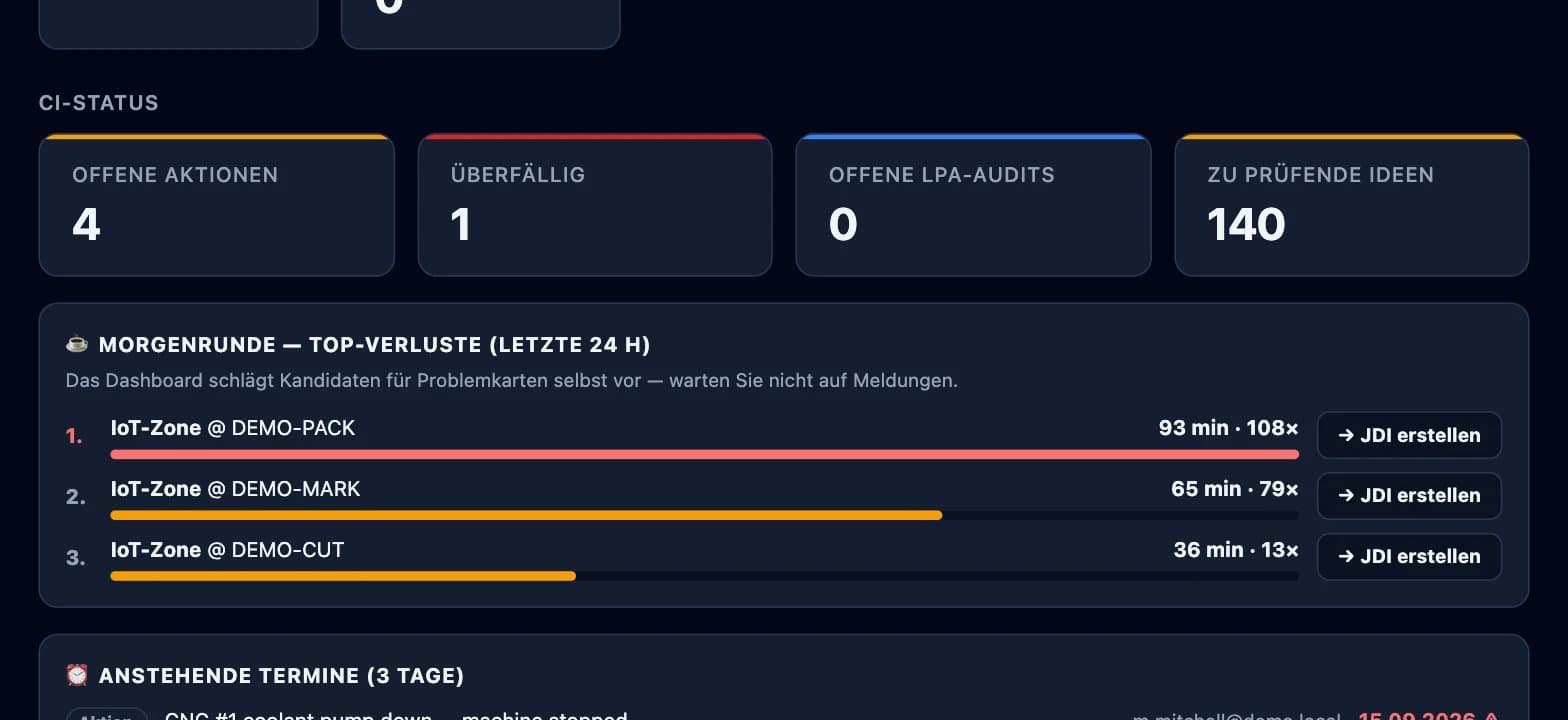
Nehmen Sie einen typischen Stillstand an einer Linie ohne Live-Daten. Die Maschine bleibt stehen. Ein Bediener bemerkt es, versucht einen Neustart und sucht dann den Schichtleiter. Der Schichtleiter funkt die Instandhaltung an. Die Instandhaltung fragt, welche Maschine es ist und welche Fehlermeldung kam. Jemand geht zurück und sieht nach.
Fast die gesamte Zeit geht für Bemerken, Laufen, Beschreiben und Warten drauf.
| Schritt bei einem Stillstand | Ohne Live-Daten | Mit Live-Daten |
|---|---|---|
| Stillstand bemerken | Wenn jemand vorbeikommt oder sich die Linie staut | Sobald die Maschine ihren Zustand ändert |
| Grund kennen | Später geschätzt, oft als „unbekannt“ erfasst | Bediener wählt den Grund in etwa 2 Sekunden direkt an der Maschine |
| Die richtige Person rufen | Funk, Telefon, zu Fuß suchen | Alarm geht an den Verantwortlichen für diese Maschine und diese Stillstandsart |
| Reaktion nachverfolgen | Wird nicht erfasst | Zeit bis zur Quittierung und Zeit bis zur Behebung werden protokolliert |
| Daraus lernen | Notizen zum Schichtende, Excel am nächsten Tag | Live-Stillstands-Pareto nach Maschine und Grund |
Was sich an der Verpackungslinie geändert hat
Die Linie selbst war modern, die Erfassung der Stillstände lief aber noch manuell. Die Bediener trugen Stillstände am Schichtende aus dem Gedächtnis ein. „Unbekannt“ war der größte Balken im Stillstands-Pareto. Die OEE wurde einen Tag später in einer Tabelle nachgebaut, wenn niemand mehr darauf reagieren konnte.
Der Pilot hat vier Dinge verändert:
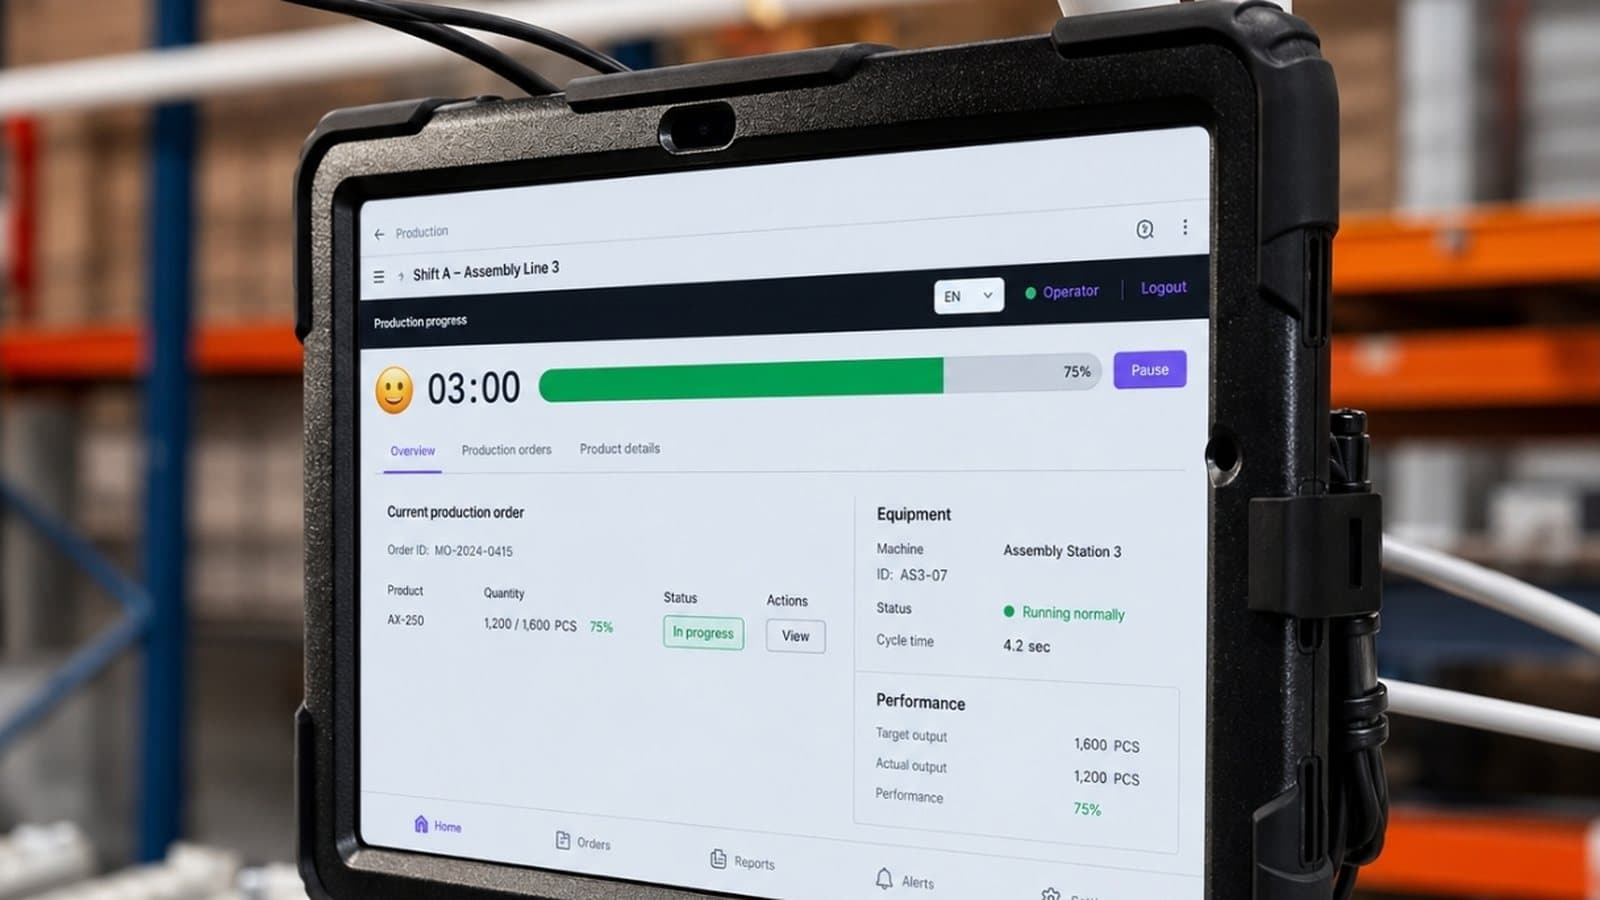
- Der Maschinenstatus war in der Halle live sichtbar, sodass jeder Stillstand in dem Moment auftauchte, in dem er eintrat.
- Der Bediener wählte den Stillstandsgrund auf einem Tablet neben der Maschine aus, in etwa zwei Sekunden, solange die Ursache noch offensichtlich war.
- Jeder Alarm kam bei der Instandhaltung als Aufgabe mit Verantwortlichem, Maschine, Grund und Uhrzeit an.
- Die OEE wurde live aus denselben Ereignissen berechnet, sodass niemand sie mehr von Hand nachrechnen musste.
Nach dem Pilot bestätigte das Werk, dass die OEE von 61 % auf 70 % gestiegen und die durchschnittliche Reaktionszeit auf einen Stillstand von 24 auf 9 Minuten gesunken war. Den Kunden nennen wir nicht.
Was würden 9 OEE-Punkte für Ihre Linie bedeuten?
Geben Sie Schichten, Ausbringung und aktuelle OEE in den ROI-Rechner ein. Das dauert etwa drei Minuten und zeigt den Wert jedes einzelnen OEE-Punkts.
Warum sich die Reaktionszeit vor der OEE bewegt
Die OEE multipliziert Verfügbarkeit, Leistung und Qualität. Vorne, ein Anbieter, der OEE-Benchmarks veröffentlicht, weist darauf hin, dass 85 % oft als Weltklasse gelten, während die meisten Hersteller eher bei 60 % liegen. Die Verpackungslinie startete genau auf diesem typischen Niveau.
Die OEE ist ein Ergebnis, und Sie können sie nicht an einem Dienstagnachmittag direkt verändern. Die Reaktionszeit liegt in Ihrer Hand, sobald die Halle sichtbar wird: Jeder Stillstand, der nach einer statt nach zehn Minuten einen Verantwortlichen hat, erhöht die Verfügbarkeit.
Deshalb ist die erste Kennzahl in einem Pilot die Reaktionszeit, nicht die OEE. An der Verpackungslinie stammten die eingesparten Minuten pro Stillstand aus der Suche nach der Ursache und der richtigen Person. Der OEE-Zuwachs folgte daraus, zusammen mit dem Verschwinden von „unbekannt“ aus dem Pareto.
Fünf Bedingungen, unter denen Echtzeitdaten Stillstände senken
Viele Werke haben Live-Dashboards, auf die niemand reagiert. Nach unserer Erfahrung sinken Stillstandszeiten nur, wenn diese fünf Bedingungen erfüllt sind:
- Ein Signal von jeder Maschine im Umfang. Maschinen mit PLC (SPS) werden direkt ausgelesen, ältere bekommen ein kleines Edge-Gerät. Unser Artikel über die ersten 30 Tage IoT in einem Brownfield-Werk zeigt, wie das geht.
- Der Grund wird beim Stillstand erfasst. Gründe, die am Schichtende rekonstruiert werden, sind Vermutungen. Halten Sie die Liste kurz, 10 bis 15 Gründe pro Maschinentyp.
- Ein Verantwortlicher pro Alarm. Leiten Sie jeden Alarm an eine Person oder eine Rolle in der aktuellen Schicht. Geht er pauschal an „die Instandhaltung“, fühlt sich niemand zuständig.
- Eine Eskalationsregel. Zum Beispiel: Wird ein Alarm nicht innerhalb von 5 Minuten quittiert, geht er an den Schichtleiter. Legen Sie die Regel vor dem Go-live schriftlich fest.
- Eine kurze tägliche Besprechung. Nehmen Sie sich zu Schichtbeginn zehn Minuten für die drei größten Verluste des Vortags.
Was Echtzeitdaten nicht lösen
Echtzeit-Monitoring macht Verluste sichtbar und beschleunigt die Reaktion, aber die Grundursachen muss weiterhin jemand beseitigen. Ein verschlissenes Lager muss trotzdem getauscht werden, und ein schlechter Rüststandard muss trotzdem neu geschrieben werden. Die Daten zeigen Ihnen, was davon am meisten kostet.
Es ist auch keine vorausschauende Instandhaltung. Ausfälle vorherzusagen braucht eine längere Historie und mehr Signale, und es lohnt sich bei einer kleineren Zahl kritischer Anlagen. Beginnen Sie mit Transparenz, denn sie liefert Ihnen die saubere Ereignishistorie, auf der jede spätere Vorhersage aufbaut.
Schließlich gibt es Stationen ganz ohne Signal: Handmontage, Verpackung, ältere Pressen. Dort kann eine Kamera als Sensor dienen. Die IRIS Vision AI-Ebene misst Taktzeiten und Anwesenheit, ohne in die Maschine einzugreifen.
Häufige Fragen
Wie stark können Echtzeitdaten Stillstandszeiten senken?
Das hängt davon ab, wie viel Zeit Ihr Werk heute zwischen einem Stillstand und der Reaktion verliert. An der beschriebenen Verpackungslinie wurden Stillstände aus dem Gedächtnis eingetragen, und „unbekannt“ war der größte Verlust, also gab es viel zu gewinnen. Werke, die bereits schnell reagieren, sehen kleinere Verbesserungen.
Brauchen wir neue Maschinen oder neue Steuerungen?
Nein. Maschinen mit PLC werden über OPC UA oder Modbus ausgelesen. Maschinen ohne PLC bekommen ein kleines Edge-Gerät, das die verfügbaren Signale erfasst. Die Linie läuft während der Installation weiter.
Wie schnell sehen wir Ergebnisse?
Die Reaktionszeit ist ab der ersten Woche messbar, weil jeder Stillstand und jede Reaktion einen Zeitstempel bekommt. Veränderungen der OEE werden in den folgenden Wochen sichtbar, sobald die Gründe konsequent erfasst werden.
Was ist der Unterschied zwischen Echtzeit-Monitoring und vorausschauender Instandhaltung?
Monitoring zeigt, was gerade passiert, und beschleunigt die Reaktion. Vorausschauende Instandhaltung prognostiziert Ausfälle aus historischen Daten. Monitoring kommt zuerst, weil es die Datenhistorie erzeugt, die eine Vorhersage braucht.
Was umfasst ein Pilot?
Eine Linie, einige Wochen, gemessen an einer Ausgangsbasis. Sehen Sie sich an, wie ein DBR77 IIoT-Pilot abläuft, oder berechnen Sie den erwarteten Nutzen zuerst im ROI-Rechner.
Fazit
An den meisten Linien liegt der schnellste Gewinn in den Minuten zwischen einem Stillstand und der ersten Reaktion eines Menschen, und ein Pilot kann diese Minuten ab der ersten Woche messen. Wählen Sie die Linie, auf der „unbekannt“ der größte Balken im Stillstands-Pareto ist, binden Sie sie an und protokollieren Sie für jeden Stillstand die Zeit bis zur Quittierung und bis zur Behebung. Wie Sie diese erste Linie anbinden, beschreibt unser Artikel über die ersten 30 Tage IoT in einem Brownfield-Werk.
Sehen Sie es an einer laufenden Linie
In einer 30-minütigen Online-Demo zeigen wir, wie Stillstände, Gründe und Alarme in DBR77 IIoT aussehen und wie ein Pilot an einer Ihrer Linien gemessen würde.
Quellen
- Institute for Supply Management, The Monthly Metric: Unscheduled Downtime (Zusammenfassung von Siemens-Daten), 2024
- Siemens, The True Cost of Downtime 2024
- Vorne, World-Class OEE
- Vorne, The Six Big Losses
- McKinsey & Company, IoT value set to accelerate through 2030
- OPC Foundation, What is OPC UA
- DBR77 IIoT Pilotdaten, Linie für Wellpappverpackungen (Kunde anonym), 2026