OEE en tiempo real frente a OEE en Excel: el coste oculto de la medición manual
Equipo DBR77 IoT · Publicado el
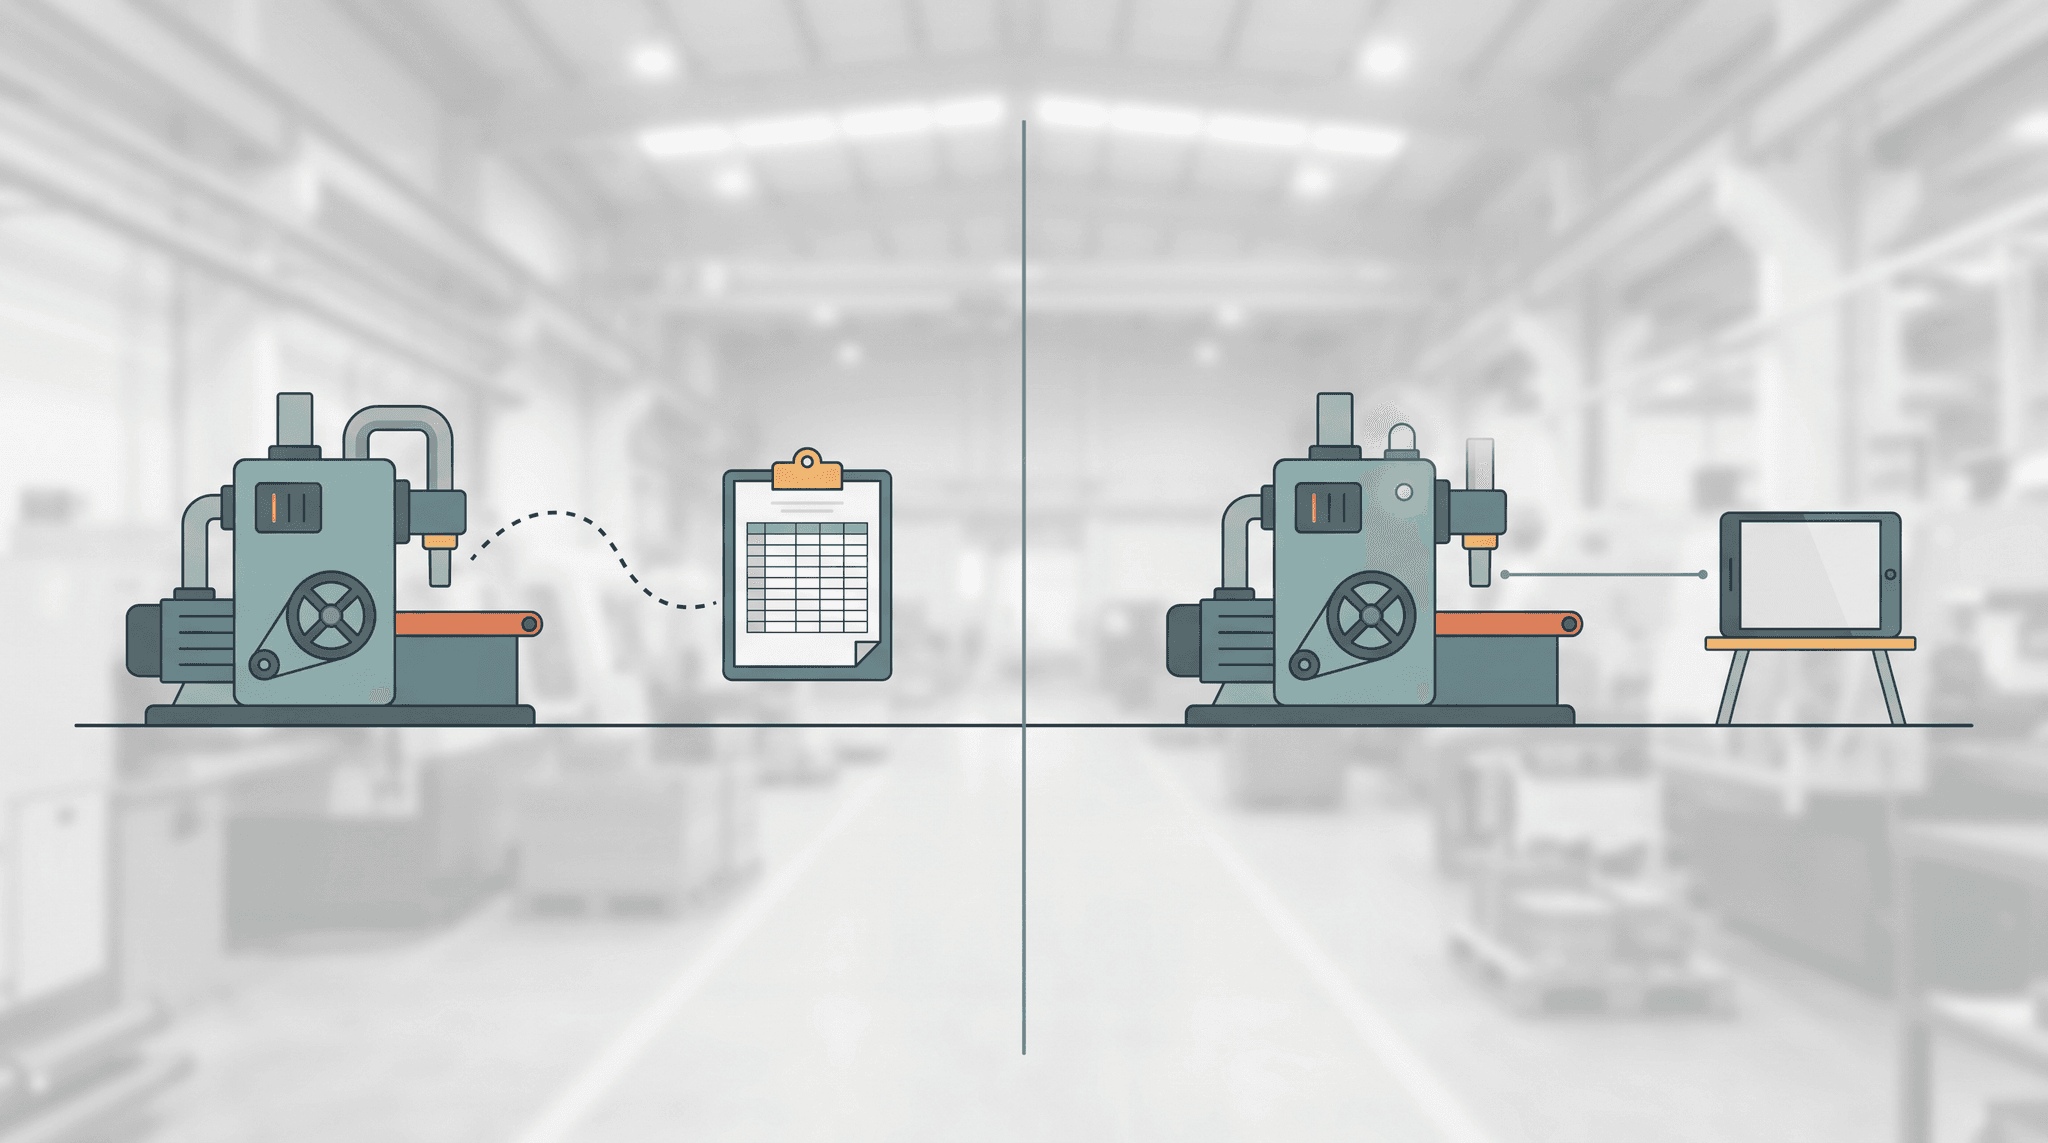
El OEE en tiempo real se calcula de forma continua a partir de los eventos de las máquinas, así que muestra las pérdidas mientras el turno aún puede actuar. El OEE en hoja de cálculo se reconstruye a mano a posteriori, suele omitir las paradas cortas, se basa en motivos supuestos y llega un día tarde para cambiar nada.
Los dos usan la misma fórmula. La diferencia está en los datos de entrada y en el momento, y cuesta más de lo que la mayoría de las plantas cree.
Cómo se calcula el OEE
El OEE (eficiencia global del equipo) multiplica tres factores:
OEE = Disponibilidad × Rendimiento × Calidad
- Disponibilidad es el tiempo en marcha dividido por el tiempo de producción planificado.
- Rendimiento es el tiempo de ciclo ideal × el recuento total, dividido por el tiempo en marcha.
- Calidad es el recuento de piezas buenas dividido por el recuento total.
El ejemplo práctico de Vorne para un turno da un 88,81 % de disponibilidad, un 86,11 % de rendimiento y un 97,80 % de calidad, de modo que el OEE es del 74,79 %. También define el tiempo de producción planificado como la duración del turno menos las pausas.
Como referencia, a menudo se cita el 85 % como clase mundial, mientras que la mayoría de los fabricantes están más cerca del 60 %. Un estudio de 884 máquinas en 23 empresas midió un OEE medio del 65 %.
Dónde falla el OEE en hoja de cálculo
La fórmula es sencilla. Donde falla el OEE manual es en los datos de entrada. Estos cinco errores aparecen en la mayoría de las plantas que calculan el OEE a mano:
- Faltan las paradas cortas. Un atasco de 90 segundos casi nunca se apunta. Vorne señala que la mayoría de las empresas no registran con precisión los tiempos en vacío y las microparadas. Desaparecen en una cifra de rendimiento más baja sin explicación.
- El tiempo de ciclo ideal es incorrecto. Las plantas suelen usar una media o un ritmo planificado en lugar del ciclo más rápido alcanzable. Eso oculta la pérdida de velocidad. Si el rendimiento llega a superar el 100 %, señala Vorne, el tiempo de ciclo ideal está fijado demasiado alto.
- El tiempo planificado se define de forma distinta. Un turno excluye los cambios de formato, otro las reuniones, un tercero los periodos "sin pedidos". Las cifras parecen comparables, pero no lo son. Los marcos de KPI como ISO 22400 existen para que esas definiciones sean coherentes.
- Los motivos se suponen al final del turno. Escritas de memoria, muchas paradas acaban como "desconocido" u "otros". Incluso con datos automáticos, el estudio de Chalmers concluyó que casi la mitad de las pérdidas registradas no se podían clasificar porque faltaban categorías o estaban mal descritas.
- Los recuentos se copian a mano. Cada paso de un contador al papel y del papel a Excel es una oportunidad de cometer un error de tecleo.
Nada de esto es culpa de nadie. Es lo que ocurre cuando un turno se reconstruye después de terminar.
¿Cuánto vale un punto de OEE en su línea?
Introduzca sus turnos, su producción y su OEE actual en la calculadora de ROI. Muestra el valor de cada punto de OEE en unos tres minutos.
Cuáles de las seis grandes pérdidas oculta una hoja de cálculo
Vorne agrupa las pérdidas de OEE en seis grandes pérdidas: averías de equipo y preparación y ajustes (disponibilidad), tiempos en vacío y microparadas y velocidad reducida (rendimiento), defectos de proceso y rendimiento reducido en el arranque (calidad).
Una hoja de cálculo capta las grandes. Las averías largas y los cambios de formato se apuntan, y la chatarra se cuenta en algún sitio. Las pérdidas que se escapan son las microparadas y la velocidad reducida, las dos pérdidas de rendimiento. Son frecuentes y cortas, y justo por eso nadie las registra.
OEE manual y OEE en tiempo real, cara a cara
| Aspecto | OEE en hoja de cálculo | OEE en tiempo real |
|---|---|---|
| Cuándo está disponible | Al día o a la semana siguiente | Durante el turno |
| Paradas cortas | Faltan en su mayoría | Cada cambio de estado con marca de tiempo |
| Motivos de parada | Escritos de memoria al final del turno | Elegidos en la máquina en unos 2 segundos |
| Tiempo de ciclo ideal | A menudo una media o un ritmo planificado | Fijado una vez por producto y contrastado con los datos |
| Tiempo planificado | Cada turno lo define a su manera | Una sola definición en el sistema |
| Esfuerzo | Horas de tecleo y comprobación cada semana | Calculado a partir de los eventos de las máquinas |
| Sobre qué se puede actuar | Las pérdidas de ayer | La parada que está ocurriendo ahora |
El coste oculto del OEE manual
El coste visible es el tiempo. Tome un ejemplo ilustrativo de una línea a dos turnos: si un jefe de turno dedica 20 minutos por turno a apuntar paradas, cinco días a la semana, y un ingeniero de mejora continua dedica 4 horas semanales a consolidar hojas de cálculo, son más de 7 horas a la semana para una sola línea.
El coste mayor es el retraso. Siemens estima que las 500 mayores empresas del mundo pierden alrededor del 11 % de sus ingresos anuales por paradas no planificadas. Una planta mediana pierde menos en términos absolutos, pero el mecanismo es el mismo. Cuando el OEE llega un día después, cada decisión basada en él también llega un día tarde.
Después está la confianza. Cuando el OEE depende de quién rellenó la hoja, las reuniones se convierten en debates sobre la cifra. Vea por qué los datos de máquina no sirven sin contexto.
Qué cambió cuando una línea pasó a tiempo real
En una línea de embalaje de cartón ondulado, los operarios registraban las paradas de memoria al final del turno. "Desconocido" dominaba el Pareto de paradas. El OEE se reconstruía en una hoja de cálculo un día después.
La planta introdujo el estado de las máquinas en vivo, el registro del motivo en la parada en unos dos segundos, las alertas como tareas con responsable y el OEE en tiempo real. Tras el piloto, el OEE subió del 61 % al 70 % y el tiempo medio de respuesta a una parada bajó de 24 a 9 minutos. El caso completo está en Cómo reducir las paradas con datos en tiempo real.
Dejar las hojas de cálculo no exige un gran proyecto. Un orden práctico:
- acuerde una sola definición de tiempo planificado y un tiempo de ciclo ideal por producto;
- conecte las máquinas de una línea, incluidas las antiguas sin PLC;
- redacte una lista corta de motivos, de 10 a 15 por tipo de máquina;
- revise las tres mayores pérdidas durante diez minutos al inicio de cada turno.
Las definiciones coherentes también son una cuestión de madurez de los datos. Nuestro artículo sobre CMMI y la madurez de los datos explica por qué los procesos estándar y las definiciones de datos compartidas van antes que la automatización. Para los siguientes pasos, vea qué medir en los primeros 90 días de un despliegue de IoT.
Preguntas frecuentes
¿Cuál es la fórmula del OEE?
El OEE es disponibilidad × rendimiento × calidad: tiempo en marcha frente a tiempo planificado, producción real frente al tiempo de ciclo ideal, y piezas buenas frente al total de piezas.
¿El OEE en hoja de cálculo siempre está mal?
Normalmente oculta las paradas cortas, parece mejor de lo que es cuando el tiempo de ciclo ideal es demasiado lento y es impreciso con los motivos. Además, describe el turno de ayer. Aun así, es mejor que no tener ningún OEE.
¿Qué es un buen valor de OEE?
A menudo se cita el 85 % como clase mundial, y muchos fabricantes están más cerca del 60 %. Compare primero su línea con su propia línea base. Una tendencia en la que confía vale más que una referencia externa.
¿Una calculadora de OEE sustituye a la medición en tiempo real?
No. Una calculadora de OEE sirve para entender la fórmula o para valorar un punto de OEE. La medición en tiempo real le da los datos de entrada que la calculadora necesita, registrados en el momento en que ocurren.
¿Cuánto se tarda en pasar al OEE en tiempo real?
Una línea se puede conectar en semanas, incluidas las máquinas antiguas. Tener motivos y definiciones fiables lleva unas semanas más de uso diario.
Conclusión
El OEE en hoja de cálculo y el OEE en tiempo real usan la misma fórmula con datos de entrada distintos. El OEE manual omite las paradas cortas, supone los motivos, llega tarde y cuesta horas de informes cada semana. El OEE en tiempo real muestra las pérdidas mientras el turno aún puede actuar, y así es como una línea de embalaje pasó del 61 % al 70 %.
Vea el OEE en tiempo real en una línea real
En una demo online de 30 minutos le mostramos cómo se registran las paradas, los motivos y el OEE en DBR77 IoT, y cómo se mediría un piloto en su línea.
Fuentes
- Vorne, Calculate OEE
- Vorne, The Six Big Losses
- Vorne, World-Class OEE
- Hedman, Subramaniyan, Almström (Chalmers, Procedia CIRP), Analysis of Critical Factors for Automatic Measurement of OEE, 2016
- Institute for Supply Management, The Monthly Metric: Unscheduled Downtime (resumen de datos de Siemens), 2024
- ISO, ISO 22400-1 Key performance indicators for manufacturing operations management, 2014
- DBR77, CMMI and data maturity
- Datos del piloto de DBR77 IoT, línea de embalaje de cartón ondulado (cliente anónimo), 2026