De la visibilité à la réponse en boucle fermée : priorités de maintenance et changements de plan
DBR77 Team · Publié le
Passez de la visibilité à la réponse en boucle fermée quand les données machines sont fiables et que chaque alerte a déjà un responsable. L'étape suivante consiste à écrire des règles qui décident, pour chaque schéma de signal, qui agit, à quelle vitesse et à quel niveau : correction rapide, priorité de maintenance, changement de plan ou résolution structurée de problème.
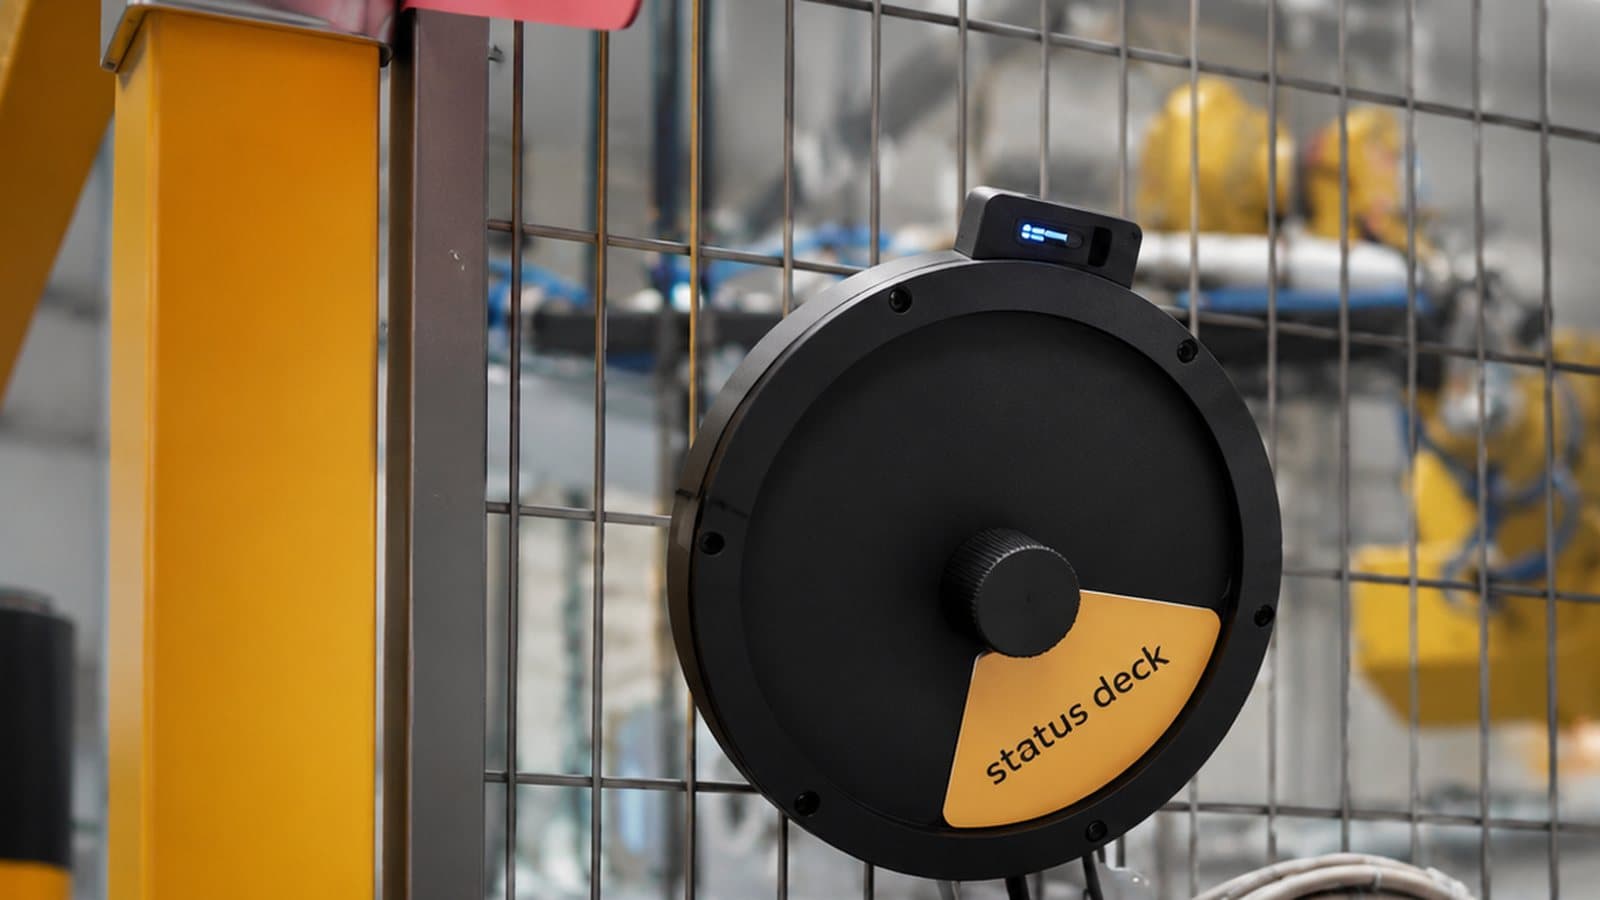
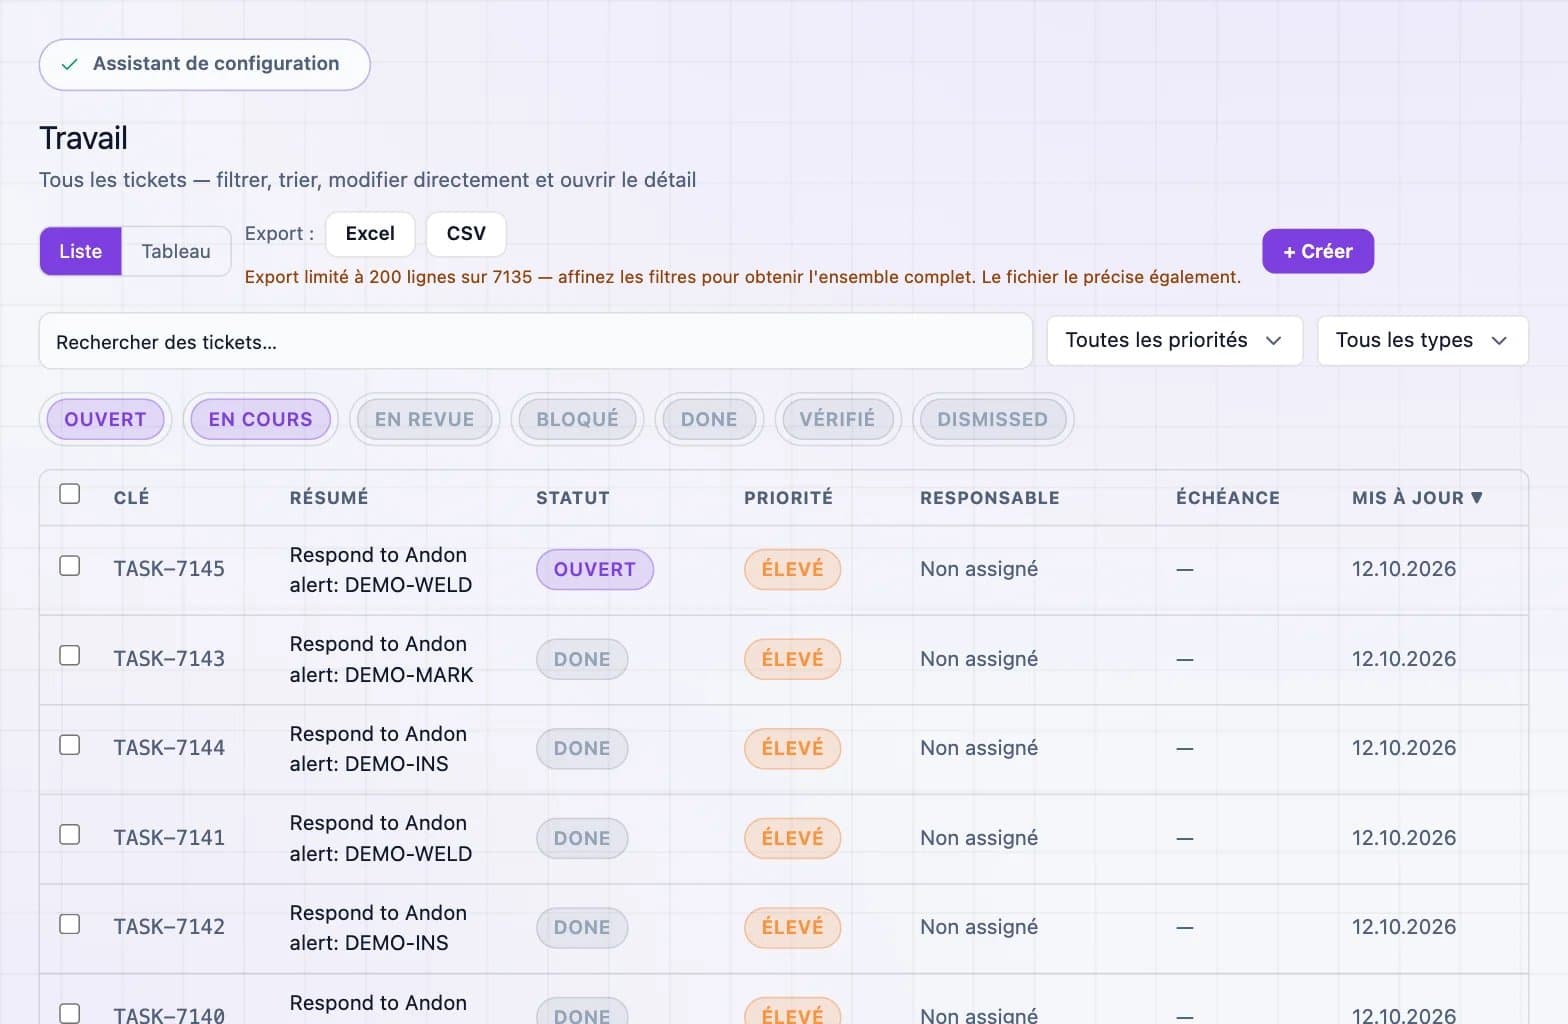
La visibilité montre ce qui s'est passé sur la ligne ; une boucle fermée attribue en plus l'action suivante et permet de vérifier qu'elle a été faite. Sur une ligne de conditionnement de carton ondulé, transformer chaque événement en alerte et chaque alerte en tâche suivie avec un responsable a fait passer le temps de réaction à un arrêt de 24 à 9 minutes.
Quand vous êtes prêt à fermer la boucle
Vérifiez les conditions suivantes sur la ligne avant d'ajouter des règles de réponse :
- Les états machine sont considérés comme fiables par la production et la maintenance.
- « Inconnu » ne représente qu'une faible part des arrêts, par exemple moins de 10 %.
- Chaque alerte a un responsable et un délai d'acquittement.
- Une courte revue quotidienne des principales pertes a déjà lieu.
- Le temps de réaction est mesuré, afin de voir si les nouvelles règles aident.
Si les alertes sont toujours ignorées, corrigez cela en premier. Notre article sur pourquoi les alertes machine échouent en atelier présente les causes les plus fréquentes.
Transformer les signaux en priorités de maintenance sans bruit
L'industrie de process dispose déjà d'une norme pour les alarmes : l'ISA-18.2 traite la gestion des alarmes comme un cycle de vie, de la philosophie écrite jusqu'à la rationalisation, la surveillance et l'audit. Les alertes machine dans les usines discrètes exigent la même rigueur : chaque alerte doit avoir une raison d'être, une priorité et une action attendue.
Pour la maintenance, classez les signaux selon quatre questions :
- Touche-t-il le goulot ou une ligne sans stock tampon ?
- Se répète-t-il sur la même machine ou le même composant ?
- Présente-t-il un risque pour la sécurité ou la qualité ?
- Que coûte une journée de retard en production perdue ou en dégâts secondaires ?
Vorne distingue les pannes des micro-arrêts, qui durent en général une minute ou deux et ne demandent pas de personnel de maintenance. Gardez les micro-arrêts avec l'opérateur et comptez-les. Ne transmettez à la planification de la maintenance que les schémas qui passent ces questions. Lorsqu'un schéma nécessite des pièces ou un arrêt programmé, il devient un ordre de travail GMAO ; les règles correspondantes figurent dans quand intégrer l'IoT au MES, à l'ERP et à la GMAO.
Chez DBR77, ce classement est réalisé par DBR77 Vector. Il transforme les signaux entrants en « ce qu'il faut traiter en premier » et fonctionne à l'intérieur de la frontière IT/OT de l'usine, et non dans un cloud public, ce qui compte pour les audits de sécurité fondés sur ISA/IEC 62443.
Une échelle de réponse : qui agit sur quel signal
L'échelle ci-dessous attribue à chaque schéma un niveau de réponse et un responsable. Les seuils sont indicatifs ; fixez les vôtres avec la maintenance et la planification.
| Schéma de signal | Niveau de réponse | Qui agit |
|---|---|---|
| Arrêt unique de moins de 5 minutes, réglé sur la machine | Correction rapide, cause enregistrée | Opérateur |
| Arrêt de plus de 15 minutes ou nécessitant un technicien | Tâche de maintenance, escalade si pas d'acquittement après 5 minutes | Technicien du poste |
| Même défaut 3 fois ou plus en une semaine | Ordre de travail planifié, vérification de la cause | Planificateur maintenance |
| Perte sur le goulot supérieure au stock tampon avant la date de livraison d'une commande | Revue du changement de plan | Planificateur de production avec le chef d'équipe |
| Même perte dans le top 3 pendant deux semaines, ou réclamation client | A3 ou 8D | Responsable de ligne avec une équipe transversale |
| Quasi-incident repéré par une caméra ou un capteur | Confinement et enregistrement HSE | Chef d'équipe et HSE |
Fermez la boucle sur toute l'usine
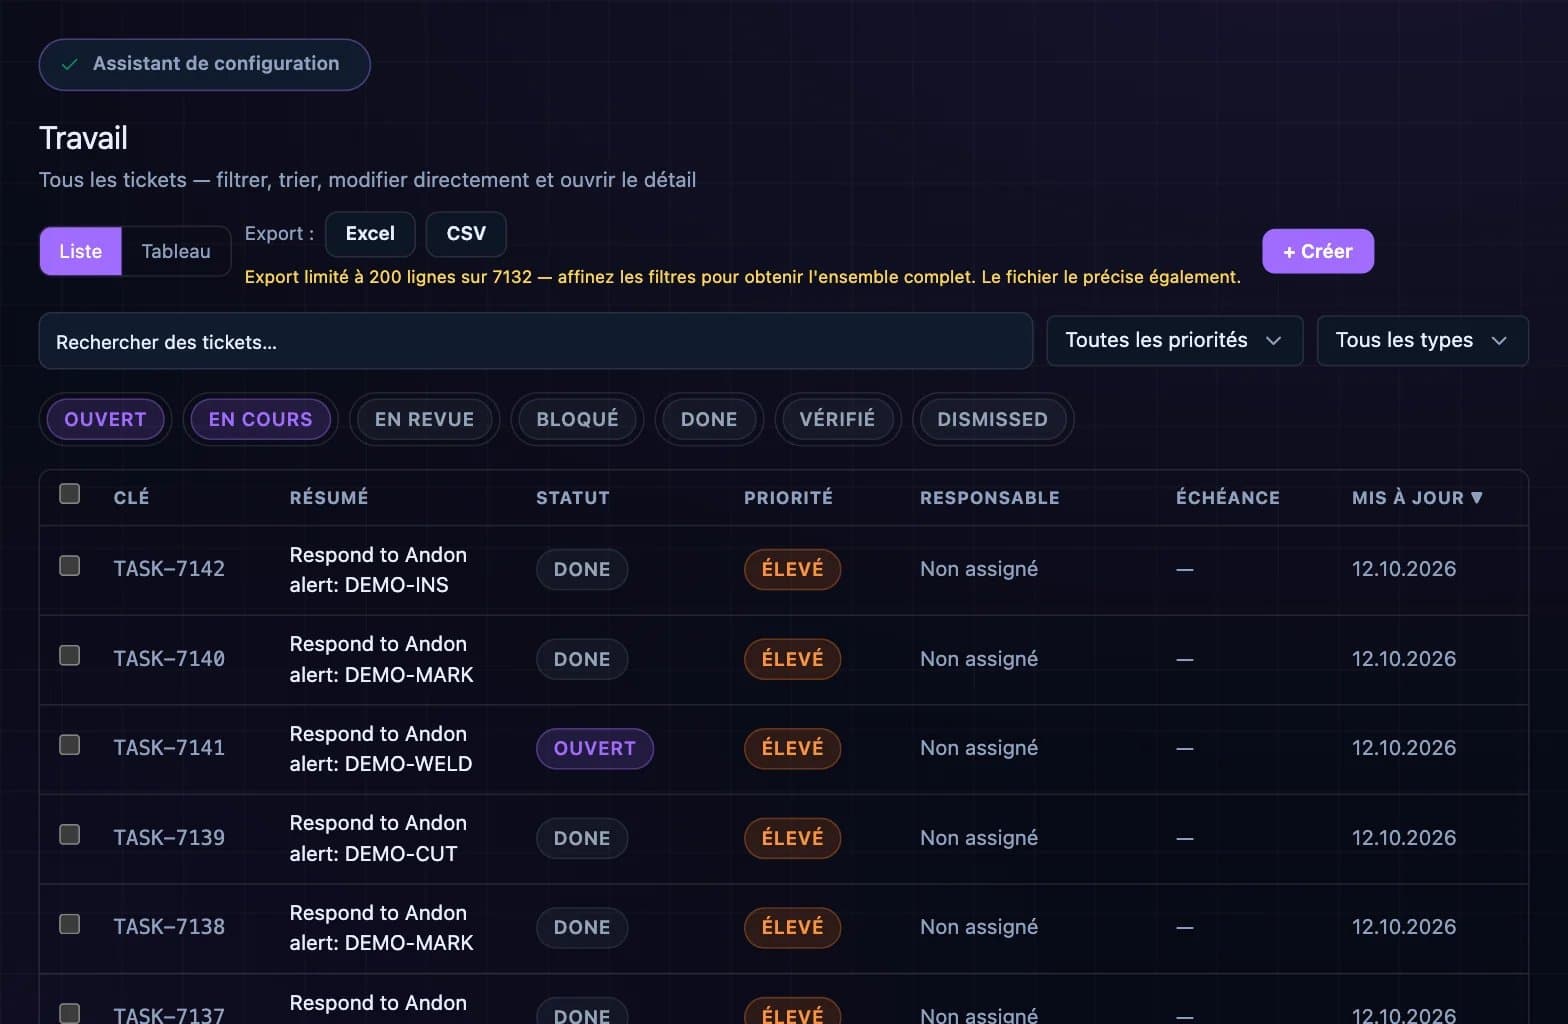
DBR77 IRIS transforme les événements machine et caméra en tâches, ordres de travail et revues de plan, chacun avec un responsable, et suit chaque réaction jusqu'à sa clôture.
Quand les données temps réel doivent modifier le plan de production
Un planificateur qui ignore l'atelier jusqu'au lendemain perd de la production, tout comme celui qui replanifie toutes les heures. Exemples indicatifs de règles pour une usine en deux postes, qui évitent les deux écueils :
- Figer le poste en cours. Le chef d'équipe gère les changements pendant le poste.
- Revoir à des moments fixes, par exemple au début du poste et à mi-poste.
- Replanifier seulement sur un déclencheur réel : une panne du goulot plus longue que le stock tampon, une matière manquante qui bloque une commande, ou une date de livraison menacée.
- Modifier la séquence avant la capacité. Permuter deux commandes coûte moins cher que d'ajouter un poste.
Avant qu'un changement important n'arrive dans l'atelier, testez-le. Un jumeau numérique de la ligne peut faire tourner la nouvelle séquence avec les temps de cycle réels et les schémas d'arrêt, et montrer son effet sur la production et les dates de livraison avant que le planificateur ne décide.
Quand un signal doit ouvrir un A3 ou un 8D
Une perte qui revient, quelle que soit la rapidité de la réaction, demande une résolution structurée de problème. Fixez le seuil à l'avance, par exemple la même perte dans le top 3 pendant deux semaines, ou un défaut qui revient après deux ordres de travail.
Choisissez la méthode adaptée au problème. Le Lean Enterprise Institute décrit le rapport A3 comme une feuille unique qui réunit le problème, l'analyse, les contre-mesures et le plan d'action, ce qui convient à une perte à l'échelle d'une ligne. L'ASQ décrit la méthode 8D comme adaptée aux problèmes dont la cause racine n'est pas évidente ou qui traversent plusieurs services, comme les réclamations clients.
Avec les données IoT, l'énoncé du problème s'appuie dans les deux méthodes sur des minutes et des comptages réels, et après la contre-mesure les mêmes données montrent si la perte a réellement diminué.
Garder la boucle fermée
Pour vérifier que la boucle reste fermée, passez en revue chaque mois un petit ensemble d'indicateurs :
- le délai d'acquittement et le délai de correction, par catégorie d'arrêt ;
- la part des tâches clôturées avec une cause confirmée ;
- le taux de récurrence des principaux défauts ;
- le nombre de changements de plan par semaine, et la part issue de déclencheurs réels ;
- les cas A3 et 8D ouverts et leur ancienneté.
Supprimez les règles qui créent du bruit et ajoutez-en là où des pertes passent entre les mailles. Notre article sur l'IoT comme système d'exploitation reproductible décrit comment cela devient la routine de l'usine, et DBR77 IRIS fait tourner la boucle sur l'ensemble des lignes.
Questions fréquentes
Comment éviter la fatigue d'alerte quand on ajoute des règles ?
Donnez à chaque règle une raison d'être, un responsable et une action attendue. Revoyez chaque mois le nombre d'alertes par poste. Les règles qui mènent rarement à une action doivent être supprimées ou fusionnées.
Le planificateur doit-il voir chaque alerte machine ?
Non. Ne transmettez aux planificateurs que les événements qui menacent le goulot, le flux de matière ou une date de livraison. Le reste reste avec le poste.
Quand un A3 suffit-il, et quand faut-il un 8D ?
Un A3 convient à une perte sur une ligne qu'une petite équipe peut résoudre. Un 8D convient aux problèmes dont la cause racine est floue, qui touchent plusieurs services ou qui ont atteint un client.
Où fonctionne DBR77 Vector ?
À l'intérieur de la frontière IT/OT de l'usine. Les données machines restent ainsi sous votre contrôle et les audits de sécurité sont plus courts.
Qu'est-ce qui change en premier quand la boucle est fermée ?
En général le temps de réaction, car les responsables et l'escalade fonctionnent dès le premier jour. Les défauts récurrents et la stabilité du plan s'améliorent dans les mois suivants.
Conclusion
Si les alertes de la ligne sont encore ignorées, commencez par pourquoi les alertes machine échouent en atelier et n'ajoutez des règles qu'ensuite. Sinon, reprenez le tableau de l'échelle de réponse ci-dessus, remplacez les seuils indicatifs par des valeurs convenues avec la maintenance et la planification, et nommez un responsable par ligne du tableau. Dès la première semaine, suivez le délai d'acquittement et le délai de correction par catégorie d'arrêt, car le temps de réaction est en général le premier chiffre qui bouge.
Voyez une boucle fermée sur une ligne en production
Lors d'une démonstration en ligne de 30 minutes, nous montrons comment un arrêt devient une tâche, un ordre de travail ou une revue de plan, et comment chaque réaction est suivie.
Sources
- ANSI, ANSI/ISA 18.2: Alarm Systems in the Process Industries, 2016
- Vorne, The Six Big Losses
- ASQ, What is 8D? Eight Disciplines Problem Solving Process
- Lean Enterprise Institute, A3 Problem-Solving: A Resource Guide
- ISA, ISA/IEC 62443 series of standards
- Données pilote DBR77 IIoT, ligne de carton ondulé (client anonyme), 2026