リアルタイムOEEと表計算によるOEE:手作業計測の見えないコスト
DBR77 IoT チーム · 公開日
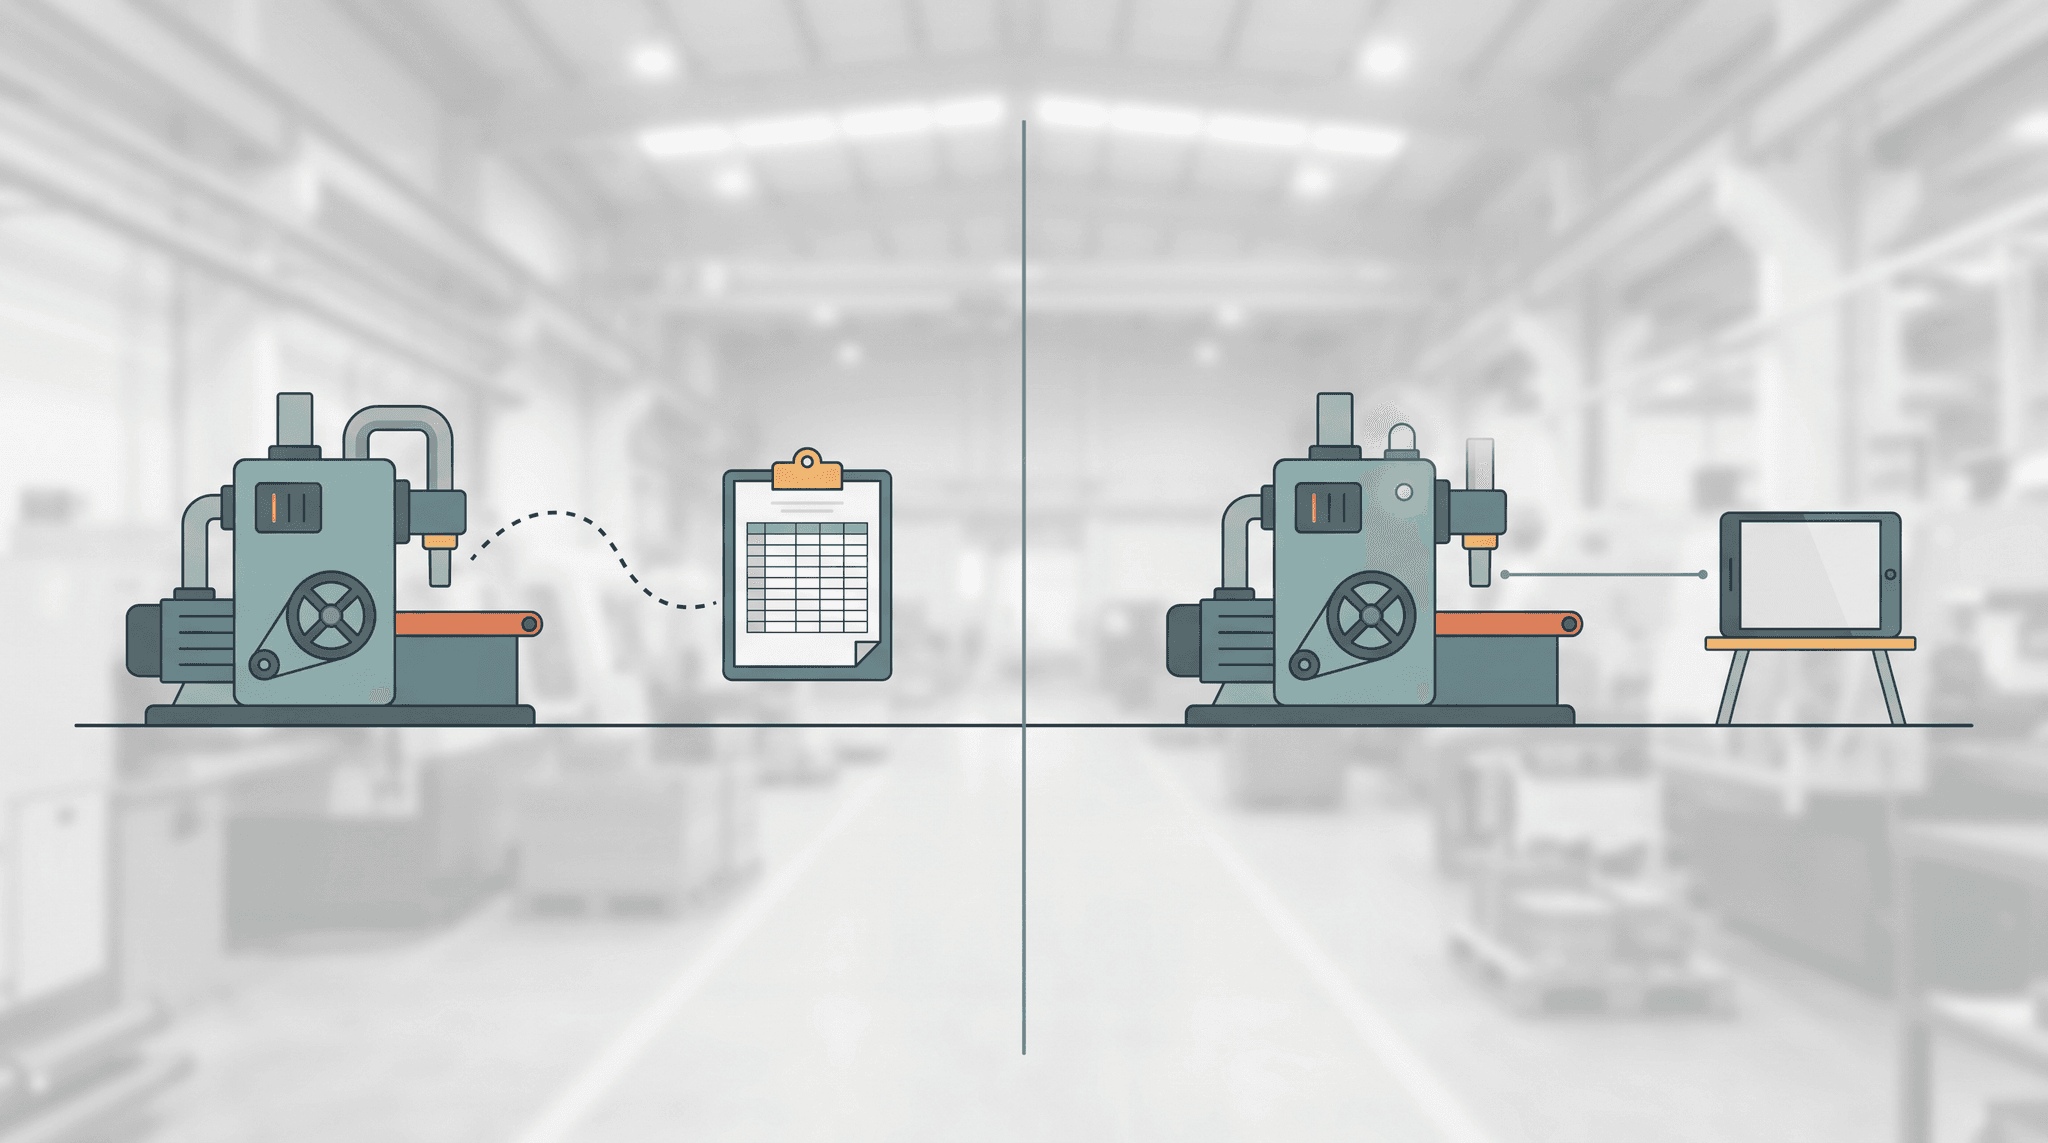
リアルタイムOEEは機械のイベントから継続的に算出されるため、シフトがまだ対処できるうちに損失が見えます。表計算によるOEEは事後に手作業で作り直されるため、短時間の停止を取りこぼしがちで、理由も推測になります。しかも、変更に使える頃には1日遅れています。
どちらも計算式は同じです。違いは入力データと時点にあり、その差は多くの工場が想定しているより大きなコストになります。
OEEの計算方法
OEE(設備総合効率)は、3つの要素の積で求めます。
OEE = 稼働率 × 性能稼働率 × 良品率
- 稼働率は、稼働時間を計画生産時間で割ったものです。
- 性能稼働率は、理想サイクルタイム × 総生産数を、稼働時間で割ったものです。
- 良品率は、良品数を総生産数で割ったものです。
Vorneの計算例では、1シフトの稼働率が88.81%、性能稼働率が86.11%、良品率が97.80%で、OEEは74.79%になります。同社は計画生産時間を、シフト時間から休憩時間を引いたものと定義しています。
参考までに、85%は一般に世界水準とされています。一方、多くの製造業は60%前後です。23社、884台の設備を対象とした研究では、平均OEEは65%でした。
表計算によるOEEの誤り
計算式は単純です。手作業のOEEが失敗するのは入力データです。手計算でOEEを求めている多くの工場では、次の5つの誤りが見られます。
- 短時間の停止が記録されていない。 90秒のジャムが書き留められることはほとんどありません。Vorneは、多くの企業がアイドリングや軽微な停止を正確に把握していないと指摘しています。こうした停止は、説明のないまま性能の数字に紛れ込みます。
- 理想サイクルタイムが誤っている。 工場では、達成可能な最速のサイクルではなく、平均値や計画上のタクトを使うことがよくあります。これでは速度の損失が隠れてしまいます。性能稼働率が100%を超える場合、理想サイクルタイムが高く設定されすぎていると、Vorneは指摘しています。
- 計画時間の定義がばらばらである。 あるシフトは段取り替えを除き、別のシフトは会議を除き、3つ目のシフトは「受注なし」を除きます。数字は比較できそうに見えますが、実際には比較できません。ISO 22400のようなKPIの枠組みは、こうした定義を統一するためにあります。
- 理由がシフト終了時に推測される。 記憶をもとに書かれた停止の多くは、「不明」や「その他」になります。自動データがあっても、Chalmersの研究では、記録された損失のほぼ半分が、分類項目の不足や説明の不備により分類できなかったと報告されています。
- 数値を手で書き写している。 カウンターから紙へ、紙からExcelへと転記するたびに、入力ミスが起きる機会があります。
どれも誰かの落ち度ではありません。シフトが終わってから振り返って再構築すれば、必然的にこうなります。
1つのOEEポイントは、お使いのラインでいくらの価値があるでしょうか?
シフト数、生産量、現在のOEEをROI計算ツールに入力してください。約3分で、OEEの1ポイントごとの価値が分かります。
表計算では見えない6大ロス
Vorneは、OEEの損失を6大ロスに分類しています。設備故障、段取り・調整(稼働率)、アイドリング・軽微な停止、速度低下(性能稼働率)、工程不良、歩留まり低下(良品率)です。
表計算は大きなロスを捉えます。長時間の故障や段取り替えは記録され、不良品もどこかで数えられます。取りこぼされるのは、性能に関する2つのロス、つまりアイドリング・軽微な停止と速度低下です。これらは頻繁で短時間のため、まさにそれが理由で誰も記録しないのです。
手作業のOEEとリアルタイムOEEの比較
| 項目 | 表計算によるOEE | リアルタイムOEE |
|---|---|---|
| 入手できるタイミング | 翌日または翌週 | シフト中 |
| 短時間の停止 | ほとんど記録されない | すべての状態変化をタイムスタンプ付きで記録 |
| 停止理由 | シフト終了時に記憶から記入 | 設備の前で約2秒で選択 |
| 理想サイクルタイム | 平均値または計画タクトであることが多い | 製品ごとに一度設定し、データと照合 |
| 計画時間 | シフトごとに定義が異なる | システム内で一つの定義 |
| 手間 | 毎週、入力と確認に何時間も | 機械のイベントから自動算出 |
| 対処できるもの | 昨日の損失 | 今まさに起きている停止 |
手作業OEEの見えないコスト
目に見えるコストは時間です。一例として、2交代制のラインを考えてみます。班長が1シフトあたり20分かけて停止を記録し、それを週5日行い、改善担当エンジニアが週4時間かけて表計算を集約するとします。それだけで、このラインだけで週7時間を超えます。
より大きなコストは遅れです。Siemensは、世界の売上上位500社が計画外のダウンタイムにより、年間売上の約11%を失っていると試算しています。中規模の工場では絶対額は小さくなりますが、仕組みは同じです。OEEが1日遅れて届けば、それに基づくすべての判断も1日遅れます。
そして、信頼の問題があります。OEEが誰が表に記入したかに左右されると、会議は数字をめぐる議論になってしまいます。機械データは文脈がなければ役に立たないも併せてご覧ください。
1ラインをリアルタイム化した事例
段ボール包装ラインでは、オペレーターがシフトの終わりに記憶をもとに停止を記録していました。停止の内訳では「不明」が大半を占め、OEEは翌日に表計算で再構築されていました。
工場は、機械の稼働状態のリアルタイム表示、停止時の約2秒での理由入力、担当者付きのタスクとしてのアラート、そしてリアルタイムOEEを導入しました。パイロット後、OEEは61%から70%に上がり、停止への平均対応時間は24分から9分に短縮しました。詳しい事例はリアルタイムデータでダウンタイムを減らす方法をご覧ください。
表計算から移行するのに、大規模なプロジェクトは必要ありません。実践的な進め方は次のとおりです。
- 計画時間の定義と、製品ごとの理想サイクルタイムを一つに決める。
- 1ラインの機械を接続する。PLCのない古い機械も含める。
- 短い理由リストを作る。機械の種類ごとに10〜15項目。
- シフト開始時に10分間、上位3つの損失を確認する。
定義の統一は、データ成熟度の問題でもあります。CMMIとデータ成熟度に関する記事では、自動化の前に標準化された工程と共通のデータ定義が必要な理由を説明しています。次のステップについては、IoT導入の最初の90日間で何を測定すべきかをご覧ください。
よくある質問
OEEの計算式は何ですか?
OEE = 稼働率 × 性能稼働率 × 良品率です。稼働時間と計画時間の比、実際の生産量と理想サイクルタイムによる生産量の比、良品数と総数の比で表されます。
表計算によるOEEは、いつも誤っているのですか?
多くの場合、短時間の停止が隠れ、理想サイクルタイムが遅すぎると実際より良く見え、理由もあいまいです。また、表すのは昨日のシフトだけです。それでも、OEEが全くないよりはましです。
OEEの良い水準はどれくらいですか?
85%は一般に世界水準とされ、多くの製造業は60%前後です。まずは自社のラインを、そのライン自身の基準値と比べてください。信頼できる傾向は、ベンチマークより価値があります。
OEE計算ツールは、リアルタイム計測の代わりになりますか?
いいえ。OEE計算ツールは、計算式を理解したり、OEEの1ポイントの価値を見積もったりするのに役立ちます。リアルタイム計測は、その計算ツールが必要とする入力データを、発生と同時に取得します。
リアルタイムOEEへの移行には、どれくらいかかりますか?
1ラインであれば、古い機械を含めても数週間で接続できます。信頼できる理由と定義が定着するには、日常的に運用してさらに数週間かかります。
まとめ
表計算によるOEEとリアルタイムOEEは、同じ計算式を異なる入力データで使っています。手作業のOEEは短時間の停止を見逃し、理由を推測し、報告が遅れ、毎週何時間もの報告作業を生みます。リアルタイムOEEは、シフトがまだ対処できるうちに損失を示します。その結果、ある包装ラインはOEEを61%から70%へ改善することができました。
実際のラインでリアルタイムOEEを確認する
30分のオンラインデモでは、DBR77 IoTで停止、理由、OEEがどのように記録されるか、そしてお使いのラインでパイロットを行った場合にどう測定されるかをご紹介します。
出典
- Vorne、Calculate OEE
- Vorne、The Six Big Losses
- Vorne、World-Class OEE
- Hedman, Subramaniyan, Almström(Chalmers, Procedia CIRP)、Analysis of Critical Factors for Automatic Measurement of OEE、2016年
- Institute for Supply Management、The Monthly Metric: Unscheduled Downtime(Siemensのデータの要約)、2024年
- ISO、ISO 22400-1 Key performance indicators for manufacturing operations management、2014年
- DBR77、CMMI and data maturity
- DBR77 IoT パイロットデータ、段ボール包装ライン(顧客は匿名)、2026年