Live-OEE oder OEE aus der Tabelle: Die versteckten Kosten manueller Messung
DBR77 IoT Team · Veröffentlicht am
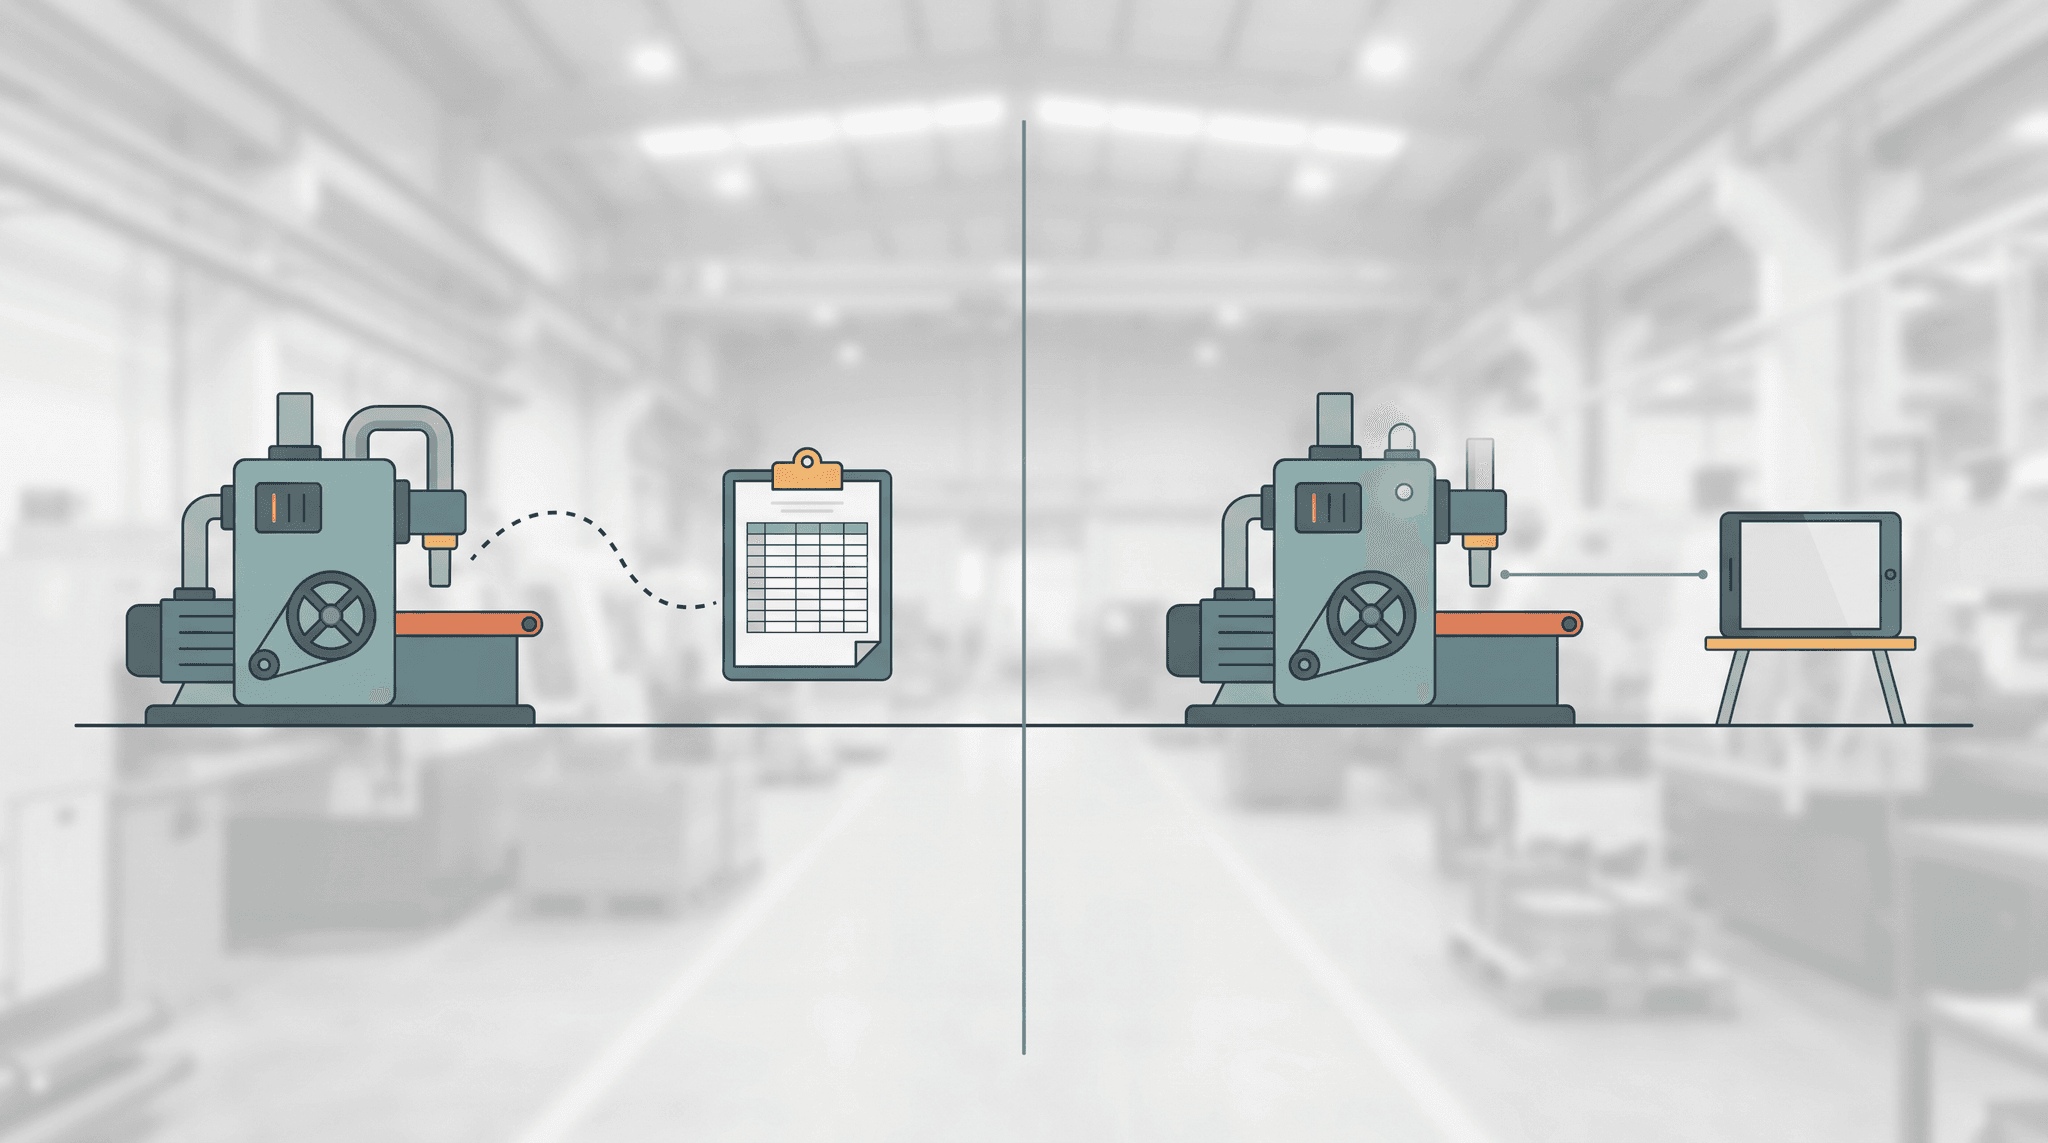
Die Live-OEE wird laufend aus Maschinenereignissen berechnet. So sehen Sie Verluste, solange die Schicht noch handeln kann. Die OEE aus der Tabelle wird nachträglich von Hand aufgebaut, erfasst meist keine kurzen Stillstände und hat geschätzte Gründe. Sie liegt einen Tag zu spät vor, um noch etwas zu ändern.
Beide nutzen dieselbe Formel. Der Unterschied liegt in den Eingangsdaten und im Zeitpunkt. Er kostet mehr, als die meisten Werke annehmen.
So wird die OEE berechnet
Die OEE (Overall Equipment Effectiveness, Gesamtanlageneffektivität) multipliziert drei Faktoren:
OEE = Verfügbarkeit × Leistung × Qualität
- Verfügbarkeit ist die Laufzeit geteilt durch die geplante Produktionszeit.
- Leistung ist die ideale Zykluszeit mal die Gesamtstückzahl, geteilt durch die Laufzeit.
- Qualität ist die Gutstückzahl geteilt durch die Gesamtstückzahl.
Das Rechenbeispiel von Vorne für eine Schicht ergibt 88,81 % Verfügbarkeit, 86,11 % Leistung und 97,80 % Qualität. Daraus folgt eine OEE von 74,79 %. Die geplante Produktionszeit wird dort als Schichtlänge abzüglich der Pausen definiert.
Zum Vergleich: 85 % gelten oft als Weltklasse, während die meisten Hersteller eher bei 60 % liegen. Eine Studie an 884 Maschinen in 23 Unternehmen ermittelte eine durchschnittliche OEE von 65 %.
Wo die OEE aus der Tabelle falsch wird
Die Formel ist einfach. Fehler entstehen bei den Eingangsdaten. Diese fünf Fehler treten in den meisten Werken auf, die die OEE von Hand berechnen:
- Kurze Stillstände fehlen. Ein Stau von 90 Sekunden wird selten notiert. Vorne weist darauf hin, dass die meisten Unternehmen Leerlauf und Kleinstillstände nicht genau erfassen. Sie verschwinden in einem niedrigeren Leistungswert, ohne dass es eine Erklärung gibt.
- Die ideale Zykluszeit ist falsch. Werke nehmen oft einen Mittelwert oder eine geplante Taktzeit statt der schnellsten erreichbaren Zykluszeit. Dadurch bleibt der Geschwindigkeitsverlust verborgen. Wenn die Leistung jemals über 100 % steigt, ist die ideale Zykluszeit laut Vorne zu hoch angesetzt.
- Die geplante Zeit ist unterschiedlich definiert. Eine Schicht schließt Rüstzeiten aus, eine andere Besprechungen, eine dritte "keine Aufträge". Die Zahlen wirken vergleichbar, sind es aber nicht. Kennzahlensysteme wie ISO 22400 existieren, um solche Definitionen einheitlich zu machen.
- Die Gründe werden am Schichtende geschätzt. Aus dem Gedächtnis notiert, werden viele Stillstände zu "unbekannt" oder "sonstiges". Selbst mit automatischen Daten fand die Chalmers-Studie, dass fast die Hälfte der erfassten Verluste nicht klassifiziert werden konnte, weil Kategorien fehlten oder unklar beschrieben waren.
- Stückzahlen werden von Hand übertragen. Jede Übertragung vom Zähler auf Papier und dann in Excel birgt die Gefahr eines Tippfehlers.
Das ist niemandes Schuld. So entsteht eben eine Auswertung, wenn eine Schicht erst nach ihrem Ende rekonstruiert wird.
Was ist ein Prozentpunkt OEE auf Ihrer Linie wert?
Geben Sie Ihre Schichten, Ausbringung und aktuelle OEE in den ROI-Rechner ein. In etwa drei Minuten zeigt er den Wert jedes OEE-Prozentpunkts.
Welche der sechs großen Verluste eine Tabelle verbirgt
Vorne fasst die OEE-Verluste in sechs großen Verlustarten zusammen: Anlagenausfall sowie Rüsten und Einstellen (Verfügbarkeit), Leerlauf und Kleinstillstände sowie Geschwindigkeitsverlust (Leistung), Prozessfehler und Ausschuss (Qualität).
Eine Tabelle erfasst die großen Verluste. Lange Störungen und Rüstzeiten werden notiert, und Ausschuss wird irgendwo gezählt. Durch das Raster fallen die Kleinstillstände und der Geschwindigkeitsverlust, also die beiden Leistungsverluste. Sie treten häufig und kurz auf, und genau deshalb erfasst sie niemand.
Manuelle und Live-OEE im Vergleich
| Aspekt | OEE aus der Tabelle | Live-OEE |
|---|---|---|
| Verfügbar ab | Nächster Tag oder nächste Woche | Während der Schicht |
| Kurze Stillstände | Meist nicht erfasst | Jeder Zustandswechsel mit Zeitstempel |
| Stillstandsgründe | Am Schichtende aus dem Gedächtnis notiert | Am Automaten in etwa 2 Sekunden ausgewählt |
| Ideale Zykluszeit | Oft ein Mittelwert oder eine geplante Taktzeit | Einmal je Produkt festgelegt und mit Daten geprüft |
| Geplante Zeit | Von jeder Schicht anders definiert | Eine Definition im System |
| Aufwand | Stunden für Eintragen und Prüfen jede Woche | Aus Maschinenereignissen berechnet |
| Worauf Sie reagieren können | Die Verluste von gestern | Der Stillstand, der gerade passiert |
Die versteckten Kosten der manuellen OEE
Die sichtbaren Kosten sind Zeit. Nehmen Sie ein Beispiel mit zwei Schichten an einer Linie: Wenn ein Schichtführer pro Schicht 20 Minuten für die Dokumentation der Stillstände braucht, fünf Tage die Woche, und ein KVP-Ingenieur wöchentlich 4 Stunden mit dem Zusammenführen der Tabellen verbringt, sind das über 7 Stunden pro Woche für eine einzige Linie.
Die größeren Kosten entstehen durch Verzögerung. Siemens schätzt, dass die 500 größten Unternehmen der Welt jährlich etwa 11 % ihres Umsatzes durch ungeplante Stillstände verlieren. Ein mittelgroßes Werk verliert absolut weniger, der Mechanismus ist aber derselbe. Wenn die OEE einen Tag später vorliegt, kommt jede Entscheidung, die darauf beruht, ebenfalls einen Tag zu spät.
Dazu kommt das Vertrauen. Hängt die OEE davon ab, wer das Blatt ausgefüllt hat, werden Besprechungen zu Diskussionen über die Zahl. Lesen Sie, warum Maschinendaten ohne Kontext wertlos sind.
Was sich änderte, als eine Linie live ging
An einer Linie für Wellpappverpackungen notierten Bediener die Stillstände am Schichtende aus dem Gedächtnis. "Unbekannt" dominierte das Pareto der Stillstandszeiten. Die OEE wurde einen Tag später in einer Tabelle rekonstruiert.
Das Werk führte Live-Maschinenstatus, die Erfassung des Grundes direkt am Stillstand in etwa zwei Sekunden, Alarme als Aufgaben mit Verantwortlichem und Live-OEE ein. Nach dem Pilotprojekt stieg die OEE von 61 % auf 70 %, und die durchschnittliche Reaktionszeit auf einen Stillstand sank von 24 auf 9 Minuten. Den vollständigen Fall finden Sie unter Stillstandszeiten reduzieren mit Echtzeitdaten.
Der Schritt weg von der Tabelle erfordert kein großes Projekt. Eine praktische Reihenfolge:
- Legen Sie eine Definition der geplanten Zeit und eine ideale Zykluszeit je Produkt fest.
- Verbinden Sie die Maschinen einer Linie, auch ältere ohne SPS (speicherprogrammierbare Steuerung).
- Schreiben Sie eine kurze Gründeliste mit 10 bis 15 Gründen je Maschinentyp.
- Besprechen Sie die drei größten Verluste zu Beginn jeder Schicht zehn Minuten lang.
Einheitliche Definitionen sind auch eine Frage der Datenreife. Unser Artikel zu CMMI und Datenreife erklärt, warum standardisierte Prozesse und gemeinsame Datendefinitionen vor der Automatisierung kommen. Für die nächsten Schritte lesen Sie welche Kennzahlen in den ersten 90 Tagen einer IoT-Einführung zählen.
Häufige Fragen
Wie lautet die OEE-Formel?
OEE ist gleich Verfügbarkeit × Leistung × Qualität: Laufzeit gegen geplante Zeit, tatsächliche Ausbringung gegen ideale Zykluszeit und Gutteile gegen Gesamtteile.
Ist die OEE aus der Tabelle immer falsch?
Sie verbirgt meist kurze Stillstände, sieht besser aus, als sie ist, wenn die ideale Zykluszeit zu langsam angesetzt ist, und bleibt bei den Gründen vage. Außerdem beschreibt sie die vergangene Schicht. Trotzdem ist sie besser als gar keine OEE.
Was ist eine gute OEE?
85 % gelten oft als Weltklasse, und viele Hersteller liegen eher bei 60 %. Vergleichen Sie Ihre Linie zuerst mit ihrem eigenen Ausgangswert. Ein Trend, dem Sie vertrauen, ist mehr wert als ein Benchmark.
Ersetzt ein OEE-Rechner die Live-Messung?
Nein. Ein OEE-Rechner hilft, die Formel zu verstehen oder einen Prozentpunkt OEE zu bewerten. Die Live-Messung liefert die Eingangsdaten, die der Rechner braucht, und erfasst sie im Moment des Geschehens.
Wie lange dauert der Umstieg auf Live-OEE?
Eine Linie lässt sich in einigen Wochen anbinden, auch mit älteren Maschinen. Verlässliche Gründe und Definitionen brauchen einige Wochen mehr täglicher Nutzung.
Fazit
OEE aus der Tabelle und Live-OEE verwenden dieselbe Formel mit unterschiedlichen Eingangsdaten. Die manuelle OEE übersieht kurze Stillstände, schätzt Gründe, kommt zu spät und kostet jede Woche Stunden für Berichte. Die Live-OEE zeigt Verluste, während die Schicht noch handeln kann. So stieg auf einer Verpackungslinie die OEE von 61 % auf 70 %.
Live-OEE auf einer echten Linie sehen
In einer 30-minütigen Online-Demo zeigen wir, wie Stillstände, Gründe und OEE in DBR77 IoT erfasst werden und wie ein Pilotprojekt auf Ihrer Linie gemessen würde.
Quellen
- Vorne, Calculate OEE
- Vorne, The Six Big Losses
- Vorne, World-Class OEE
- Hedman, Subramaniyan, Almström (Chalmers, Procedia CIRP), Analysis of Critical Factors for Automatic Measurement of OEE, 2016
- Institute for Supply Management, The Monthly Metric: Unscheduled Downtime (Zusammenfassung von Siemens-Daten), 2024
- ISO, ISO 22400-1 Key performance indicators for manufacturing operations management, 2014
- DBR77, CMMI and data maturity
- DBR77 IoT-Pilotdaten, Wellpappverpackungslinie (Kunde anonym), 2026