Von der Transparenz zur geschlossenen Reaktion: Instandhaltungsprioritäten und Planänderungen
DBR77 Team · Veröffentlicht am
Erweitern Sie von der Transparenz zur geschlossenen Reaktion, sobald Maschinendaten vertrauenswürdig sind und jeder Alarm bereits einen Verantwortlichen hat. Der nächste Schritt ist ein Satz schriftlicher Regeln, der für jedes Signalmuster festlegt, wer handelt, wie schnell und auf welcher Ebene: eine Sofortmaßnahme, eine Instandhaltungspriorität, eine Planänderung oder strukturierte Problemlösung.
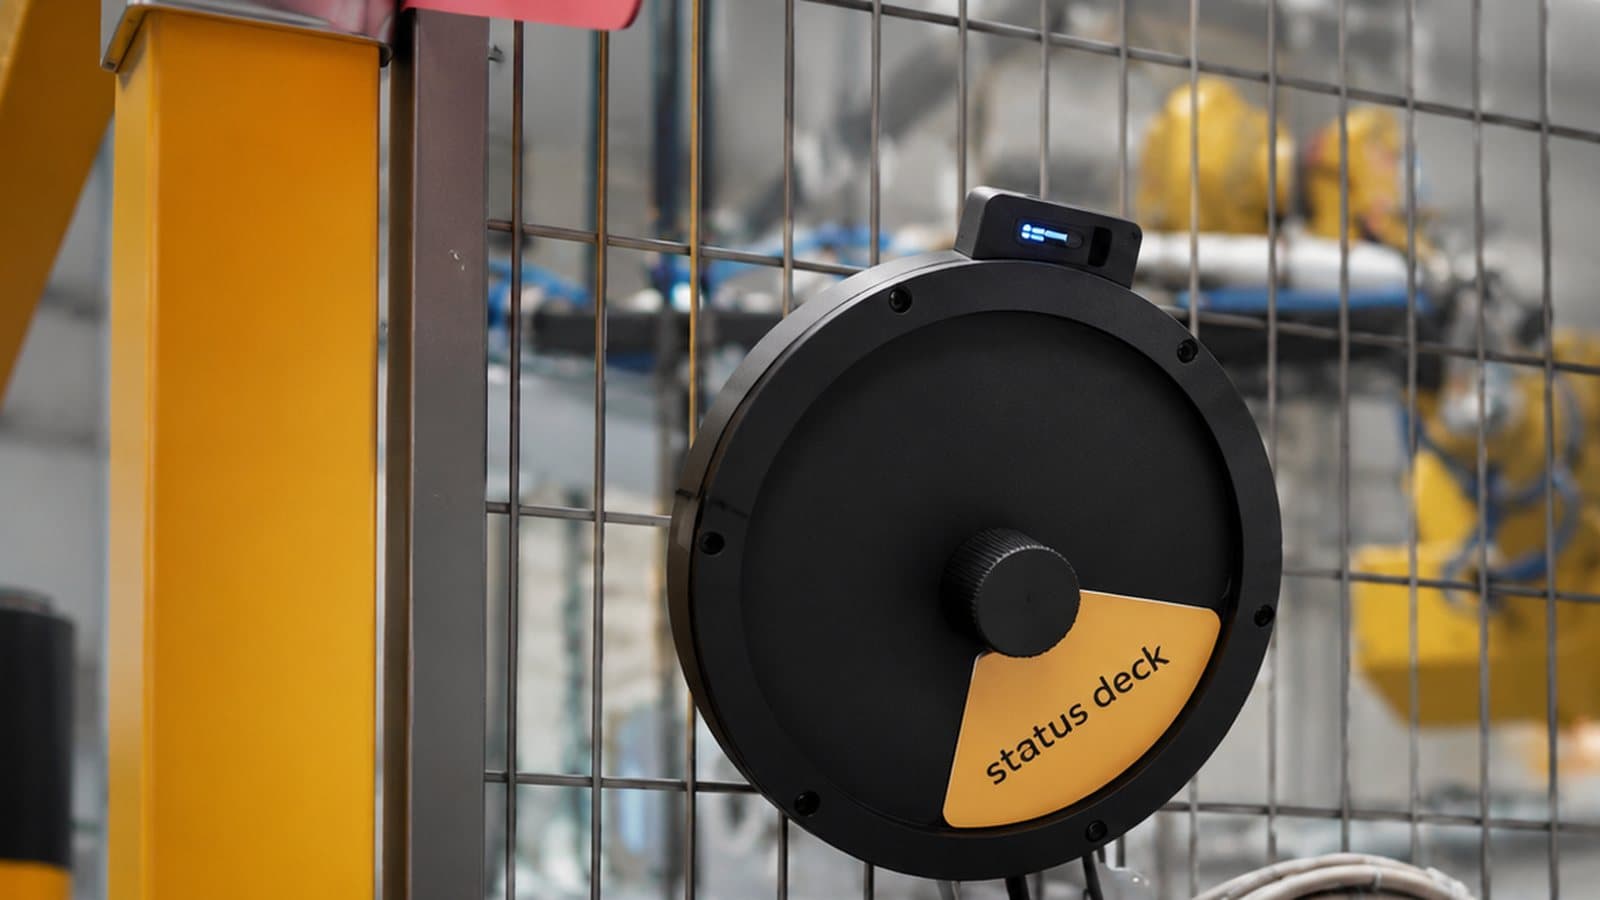
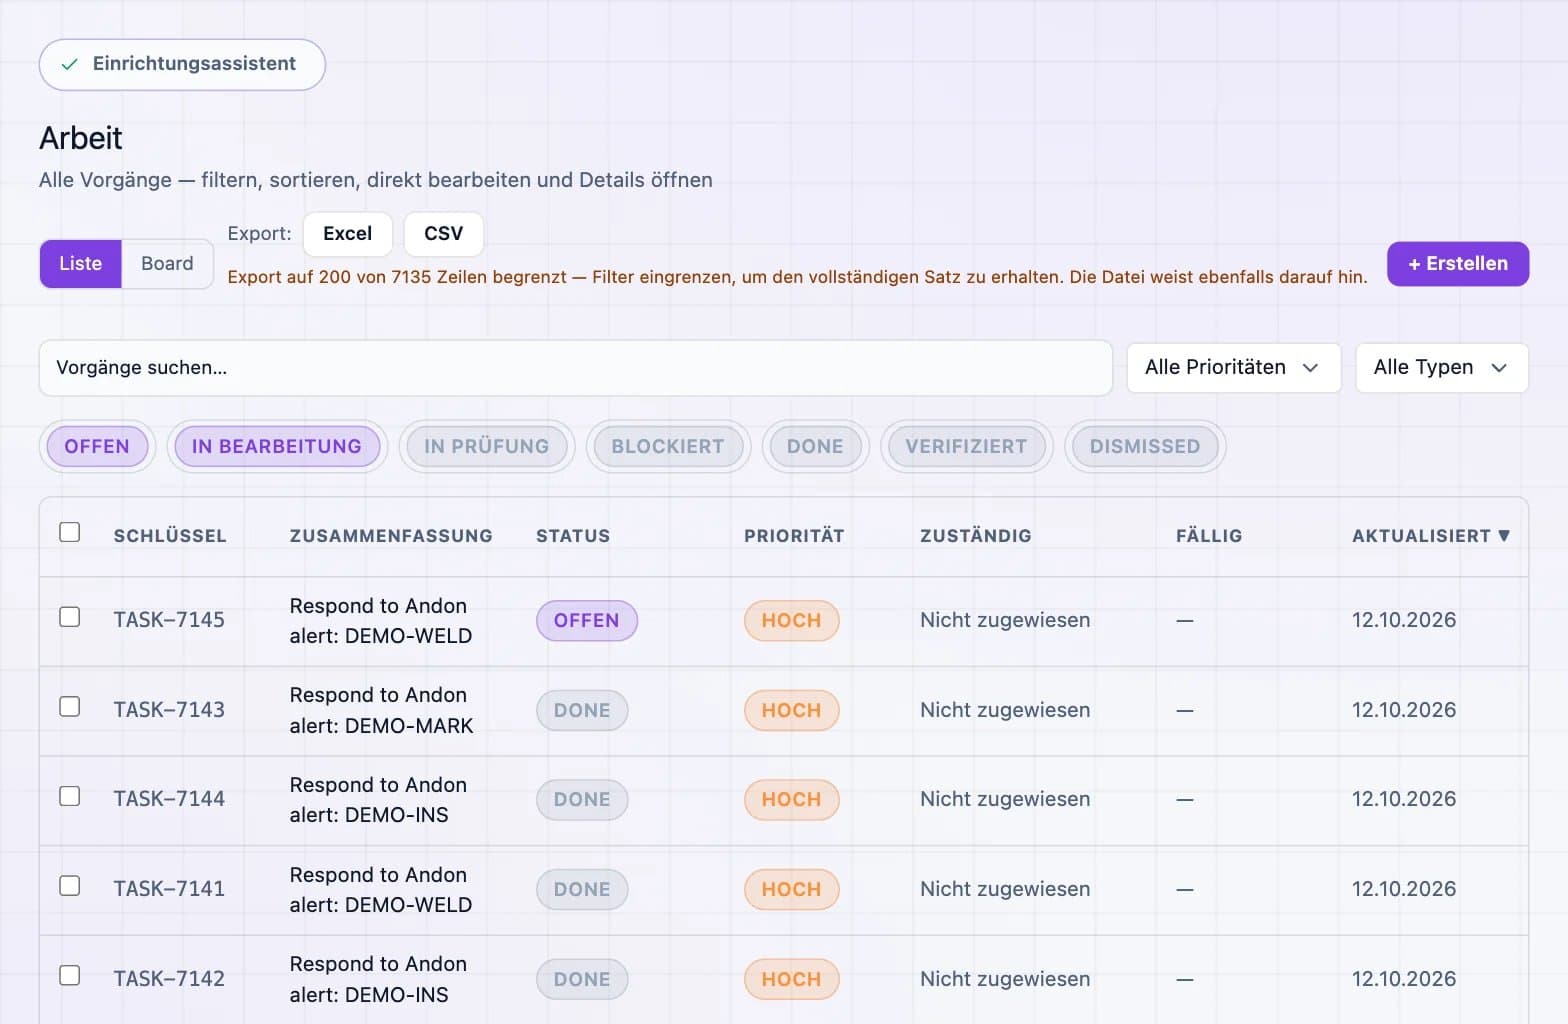
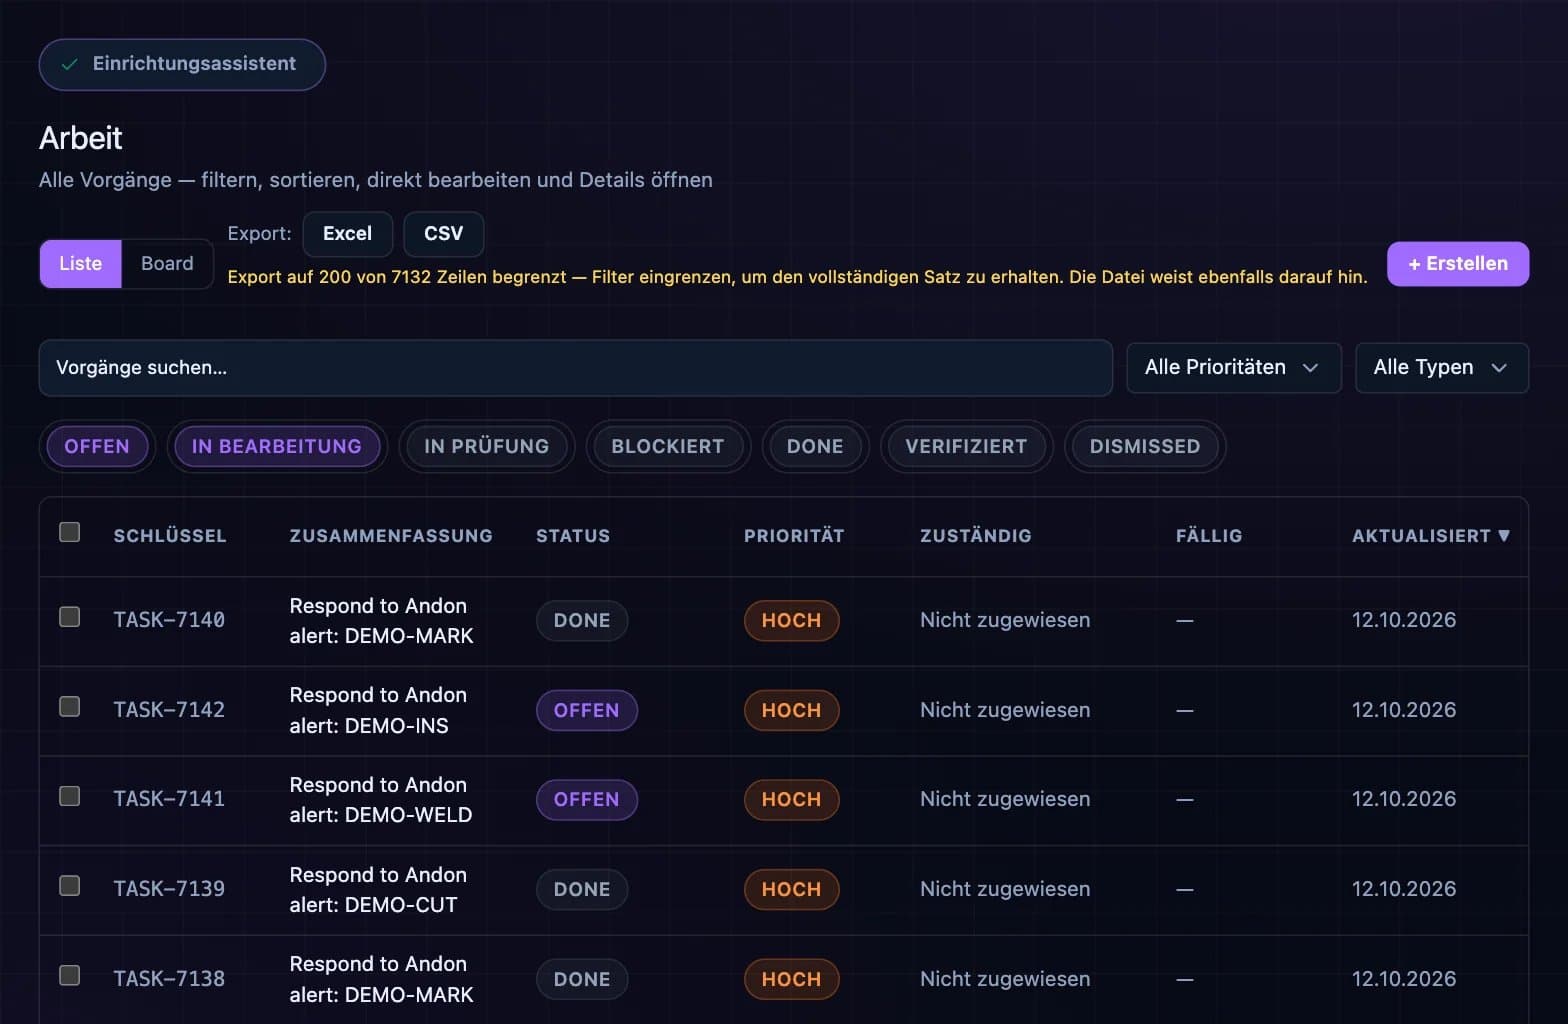
Transparenz zeigt, was an der Linie passiert ist; ein geschlossener Regelkreis legt zusätzlich die nächste Handlung fest und lässt Sie prüfen, dass sie erledigt wurde. Als an einer Wellpappverpackungslinie jedes Ereignis zu einem Alarm und jeder Alarm zu einer nachverfolgten Aufgabe mit Verantwortlichem wurde, sank die Reaktionszeit auf einen Stillstand von 24 auf 9 Minuten.
Wann Sie bereit sind, den Kreis zu schließen
Prüfen Sie folgende Bedingungen an der Linie, bevor Sie Reaktionsregeln einführen:
- Produktion und Instandhaltung vertrauen den Maschinenzuständen.
- "Unbekannt" ist ein kleiner Anteil der Stillstandszeit, zum Beispiel unter 10 %.
- Jeder Alarm hat einen Verantwortlichen und eine Bestätigungszeit.
- Eine kurze tägliche Besprechung der größten Verluste findet bereits statt.
- Die Reaktionszeit wird gemessen, damit Sie sehen, ob neue Regeln helfen.
Wenn Alarme weiterhin ignoriert werden, beheben Sie das zuerst. Unser Artikel zu warum Maschinenalarme in der Produktion scheitern behandelt die üblichen Ursachen.
Signale ohne Rauschen in Instandhaltungsprioritäten übersetzen
Die Prozessindustrie hat für Alarme bereits einen Standard: ISA-18.2 behandelt das Alarmmanagement als Lebenszyklus, von einer schriftlichen Philosophie über die Rationalisierung bis zur Überwachung und Prüfung. Maschinenalarme in diskreten Werken brauchen dieselbe Disziplin, also sollte jeder Alarm einen Grund für seine Existenz haben, eine Priorität und eine erwartete Handlung.
Für die Instandhaltung ordnen Sie Signale nach vier Fragen:
- Trifft es den Engpass oder eine Linie ohne Puffer?
- Wiederholt es sich an derselben Maschine oder Komponente?
- Ist es ein Sicherheits- oder Qualitätsrisiko?
- Was kostet ein Tag Verzögerung an verlorener Ausbringung oder Folgeschäden?
Vorne trennt Ausfälle von Kleinstillständen, die typischerweise ein bis zwei Minuten dauern und kein Instandhaltungspersonal brauchen. Kleinstillstände bleiben beim Bediener, und man zählt sie. Nur Muster, die die oben genannten Fragen bestehen, gehen an die Instandhaltungsplanung. Wenn ein Muster Ersatzteile oder ein Abschaltfenster braucht, wird daraus ein Arbeitsauftrag im CMMS. Die Regeln dafür stehen unter wann IIoT mit MES, ERP und CMMS zu integrieren ist.
Bei DBR77 übernimmt diese Priorisierung DBR77 Vector. Das System macht aus eingehenden Signalen eine Antwort auf die Frage "Was zuerst bearbeiten?" und läuft innerhalb der IT/OT-Grenze des Werks, nicht in einer öffentlichen Cloud, was für Sicherheitsprüfungen auf Basis von ISA/IEC 62443 wichtig ist.
Eine Reaktionsleiter: Wer handelt bei welchem Signal
Die folgende Leiter ordnet jedem Muster genau eine Reaktionsstufe und einen Verantwortlichen zu. Die Schwellenwerte sind illustrativ. Legen Sie Ihre eigenen mit Instandhaltung und Planung fest.
| Signalmuster | Reaktionsstufe | Wer handelt |
|---|---|---|
| Einzelner Stillstand unter 5 Minuten, am Automaten behoben | Sofortmaßnahme, Grund erfasst | Bediener |
| Stillstand länger als 15 Minuten oder ein Techniker wird benötigt | Instandhaltungsaufgabe, Eskalation nach 5 Minuten ohne Bestätigung | Techniker der Schicht |
| Derselbe Fehler 3 oder mehr Mal in einer Woche | Geplanter Arbeitsauftrag, Ursachenprüfung | Instandhaltungsplaner |
| Engpass-Verlust größer als der Puffer vor dem Liefertermin eines Auftrags | Prüfung der Planänderung | Produktionsplaner mit Schichtführer |
| Derselbe Verlust zwei Wochen lang unter den drei größten oder eine Kundenreklamation | A3 oder 8D | Linienverantwortlicher mit einem bereichsübergreifenden Team |
| Beinaheunfall, erkannt durch Kamera oder Sensor | Eindämmung und Dokumentation in HSE | Schichtführer und HSE |
Schließen Sie den Kreis werksweit
DBR77 IRIS macht aus Maschinen- und Kameraereignissen Aufgaben, Arbeitsaufträge und Planprüfungen mit Verantwortlichem und verfolgt jede Reaktion, bis sie abgeschlossen ist.
Wann Echtzeitdaten den Produktionsplan ändern sollten
Ein Planer, der die Produktion bis morgen ignoriert, verliert Ausbringung, ebenso einer, der stündlich neu plant. Illustrative Regeln für ein Werk mit zwei Schichten, die beides vermeiden:
- Die laufende Schicht bleibt stabil. Der Schichtführer regelt Änderungen innerhalb der laufenden Schicht.
- Überprüfung zu festen Zeitpunkten, zum Beispiel zu Schichtbeginn und zur Schichtmitte.
- Neu planen nur bei einem echten Auslöser: ein Engpassausfall länger als der Puffer, ein fehlendes Material, das einen Auftrag blockiert, oder ein gefährdeter Liefertermin.
- Erst die Reihenfolge ändern, dann die Kapazität. Zwei Aufträge zu tauschen ist günstiger als eine zusätzliche Schicht.
Testen Sie eine größere Änderung, bevor sie in die Produktion geht. Ein digitaler Zwilling der Linie kann die neue Reihenfolge mit echten Taktzeiten und Stillstandsmustern durchspielen und ihre Wirkung auf Ausbringung und Liefertermine zeigen, bevor der Planer entscheidet.
Wann ein Signal einen A3 oder 8D auslösen sollte
Ein Verlust, der zurückkehrt, egal wie schnell reagiert wird, braucht strukturierte Problemlösung. Legen Sie die Schwelle im Voraus fest, zum Beispiel denselben Verlust zwei Wochen lang unter den drei größten oder einen Fehler, der nach zwei Arbeitsaufträgen wiederkommt.
Wählen Sie die Methode, die zum Problem passt. Das Lean Enterprise Institute beschreibt den A3-Bericht als ein Blatt mit Problem, Analyse, Gegenmaßnahmen und Aktionsplan, das sich für einen Verlust auf Linienebene eignet. Die ASQ beschreibt 8D als geeignet für Probleme, deren Grundursache nicht offensichtlich ist oder die mehrere Abteilungen betreffen, etwa Kundenreklamationen.
Mit IoT-Daten nutzt die Problembeschreibung in beiden Methoden echte Minuten und Zählwerte, und nach der Gegenmaßnahme zeigen dieselben Daten, ob der Verlust tatsächlich gesunken ist.
Den Kreis geschlossen halten
Um zu prüfen, ob der Kreis geschlossen bleibt, sehen Sie sich jeden Monat eine kleine Auswahl an Zahlen an:
- Zeit bis zur Bestätigung und Zeit bis zur Behebung, nach Stillstandskategorie;
- Anteil der Aufgaben, die mit bestätigter Ursache abgeschlossen wurden;
- Wiederholungsrate der größten Fehler;
- Planänderungen pro Woche und wie viele davon aus echten Auslösern stammten;
- offene A3- und 8D-Fälle und ihr Alter.
Entfernen Sie Regeln, die Rauschen erzeugen, und ergänzen Sie Regeln dort, wo Verluste durchrutschen. Unser Artikel zu IoT als wiederholbarem Betriebssystem beschreibt, wie daraus die Routine des Werks wird, und DBR77 IRIS führt den Kreis über alle Linien hinweg.
Häufige Fragen
Wie vermeiden wir Alarmmüdigkeit, wenn wir mehr Regeln hinzufügen?
Geben Sie jeder Regel einen Grund, einen Verantwortlichen und eine erwartete Handlung. Prüfen Sie monatlich die Anzahl der Alarme pro Schicht. Regeln, die selten zu einer Handlung führen, sollten entfernt oder zusammengelegt werden.
Sollte der Planer jeden Maschinenalarm sehen?
Nein. Planer sollten nur Ereignisse sehen, die den Engpass, den Materialfluss oder einen Liefertermin gefährden. Alles andere bleibt bei der Schicht.
Wann reicht ein A3, und wann brauchen wir einen 8D?
Ein A3 eignet sich für einen Verlust an einer Linie, den ein kleines Team lösen kann. Ein 8D passt zu Problemen mit unklarer Grundursache, die mehrere Abteilungen betreffen oder bis zum Kunden gelangt sind.
Wo läuft DBR77 Vector?
Innerhalb der IT/OT-Grenze des Werks. So bleiben die Maschinendaten unter Ihrer Kontrolle, und Sicherheitsprüfungen dauern kürzer.
Was ändert sich zuerst, wenn der Kreis geschlossen ist?
Meist die Reaktionszeit, weil Verantwortliche und Eskalation von Tag eins an funktionieren. Wiederkehrende Fehler und die Stabilität des Plans verbessern sich in den folgenden Monaten.
Fazit
Wenn Alarme an der Linie noch ignoriert werden, beginnen Sie mit dem Artikel warum Maschinenalarme in der Produktion scheitern und führen Sie erst danach Regeln ein. Andernfalls nehmen Sie die Tabelle der Reaktionsleiter oben, ersetzen die illustrativen Schwellenwerte durch Werte, die Sie mit Instandhaltung und Planung abgestimmt haben, und benennen einen Verantwortlichen pro Zeile. Verfolgen Sie ab der ersten Woche die Zeit bis zur Bestätigung und die Zeit bis zur Behebung nach Stillstandskategorie, denn die Reaktionszeit verändert sich meist als Erstes.
Sehen Sie einen geschlossenen Kreis an einer laufenden Linie
In einer 30-minütigen Online-Demo zeigen wir, wie aus einem Stillstand eine Aufgabe, ein Arbeitsauftrag oder eine Planprüfung wird und wie jede Reaktion nachverfolgt wird.
Quellen
- ANSI, ANSI/ISA 18.2: Alarm Systems in the Process Industries, 2016
- Vorne, The Six Big Losses
- ASQ, What is 8D? Eight Disciplines Problem Solving Process
- Lean Enterprise Institute, A3 Problem-Solving: A Resource Guide
- ISA, ISA/IEC 62443 series of standards
- DBR77 IIoT-Pilotdaten, Wellpappverpackungslinie (Kunde anonym), 2026