工場で最初のIoTユースケースを選ぶ方法
DBR77 Team · 公開日
最初のIoTユースケースとして適しているのは、毎週繰り返し発生し、今すぐ測定でき、担当者が一人いて、1シフト内に対処できる損失です。それを把握するために必要なデータが、数か月ではなく数週間で手に入るなら、有力な候補です。
最初のIoTプロジェクトが停滞する理由
2026年のITM Industry Europeのパネルで、工場におけるAIがパイロット段階で終わってしまう理由が議論されました。DBR77 IIoTのCTOであるPaweł Deraによれば、工場の多くの技術・AIプロジェクトが停滞するのは、モデルが弱いからではありません。そのモデルが改善すべき判断が、誰にも定義されていないからです。パネルの録画はポーランド語で視聴できます。
典型的なプロジェクトは「もっとデータに基づいて判断したい」という目標から始まります。半年後、何か一つでも判断が変わったと言える人はいません。誰の判断も変えないモデルは、見栄えのよいデモにすぎません。
マッキンゼーが700社以上の製造業の専門家を対象に行った調査では、重要なユースケースを大規模展開に移行できたのは3分の1未満でした。同社は、収益への効果を起点にして、そこから技術へと逆算するよう助言しています。デロイトのスマートファクトリー調査も、ユースケースをいつどのように立ち上げるかが成否を左右しうると指摘しています。
まず判断を書き出す
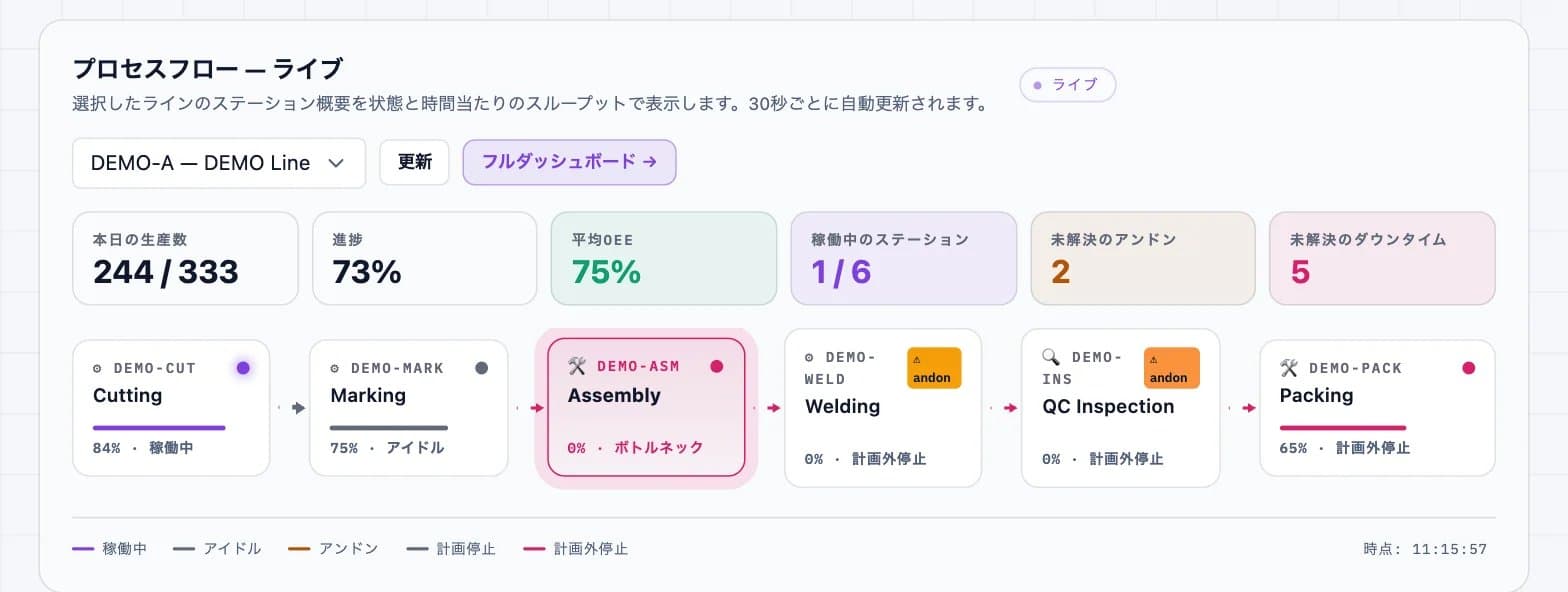
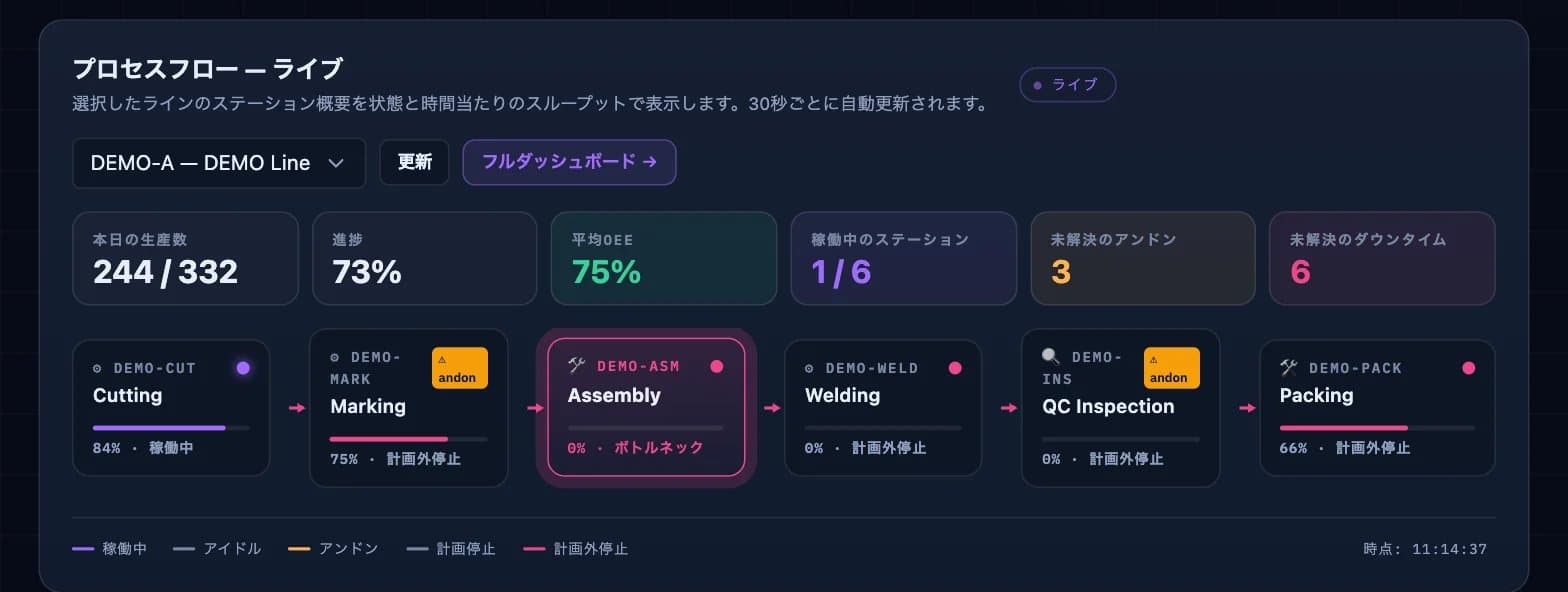
データを特定の判断と担当者に結びつけたときに、価値が生まれます。機械を見る前に、判断を一文で書いてください。「ラインYでXが起きたら、役割Zが、N分以内にこれを行う」という形です。
十分に具体的な例は次のとおりです。
- ボトルネックの充填機が3分を超えて停止したら、シフトの技術者が機械と理由を添えたタスクを受け取る。
- プレス4の段取り替えが標準より15分超過したら、班長が次の指示を移すかどうかを決める。
- シフト開始時に、保全担当者が前日の停止をもとに、まず確認すべき機械を3台決める。
それぞれに、トリガー、担当者、時間枠が含まれています。監督者の対応時間を短縮したり、保全に何を先に見るべきかを示したりするモデルは、数えられる価値があります。「より見える化する」は、この3つのどれも含んでいないため、このテストを通りません。
最初のユースケースに求められる5つの基準
判断の文を、次の5つの基準で評価してください。弱い候補は、通常、担当者か基準値のどちらかで不合格になります。
| 基準 | 確認すべき質問 | 危険信号 |
|---|---|---|
| 繰り返し発生する損失 | この損失は毎週、できれば毎シフト起きていますか? | 昨年2回起きたが、コストは大きかった |
| 測定可能な基準値 | 現状を2週間で測定できますか? | 「1日に約1時間だと思う」が、裏付けデータはない |
| 明確な担当者 | 対応する役割が一人、名指しされていますか? | 答えが「生産と保全が一緒に」 |
| 短い対応サイクル | 同じシフト内に対処できますか? | 判断は月1回の会議で行われる |
| 数週間で届くデータ | 既存のPLCや簡単なセンサーから信号を取得できますか? | 新しいMESやERPとの連携、または6か月分の履歴が必要 |
最初の2つは事業の根拠を守り、残りの3つは、同じシフト内で誰かがデータをもとに対処できるようにします。
候補を採点する方法:説明用の例
各基準を1〜3点で採点し、最大15点とします。以下の点数は、中規模の一般的な工場を想定した説明用の例です。
- ボトルネックラインの停止への対応:15点中14点。 停止は毎シフト発生し、班長が対応に責任を持ち、PLCがすでに稼働と停止の状態を報告しています。
- プレスラインの段取り時間:15点中12点。 毎週明確な損失があり、担当者もいますが、段取りの開始と終了が一貫して記録されていません。
- 押出ラインのスクラップ:15点中10点。 実際に繰り返し発生する損失です。責任は品質と生産で分かれており、スクラップの数は手入力されています。
- 工場全体のエネルギー監視:15点中7点。 データは取りやすいものの、シフト単位の判断に責任を持つ人がおらず、対応サイクルは月次です。
- メインコンプレッサーの予知保全:15点中6点。 故障はまれで、学習に使える故障履歴がありません。
最初の候補が勝者です。その機械の状態と停止理由が、後に続くユースケースに必要な履歴になります。各ユースケースがどこに適するかは、ユースケースのページをご覧ください。
魅力的に見えても最初の選択として不向きなユースケース
これらは取締役会のプレゼンでは強力に聞こえます。しかし、多くは2番目や3番目のステップとしては適しています。
予知保全。 予測には、状態、停止、故障の整った履歴が必要です。既存設備の多くの工場では、まだそのような履歴がありません。
工場全体のダッシュボード。 すべてを一度に接続すると、成果を実証できるラインが残りません。マッキンゼーのIoT調査は、銀の弾丸となるユースケースは存在しないこと、そしてIoTは事業成果に基づく必要があることを指摘しています。
混乱したデータでのAI。 ダウンタイムの理由がシフト終わりに推測されているなら、それで学習したモデルは推測を学習します。CMMIとデータ成熟度に関する記事では、なぜ工程の規律が先に必要なのかを説明しています。
関連記事として、工場がIoT導入で犯す7つの失敗もご覧ください。
1つを選んだ後にすること
最初の機器を設置する前に、次の点を合意してください。
- 2週間分のデータによる基準値。例えば、対応時間や、理由が記録されていない停止の割合など。
- 成功基準。例えば、8週目までに対応時間を10分未満にする。
- パイロット後に何をするかを、誰がいつまでに決めるか。
ある段ボール包装ラインの停止対応に焦点を当てたパイロットも、この流れに沿って進みました。平均対応時間は24分から9分に短縮され、OEEは61%から70%に上がりました。Vorneは、多くの製造業のOEEは60%前後で推移していると指摘しており、この工場の出発点は典型的なものでした。
次に、ユースケースをIoTの事業計画に変換し、最初の30日間を計画してください。
よくある質問
最初のIoTユースケースは、ボトルネックのラインで行うべきですか?
通常は、はい。ボトルネックで得られた1分は、工場全体の生産量の1分になるためです。例外は、プロジェクトを担当する意欲のある監督者がいない場合です。重要度の低いラインでも、責任を持つ担当者がいれば、より早く効果を証明できます。
最初はいくつのユースケースから始めるべきですか?
1ラインで1つです。1つ目に基準値、担当者、測定された結果が揃ってから、2つ目に進めます。同時に複数を進めると、どれが価値を生んだのかが分からなくなります。
そのユースケースがうまくいっているかは、どれくらいで分かりますか?
対応時間に関するユースケースなら、最初の兆候は1週目に現れます。すべての停止と対応がタイムスタンプで記録されるためです。OEEへの影響を判断するには、6〜8週間を見てください。
予知保全は、良い最初のユースケースですか?
まれにしか適しません。機械の状態と故障の整った履歴が必要です。多くの工場は、リアルタイム監視を導入した後で、ようやくその履歴を作れます。
まとめ
採点例では、ボトルネックラインの停止への対応が最高点でした。停止は毎シフト発生し、班長が対応に責任を持ち、PLCがすでに稼働と停止の状態を報告しているためです。候補の中に似たものがあれば、まずその判断の文を書き、最初の機器を設置する前に、2週間分の対応時間データを基準値として集めてください。
出典
- DBR77、ITM Industry Europe 2026 conference recordings(ポーランド語)、2026年
- McKinsey & Company、How digital manufacturing can escape "pilot purgatory"、2018年
- McKinsey & Company、IoT value set to accelerate through 2030、2021年
- Deloitte Insights、Driving value from smart factory technologies、2019年
- Vorne、World-Class OEE、2026年
- DBR77、CMMI and data maturity、2026年
- DBR77 IIoT パイロットデータ、段ボール包装ライン(顧客は匿名)、2026年